Visite | Specialized S-Works Tire Factory : la mini-usine secrète où naissent les pneus de Loïc, Adrien et Remco
Par Olivier Béart -
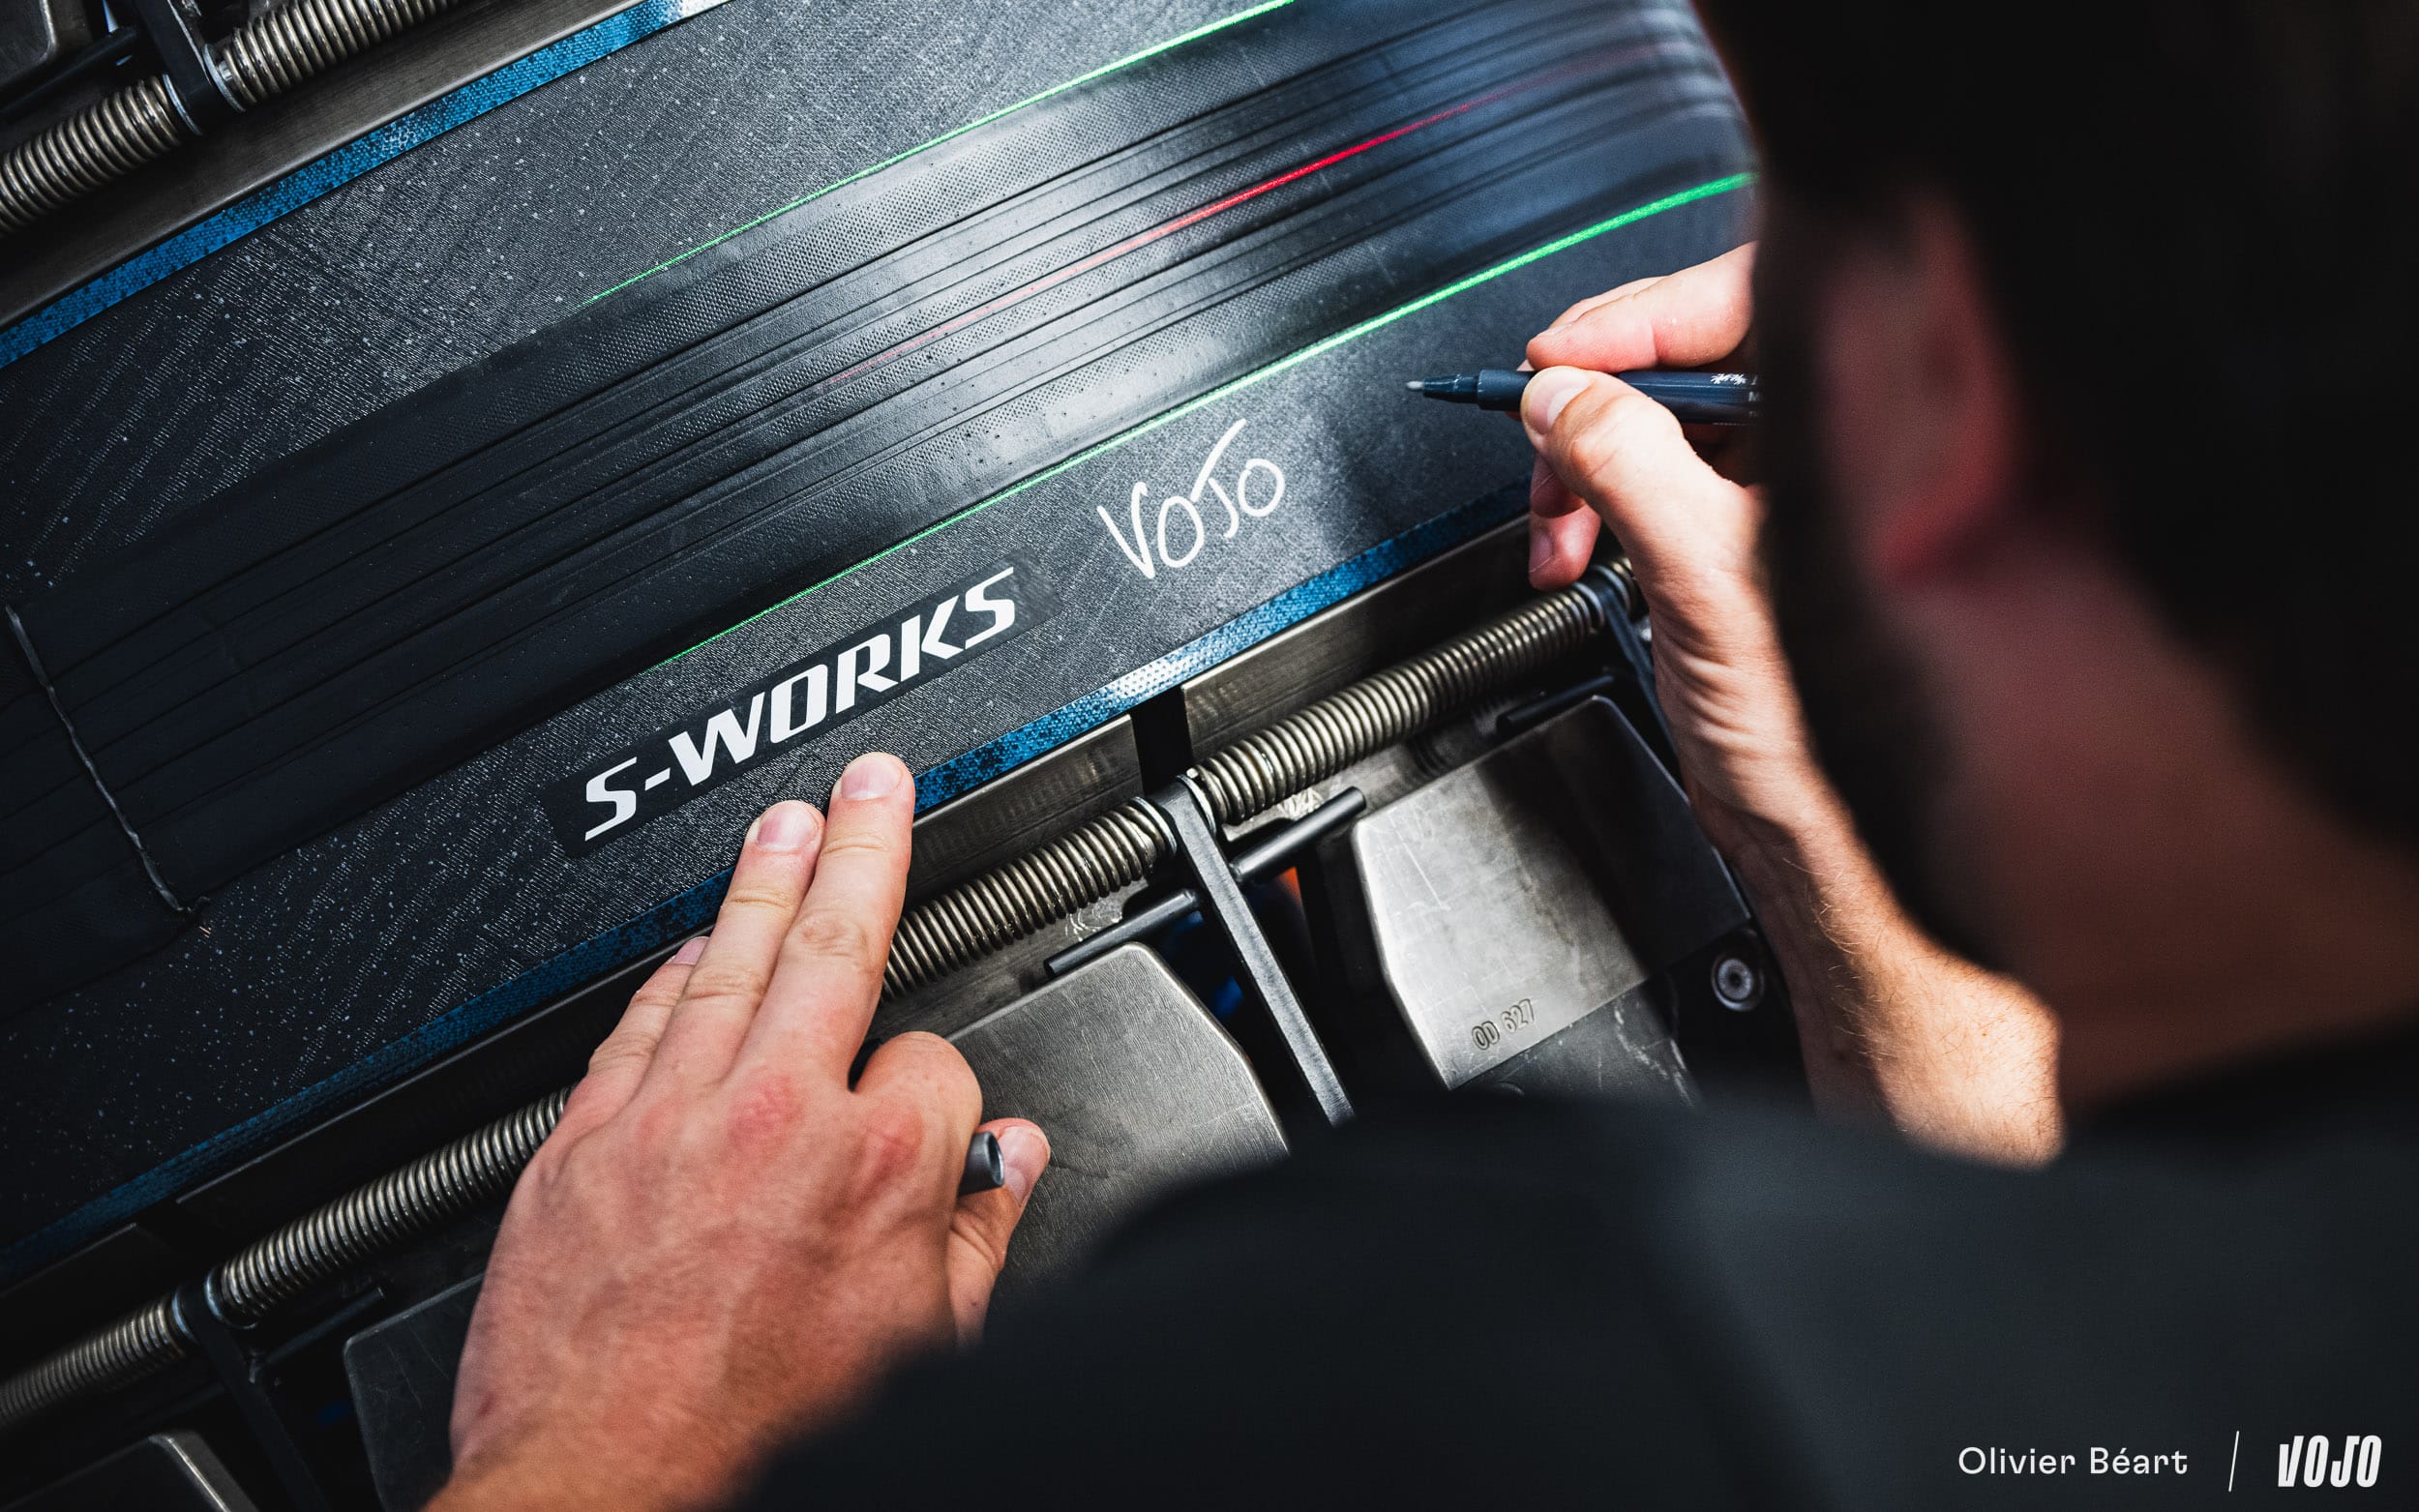
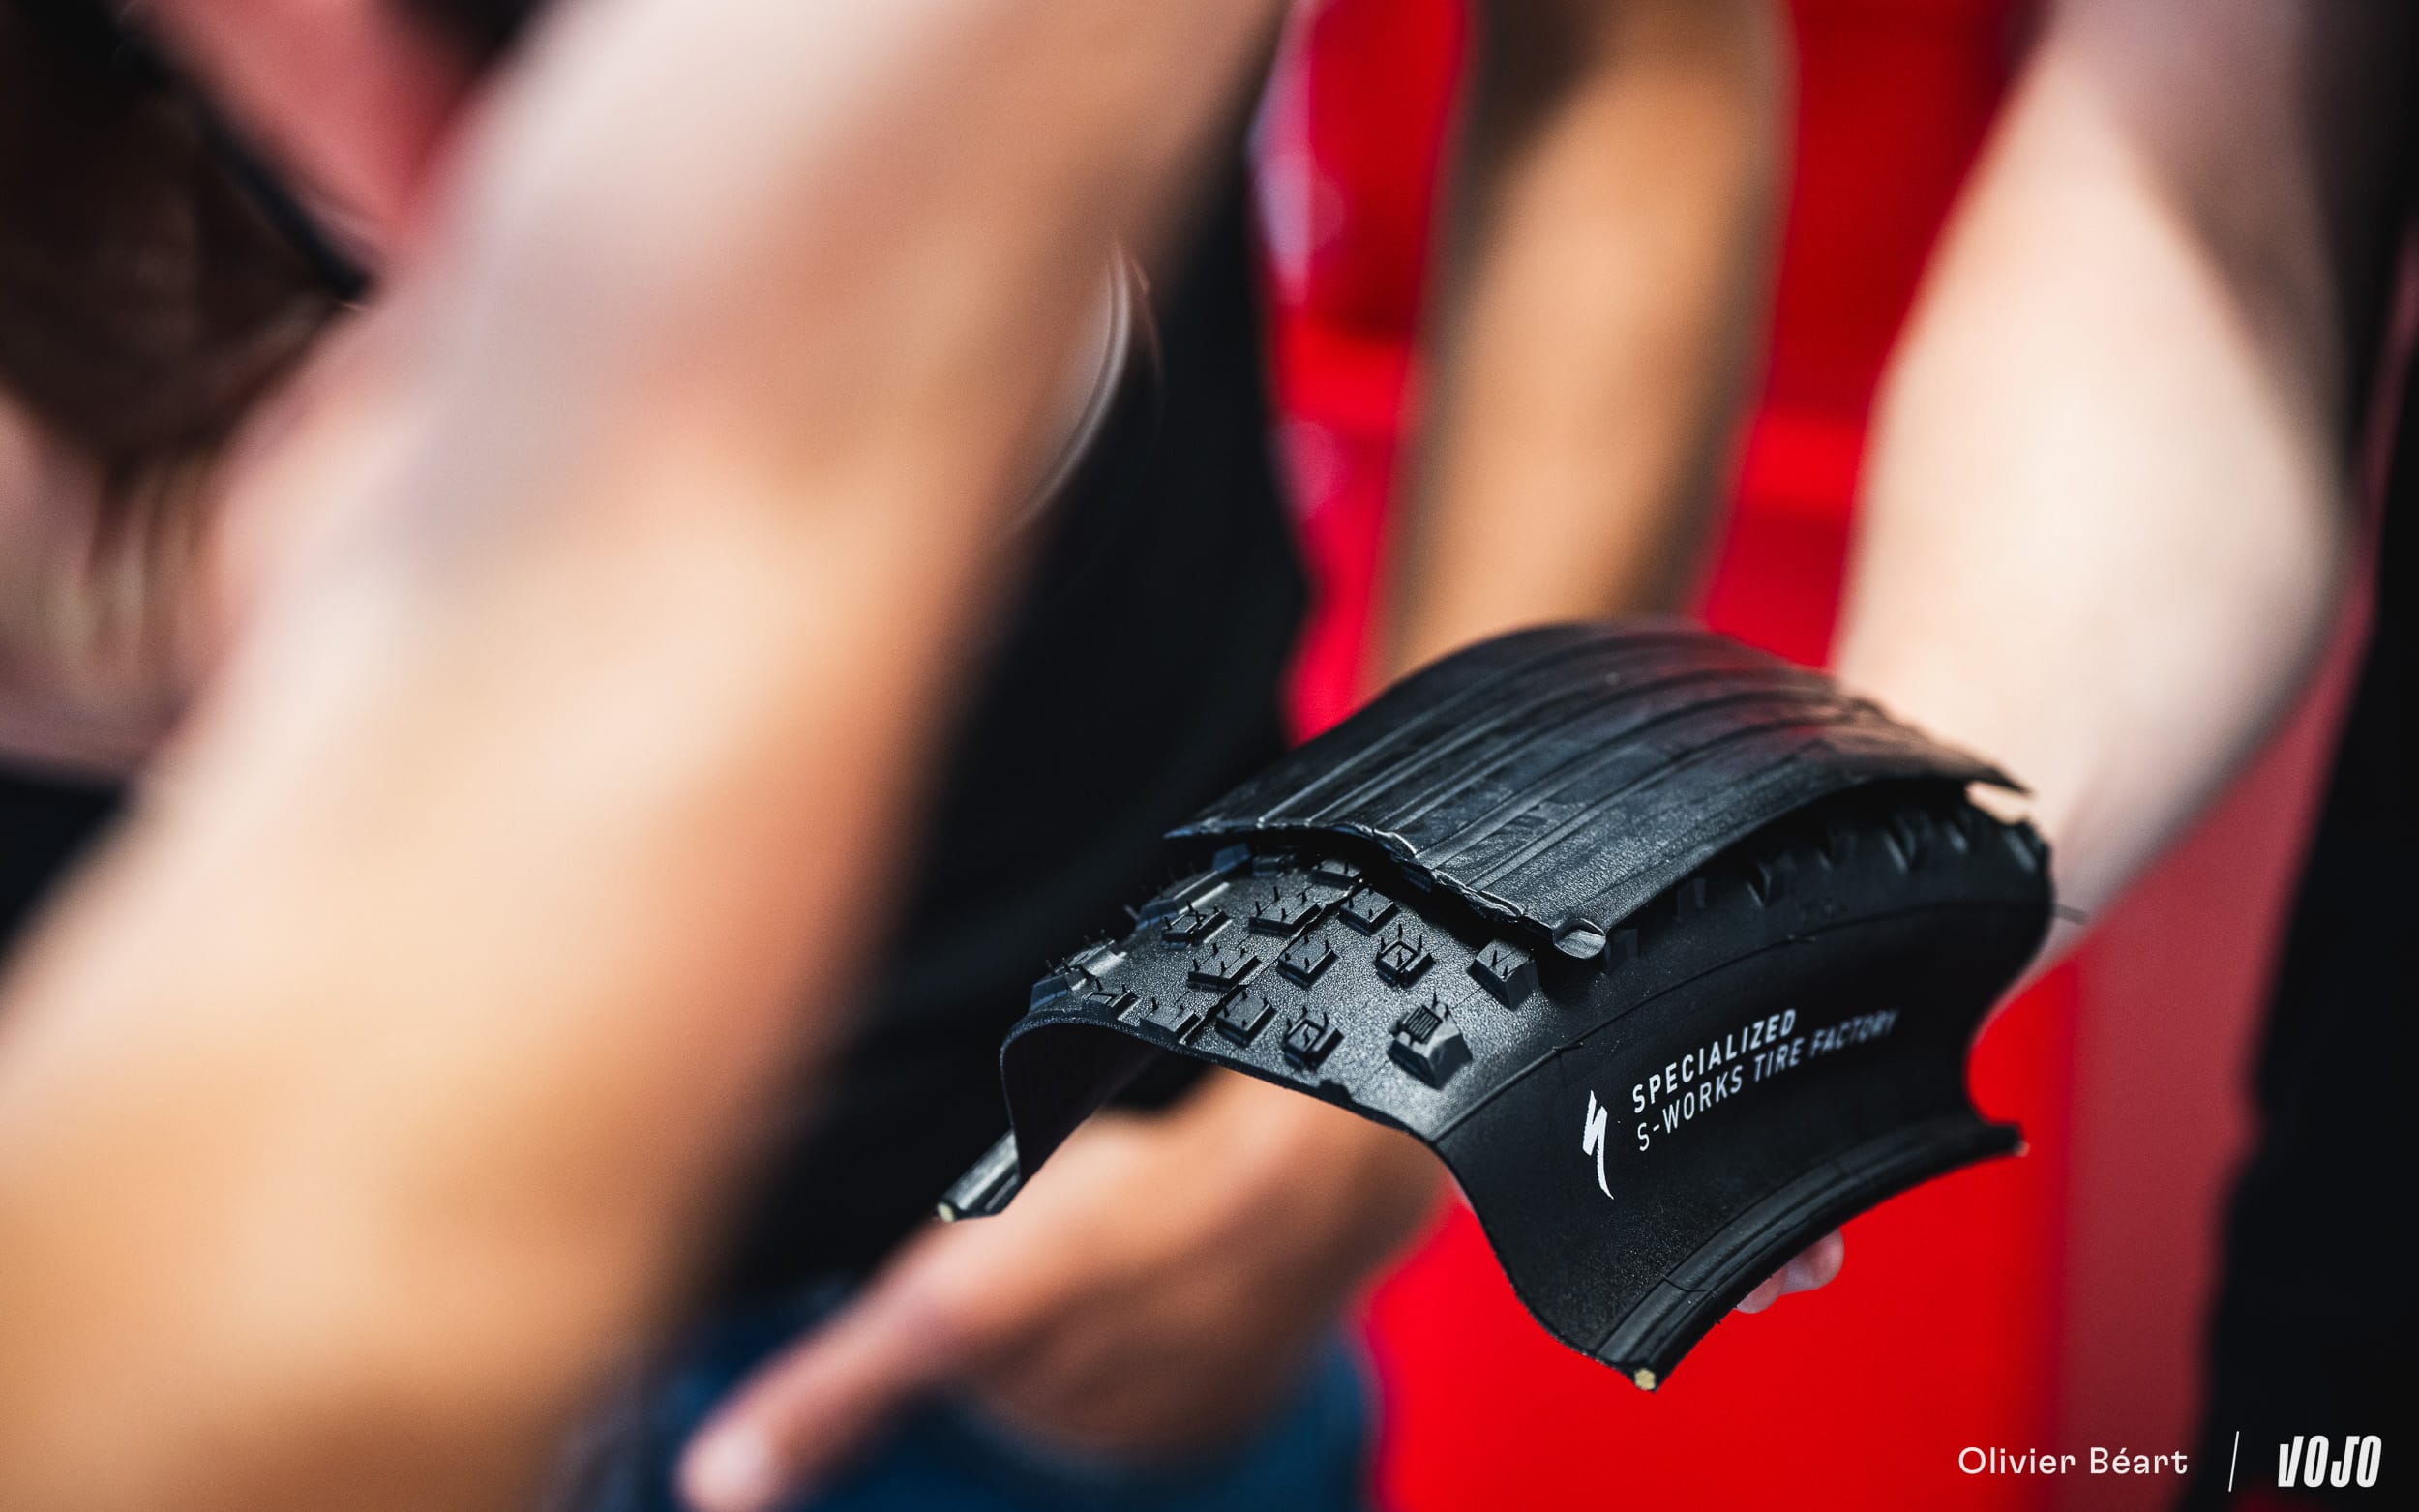
Saviez-vous que Specialized dispose d’un centre de recherche & développement entièrement dédié à ses pneus ? Il est situé à Lage, en Allemagne, et ce n’est pas un simple labo : c’est carrément une mini-usine, où on mélange et crée de nouvelles gommes, où on découpe et teste des carcasses inédites et où on peut produire des pneus de A à Z. C’est là que naissent les prototypes, mais aussi les pneus de pilotes comme Loïc Bruni. Vojo a poussé la porte de cette S-Works Tire Factory… et nous y avons même fabriqué notre propre pneu !
 On l’oublie parfois, mais l’histoire de Specialized commence par un pneu. Fondée en 1974 par Mike Sinyard comme importateur de pièces italiennes, la marque a lancé son tout premier produit maison deux ans plus tard : le Specialized Touring Tire, en 1976. Ont suivi en 1978 le Turbo, premier pneu pliable haute performance, puis seulement ensuite les premiers vélos.
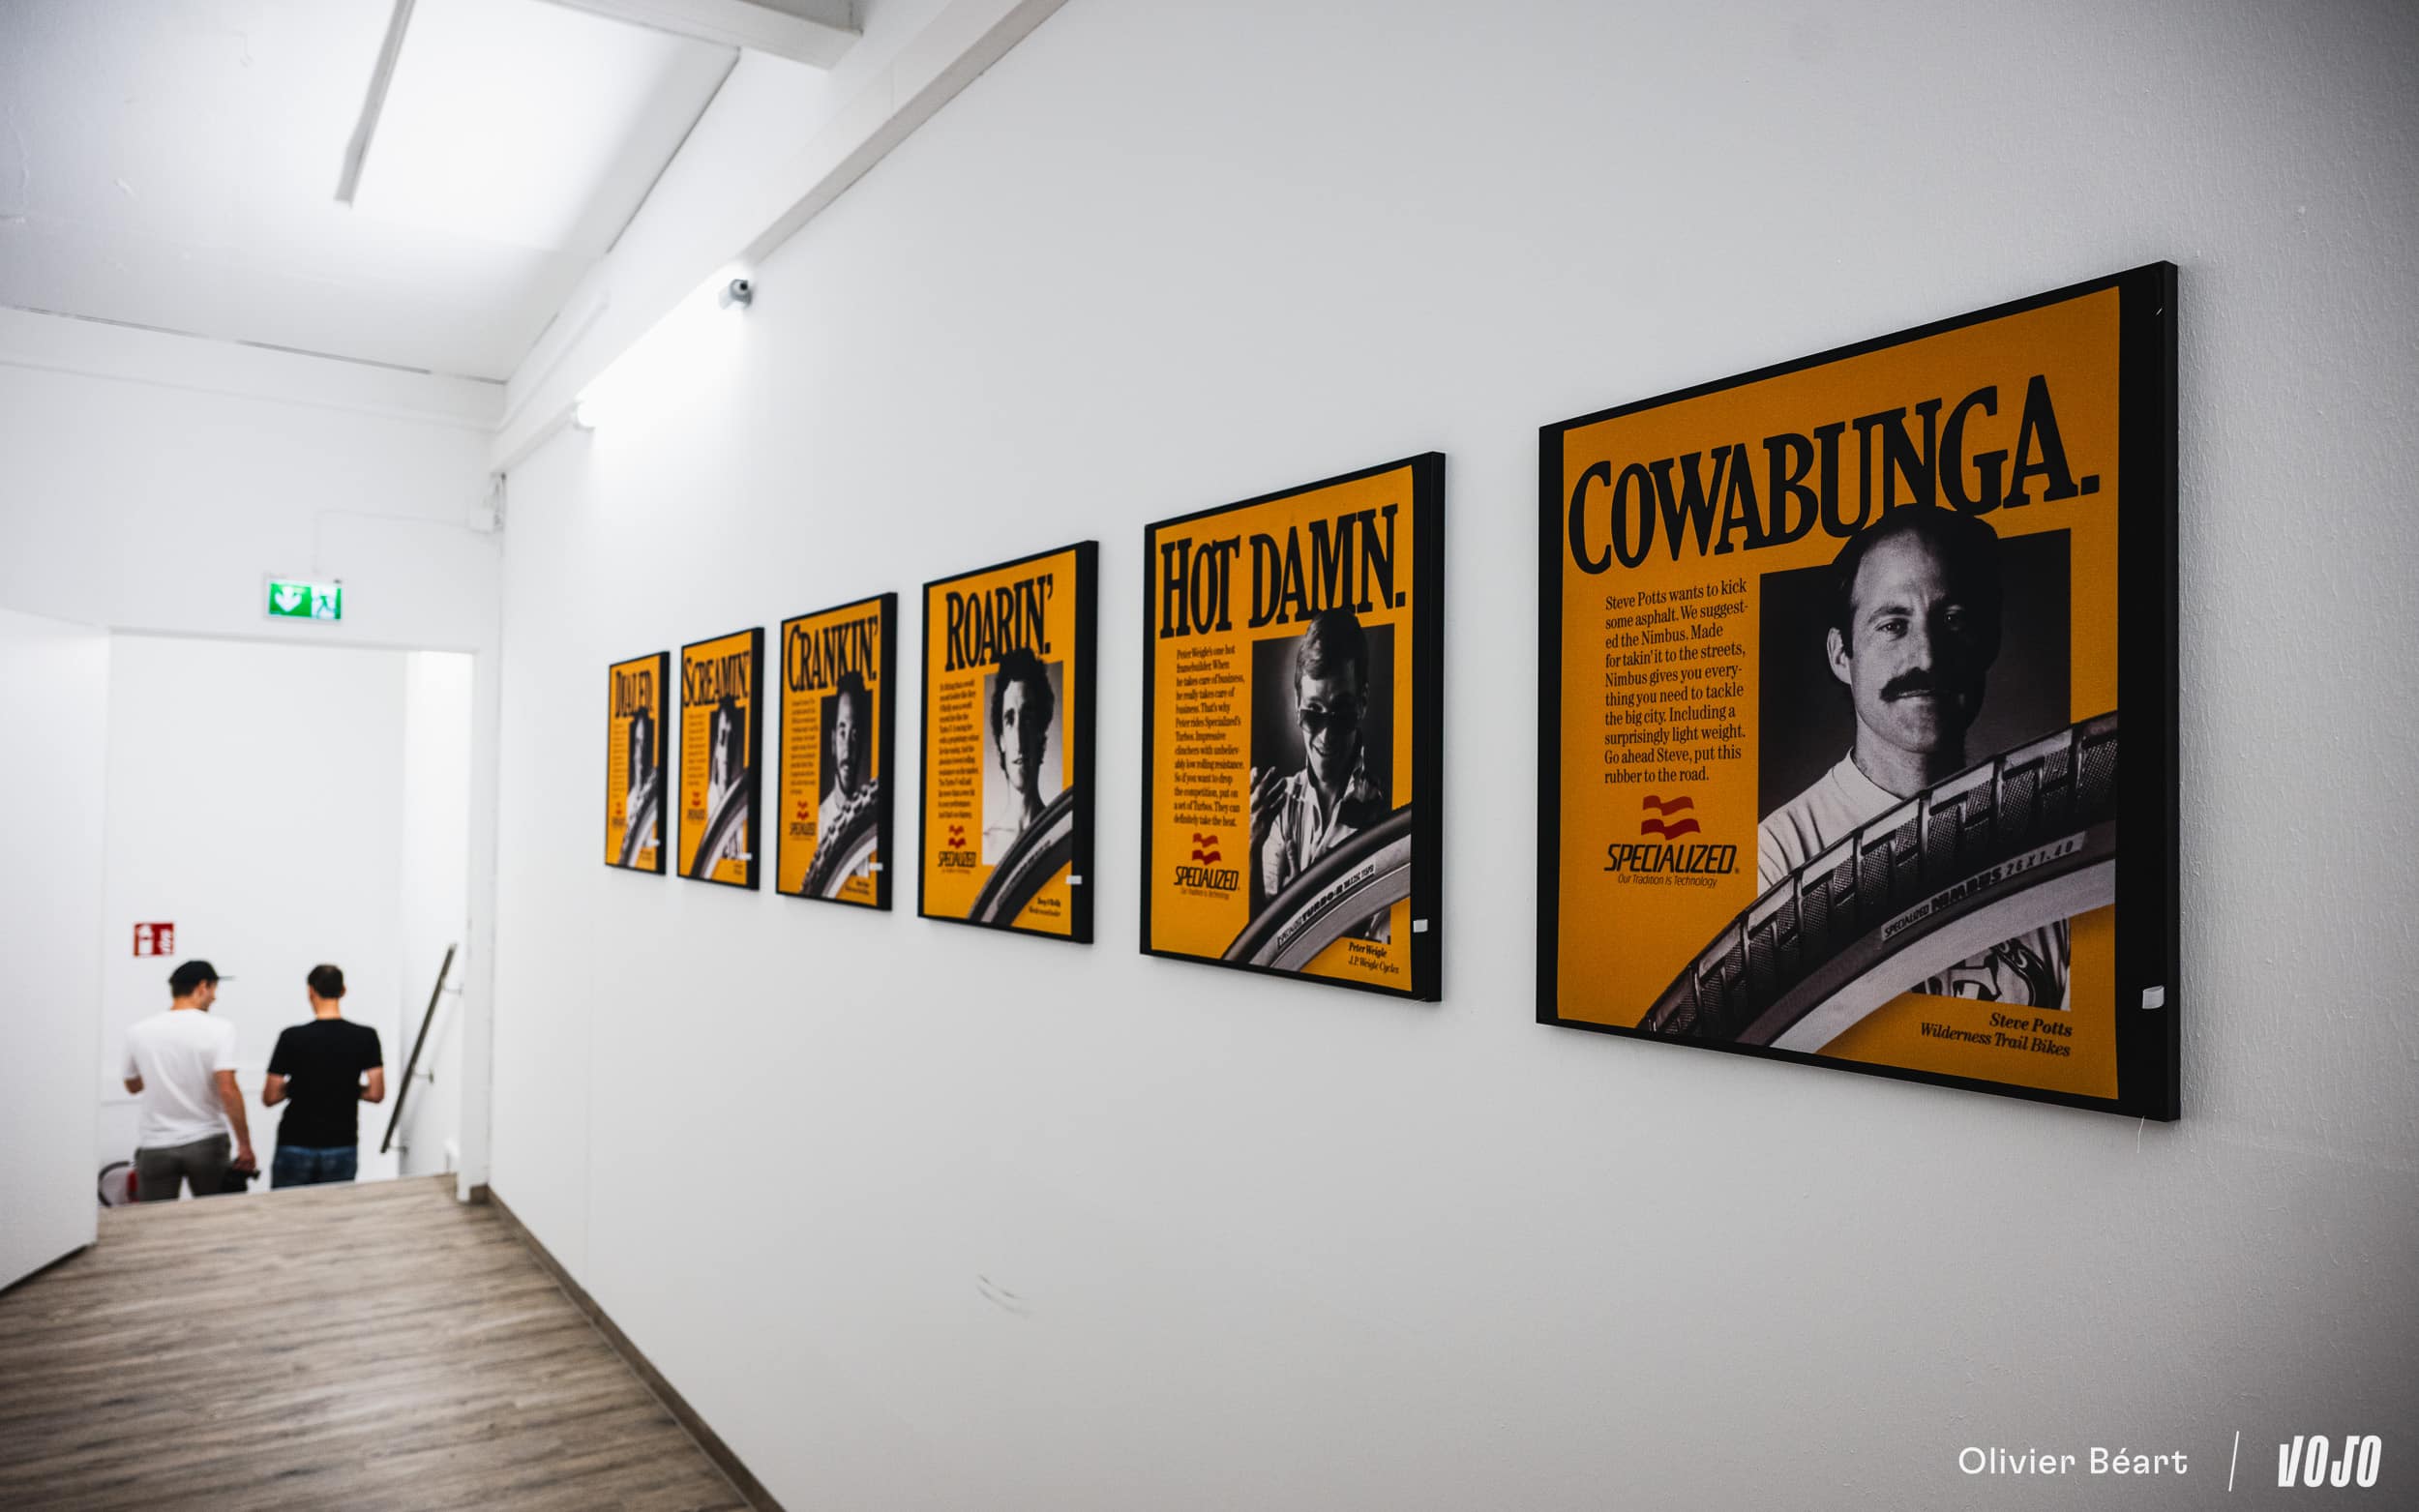 Côté VTT, le tout premier pneu tout-terrain de la marque, le Stumpjumper en 26 x 2,125 pouces, est apparu en 1981, en même temps que le vélo du même nom, premier VTT produit en série. Ses crampons carrés restaient toutefois hérités de la moto. C’est encore Specialized qui a lancé en 1984-1985 le Ground Control, le tout premier pneu au dessin pensé spécifiquement pour le VTT, avec des crampons centraux et latéraux enfin différenciés. On le doit au génial Charlie Cunningham, à qui Vojo a rendu hommage, et tous les pneus actuels suivent encore ce principe. Depuis, le pneu n’a jamais quitté le cœur de l’entreprise. Rien d’étonnant : le pneu est notre seul contact avec le sol, et c’est aussi le tout premier élément de la chaîne de suspension d’un VTT, avant même la fourche et l’amortisseur. Une gomme qui accroche mal ou une carcasse qui flanche, et c’est tout le reste du vélo qui en pâtit.
 Pourtant, comme la quasi-totalité des marques, Specialized a toujours dépendu de ses fournisseurs pour produire ses pneus, aujourd’hui fabriqués en grande série en Asie (pour des raisons de coût, mais aussi de proximité avec les matières premières : beaucoup de pneus proviennent de Thaïlande, grand producteur de caoutchouc). La S-Works Tire Factory est née de l’envie de changer cela, un rêve de longue date de Mike Sinyard et de plusieurs membres des équipes R&D.
 Installée dans une zone industrielle sans la moindre enseigne tapageuse, elle ne paie pas de mine de l’extérieur. Mais derrière ces murs blancs, quasi cliniques, se cache l’un des outils de développement les plus pointus du monde du pneu vélo. Visite guidée.
Ne plus être un simple passager
 « Nous avons toujours été une petite équipe de passionnés à développer les pneus, mais nous avons aussi toujours été dépendants de nos fournisseurs », résume Oliver Kiesel, responsable de la catégorie pneus chez Specialized. Or, pour faire de la vraie R&D en pneumatique, il faut pouvoir fabriquer soi-même, même en petites quantités. C’est tout l’objet de la S-Works Tire Factory : développer, tester, faire valider par les athlètes, puis fournir aux sous-traitants un cahier des charges bien plus précis (une véritable « recette », en somme) pour l’industrialisation en grande série.
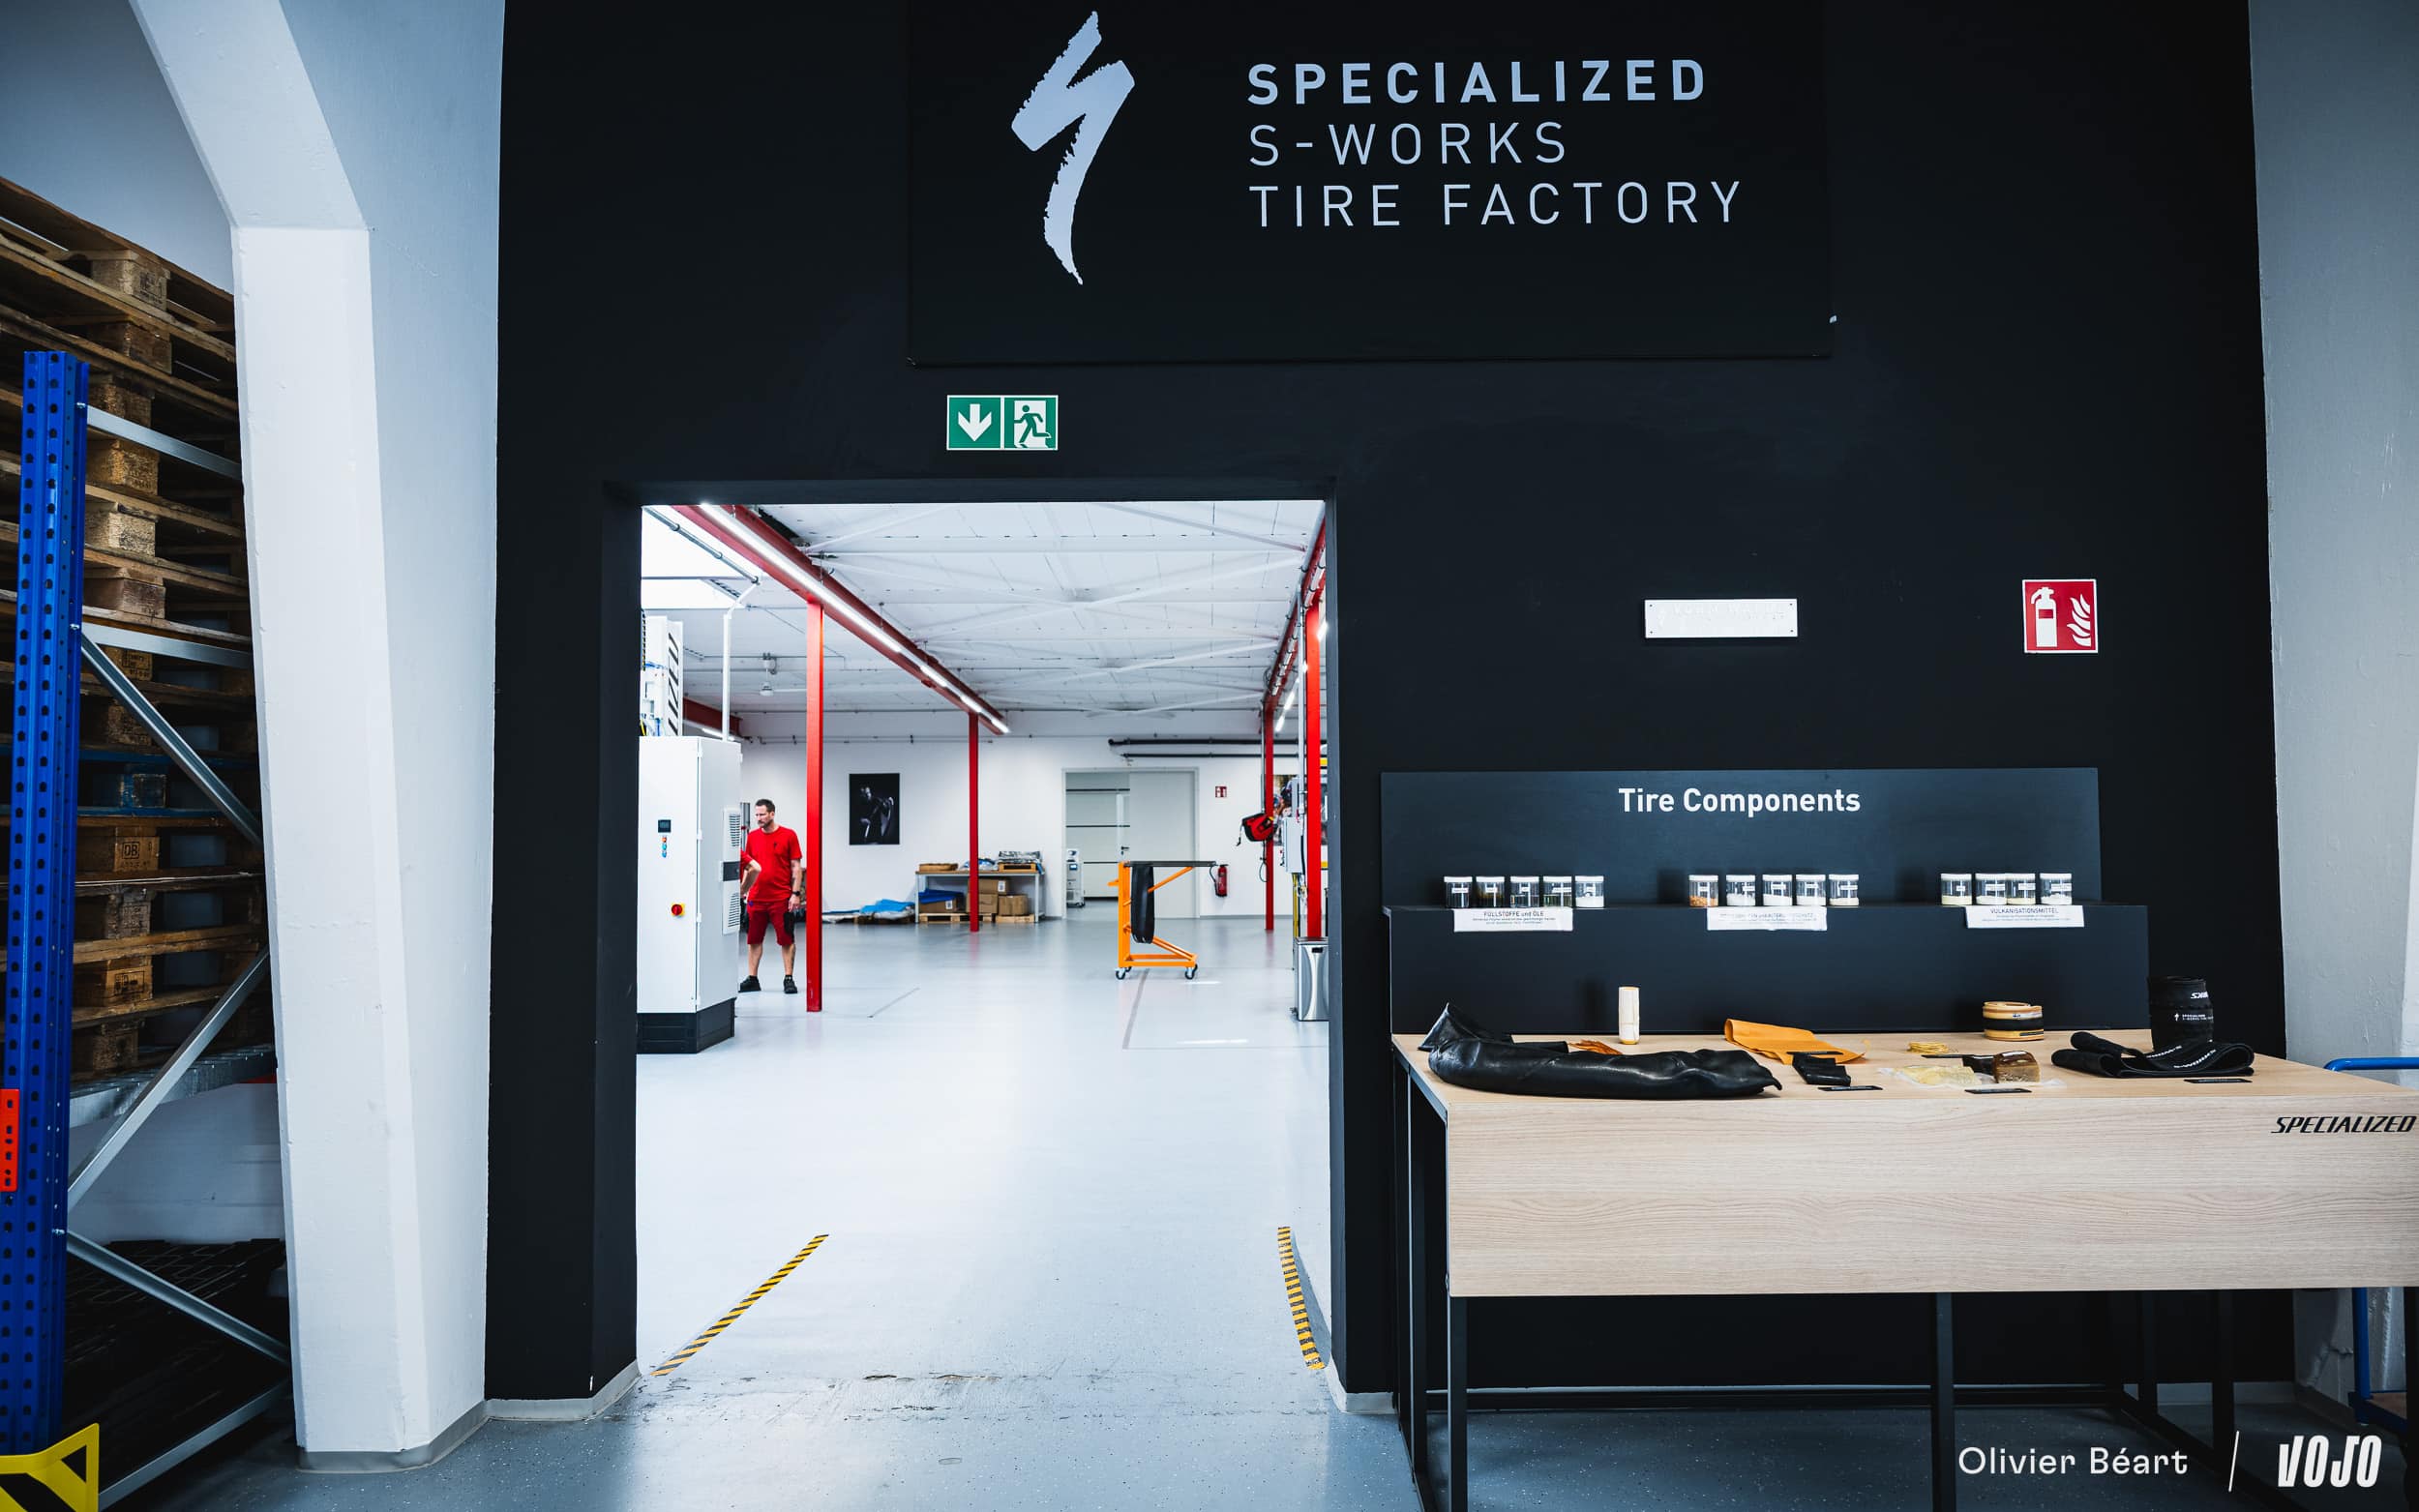 Le projet a démarré il y a environ cinq ans, d’abord sous la forme d’un labo de test, et l’usine est pleinement opérationnelle avec sa partie production depuis un an. Moins de dix personnes y travaillent : une chimiste, des spécialistes de la construction de pneus, de l’industrialisation et des opérateurs, dont plusieurs viennent de géants du pneu automobile. Car le choix de l’Allemagne n’a rien d’un hasard : le nord du pays concentre une bonne partie de l’industrie européenne du caoutchouc, avec ses experts et ses fournisseurs de matières premières. Pratique pour intégrer et tester rapidement un nouveau composant !
 Attention, l’idée n’est pas de remplacer les partenaires industriels. Avec une capacité de 5 000 à 10 000 pneus par an, quand les grandes usines en sortent autant… en une journée, Lage ne joue évidemment pas dans la même cour. « Les grosses usines recherchent la constance et l’efficacité. Il faut découpler cela de la recherche et des tests », explique Oliver Kiesel. Et même si l’on simule aujourd’hui beaucoup de choses par ordinateur, le test réel reste indispensable, plus encore pour un pneu que pour la plupart des autres composants. La petite structure apporte aussi une agilité précieuse : la marque laisse beaucoup de liberté à l’équipe, tant que les résultats sont au rendez-vous. « Et on apprend tous les jours », sourit notre guide.
Des pneus sur mesure pour les pros
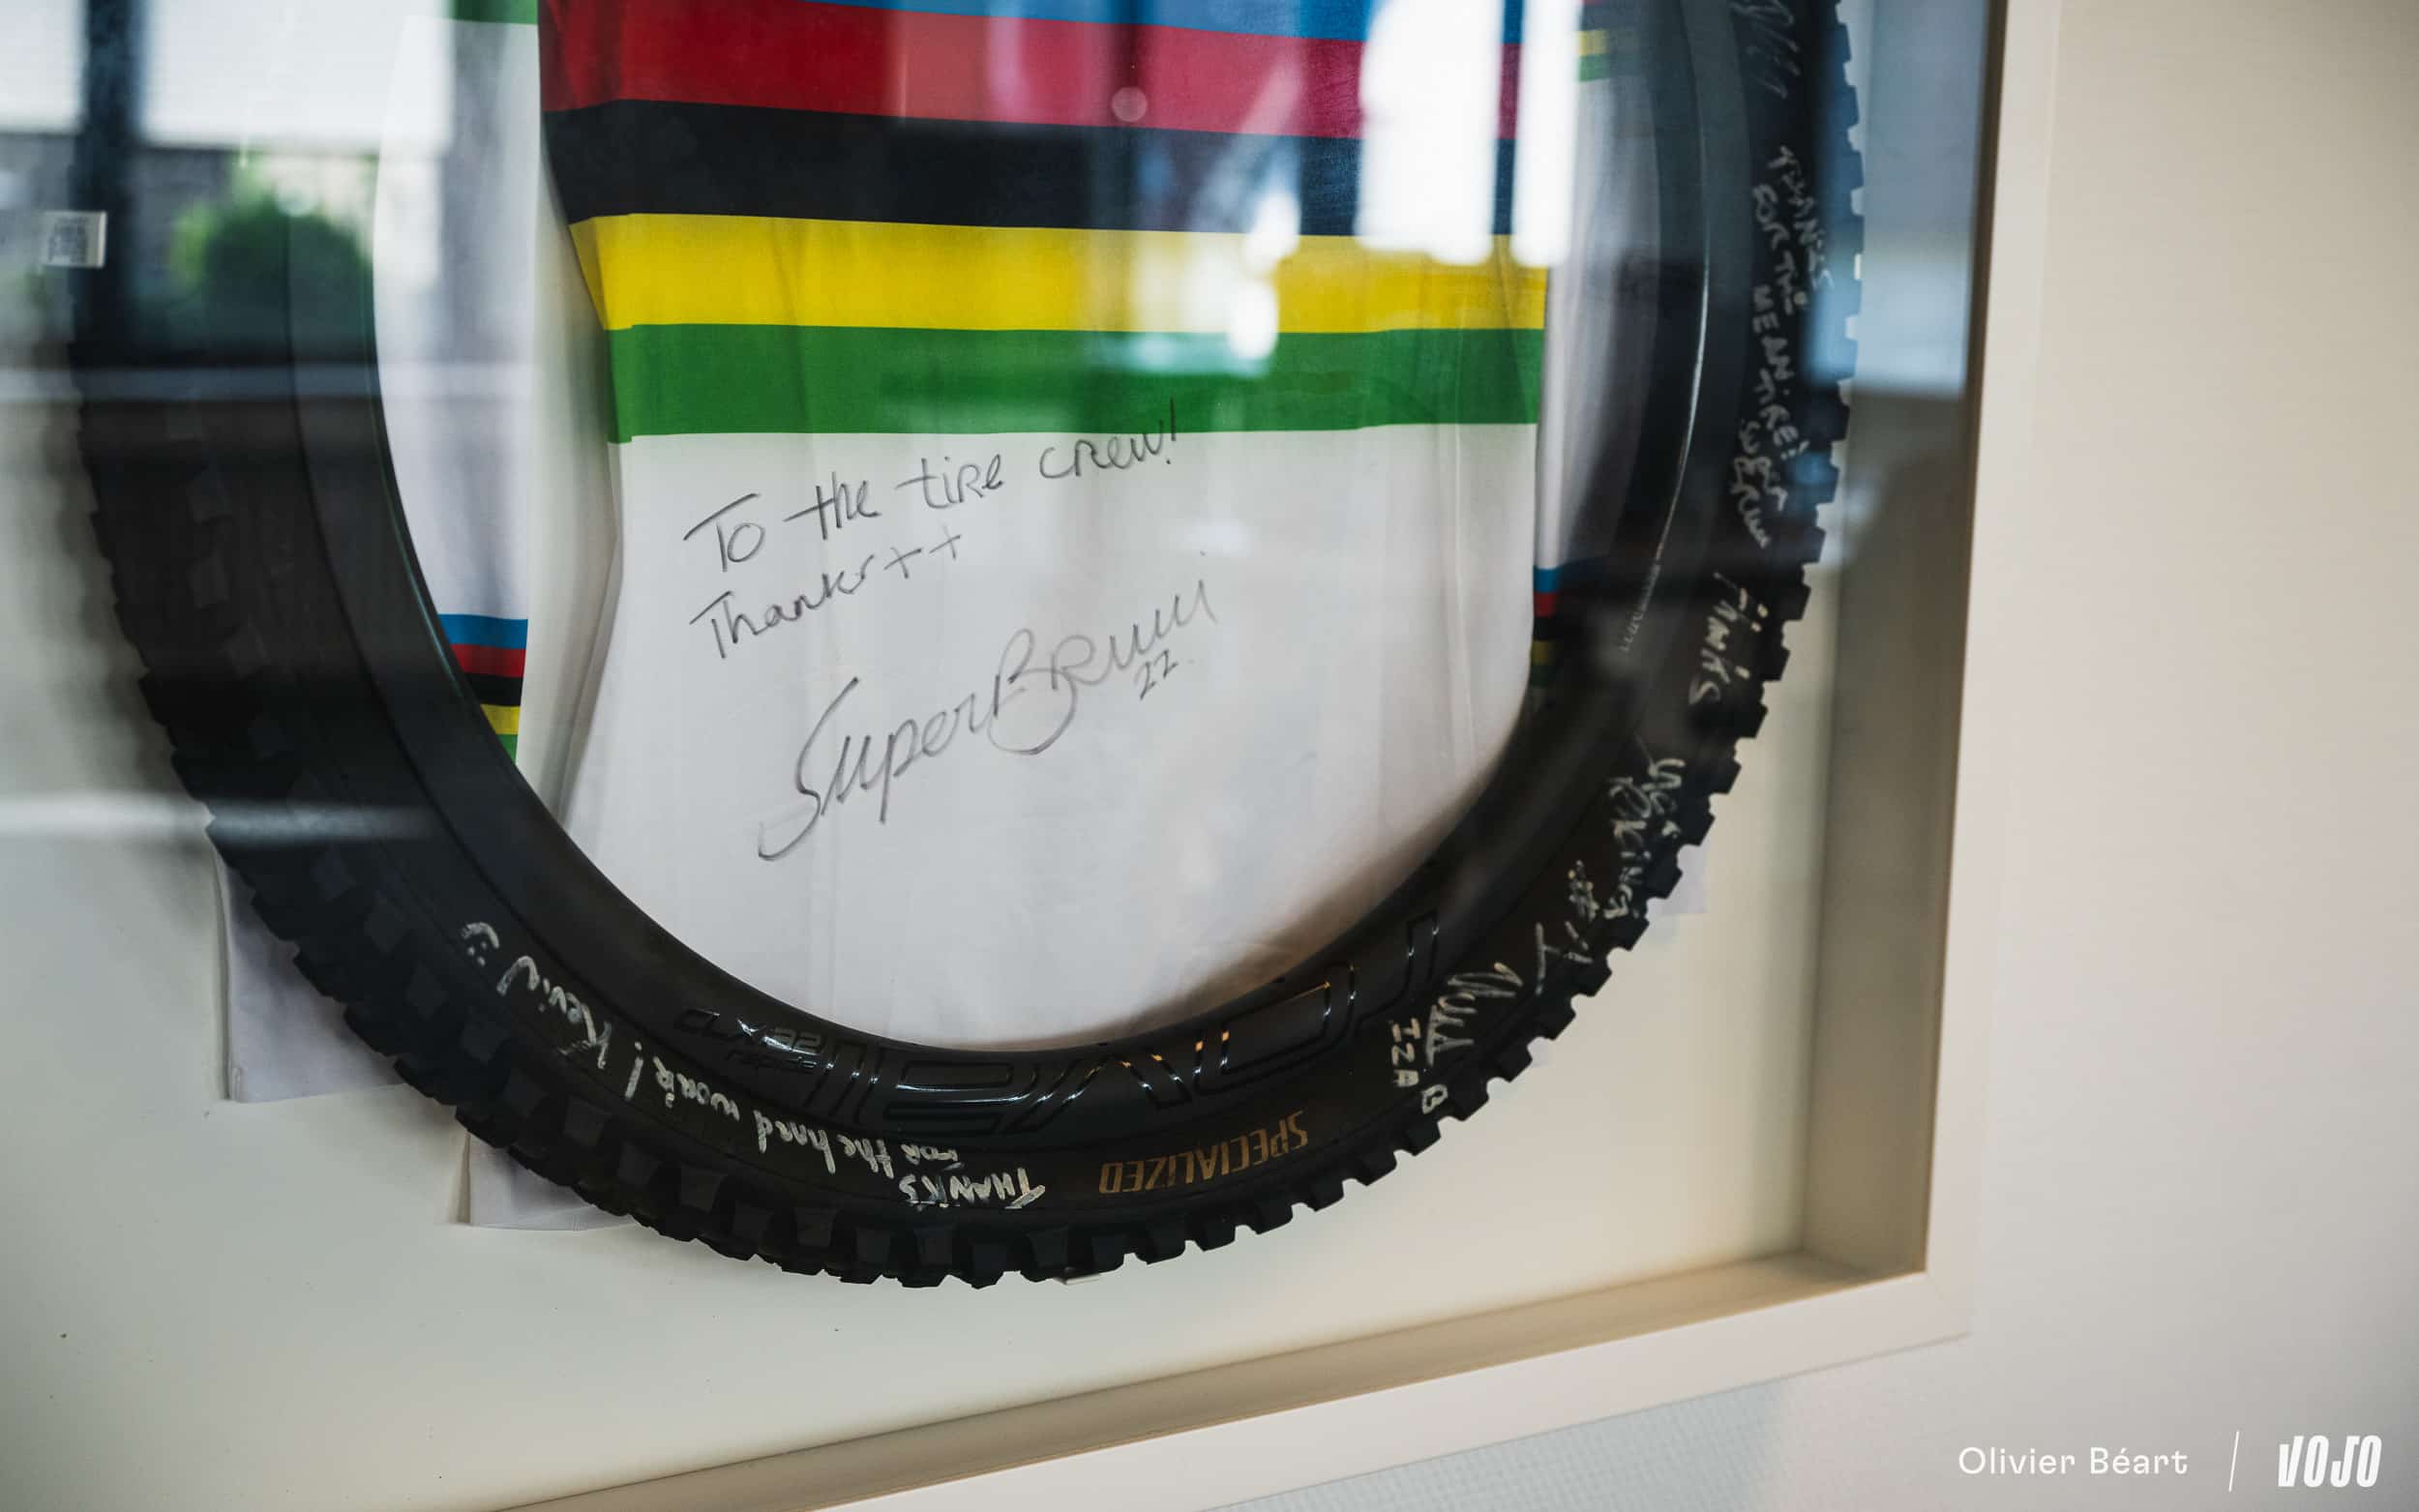 La S-Works Tire Factory produit aussi les pneus spéciaux des athlètes Specialized, de la Coupe du monde de descente au Tour de France. Un pneu de chrono pour Remco Evenepoel n’a pas besoin de tenir des milliers de kilomètres, et un pneu boue pour les descendeurs peut très bien finir à la poubelle après une seule manche : à ce niveau, seule la performance compte. Mais l’objectif reste toujours que ces développements finissent un jour dans la gamme de série, avec évidemment une durabilité revue à la hausse. La gomme T9 ou la carcasse radiale, d’abord mises au point pour l’équipe de descente, en sont de bons exemples.
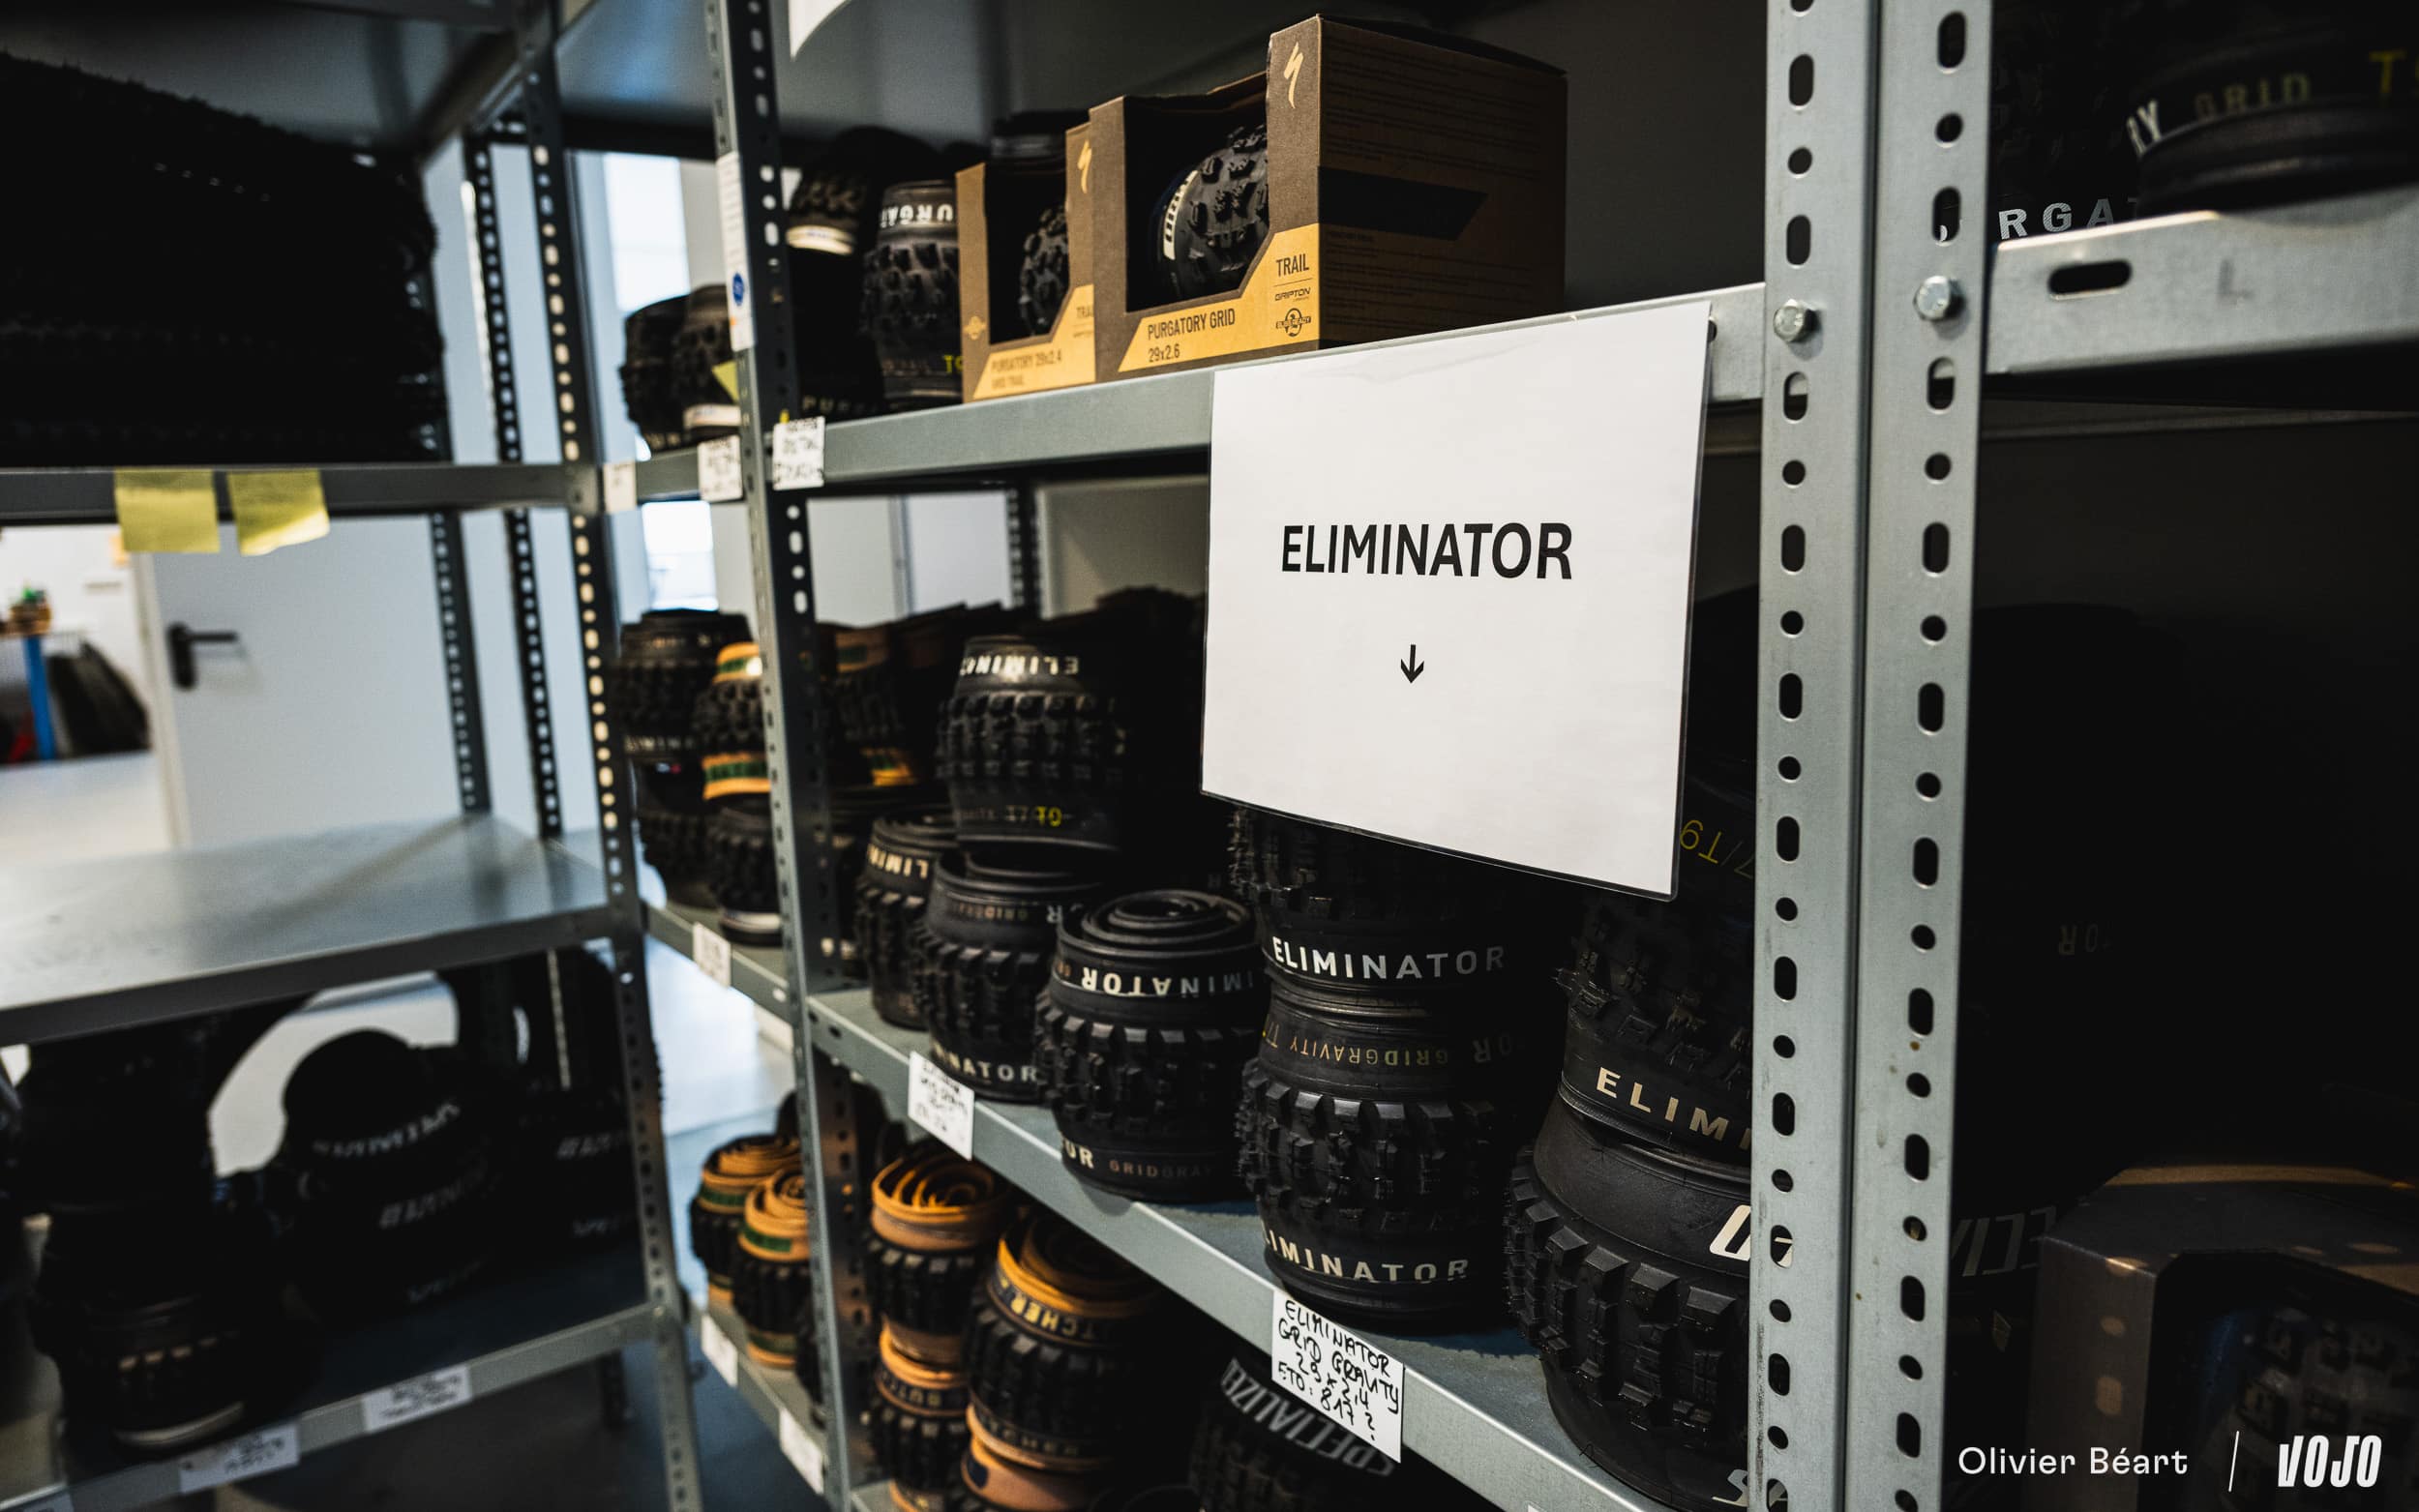 Et la pression est réelle. En DH notamment, les contrats prévoient la plupart du temps que les pilotes roulent en pneus Specialized… sauf si ceux-ci n’atteignent pas le niveau de performance requis dans certaines conditions particulières. Dans ce cas, ils peuvent monter autre chose. Tout le défi pour l’équipe de Lage est donc d’être suffisamment bonne pour que ses pilotes n’aient jamais envie d’aller voir ailleurs. Ici, un prototype peut être fabriqué en quelques jours à peine, voire en moins de 48 heures, et Loïc Bruni a d’ailleurs déjà décroché un titre mondial sur des pneus sortis de ces murs.
Transformer des sensations en chiffres
 Tordre un crampon entre ses doigts pour juger d’une gomme, on l’a tous fait. Mais ça ne suffit pas vraiment ! Un bon pneu doit offrir à la fois du grip, de l’amorti, de la tenue et une résistance au roulement contenue, et ces qualités se contredisent souvent. La souplesse et la forme des crampons jouent énormément, et une foule de paramètres interagissent entre eux. Surtout, on ne règle pas la compression et le détente d’un pneu comme sur une fourche : tout doit être parfaitement équilibré dès la conception, par la chimie et par la construction.
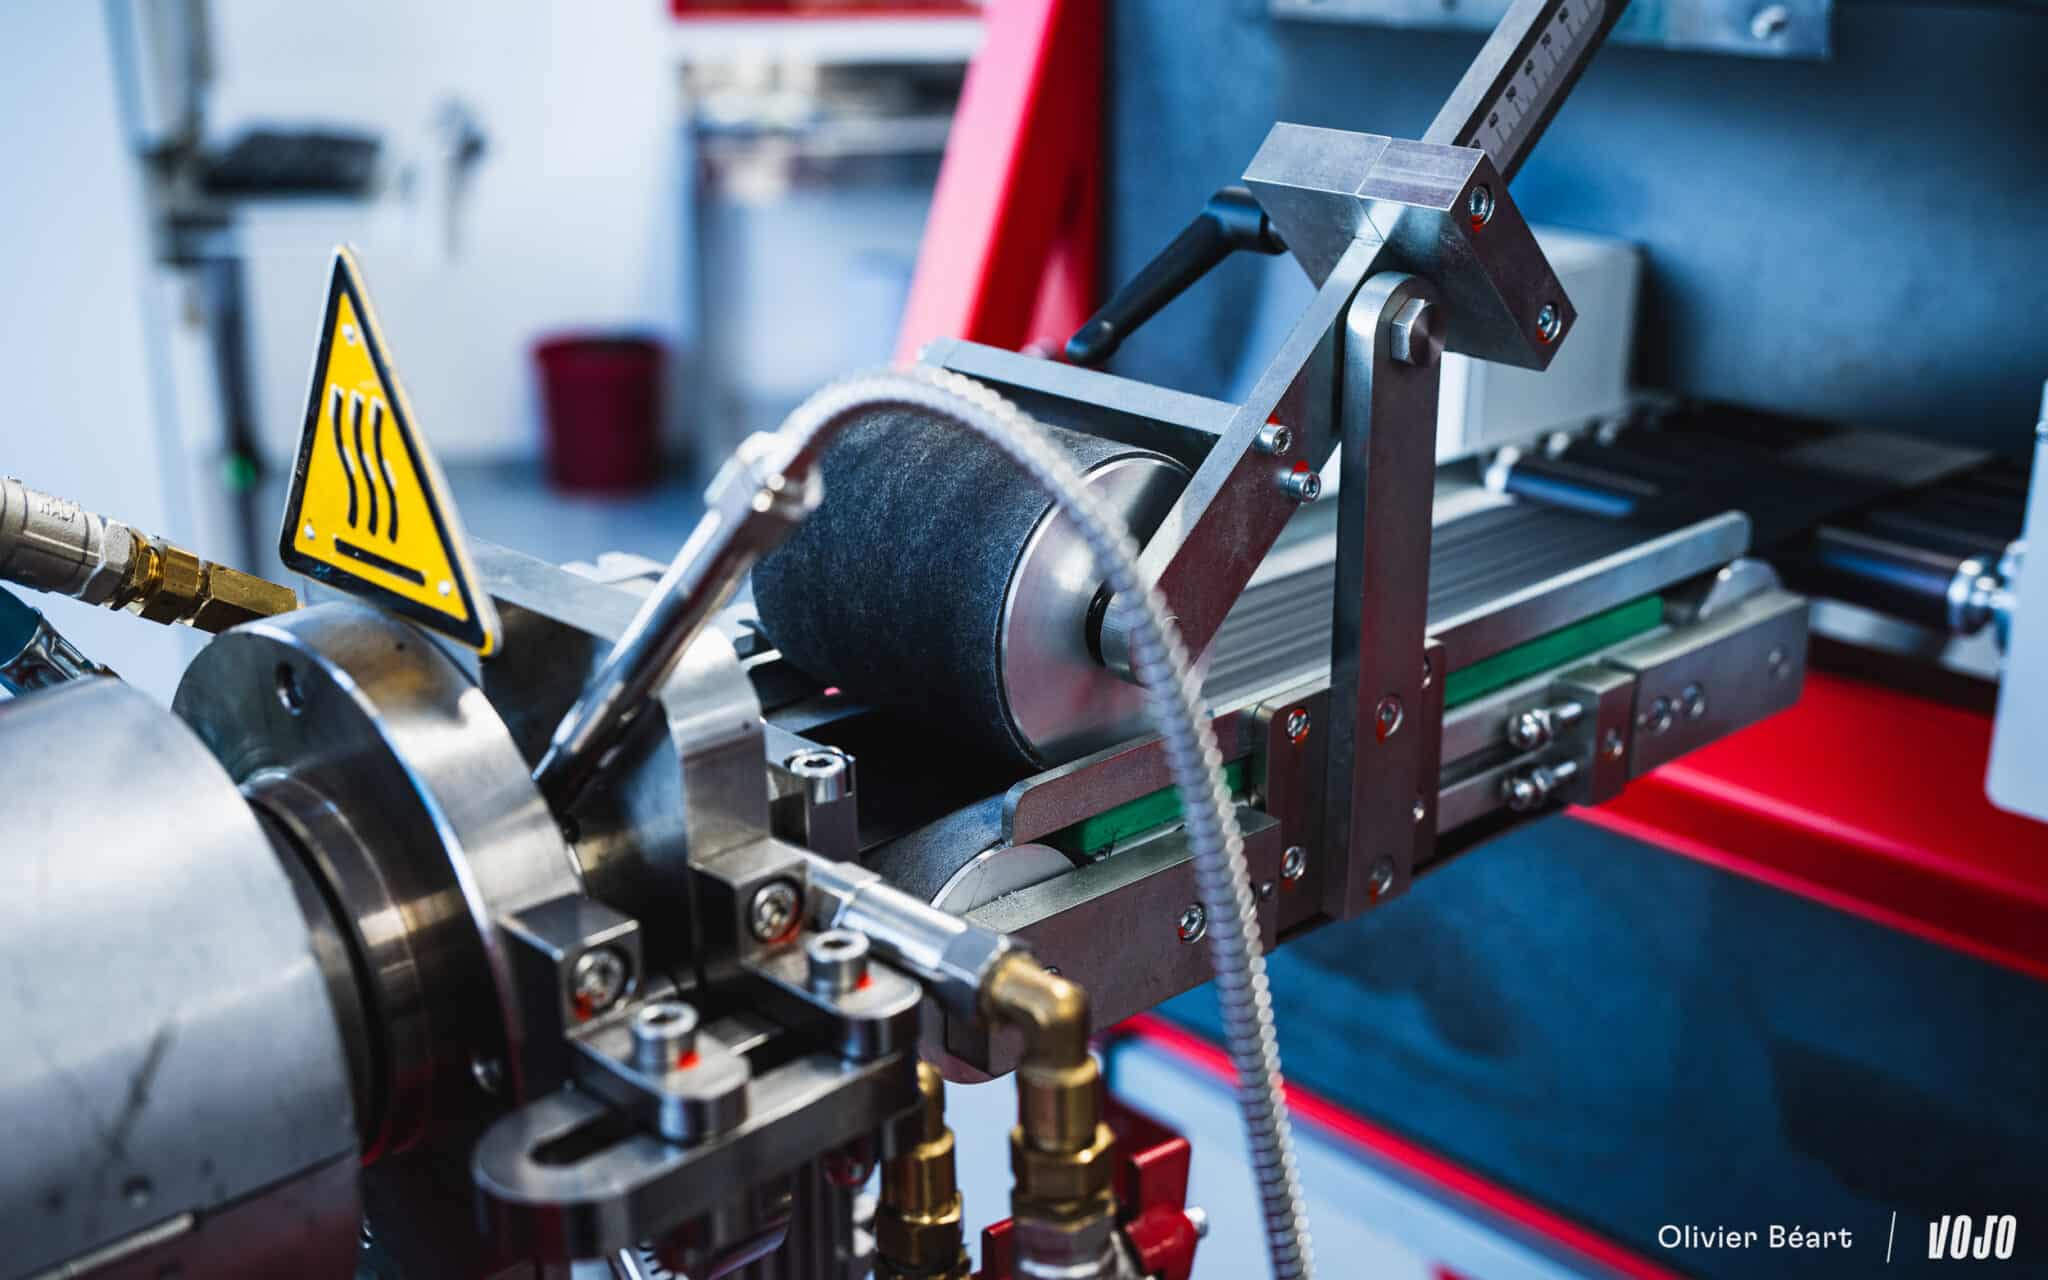
 Le travail de l’équipe consiste donc à traduire le ressenti des pilotes en données mesurables, pour donner des indications claires à la chimiste. Le labo regorge de machines pour cela : un rouleau équipé d’obstacles qui martèle le pneu (pour vérifier par exemple que la gomme reste bien solidaire de la carcasse), un banc de résistance au roulement, des tests de tenue à la pression et de résistance aux crevaisons. Les échantillons de gomme passent aussi au rhéomètre (un appareil qui mesure comment le matériau se déforme selon la température, ce qui permet d’estimer à la fois le grip et le rendement), au test de traction et à un pendule qui mesure le rebond.
 Et les résultats bousculent quelques idées reçues. Une gomme plus dure n’offre pas forcément moins de résistance au roulement, et une gomme plus tendre n’amortit pas forcément mieux : deux mélanges de dureté quasi identique peuvent afficher des comportements au rebond radicalement différents.
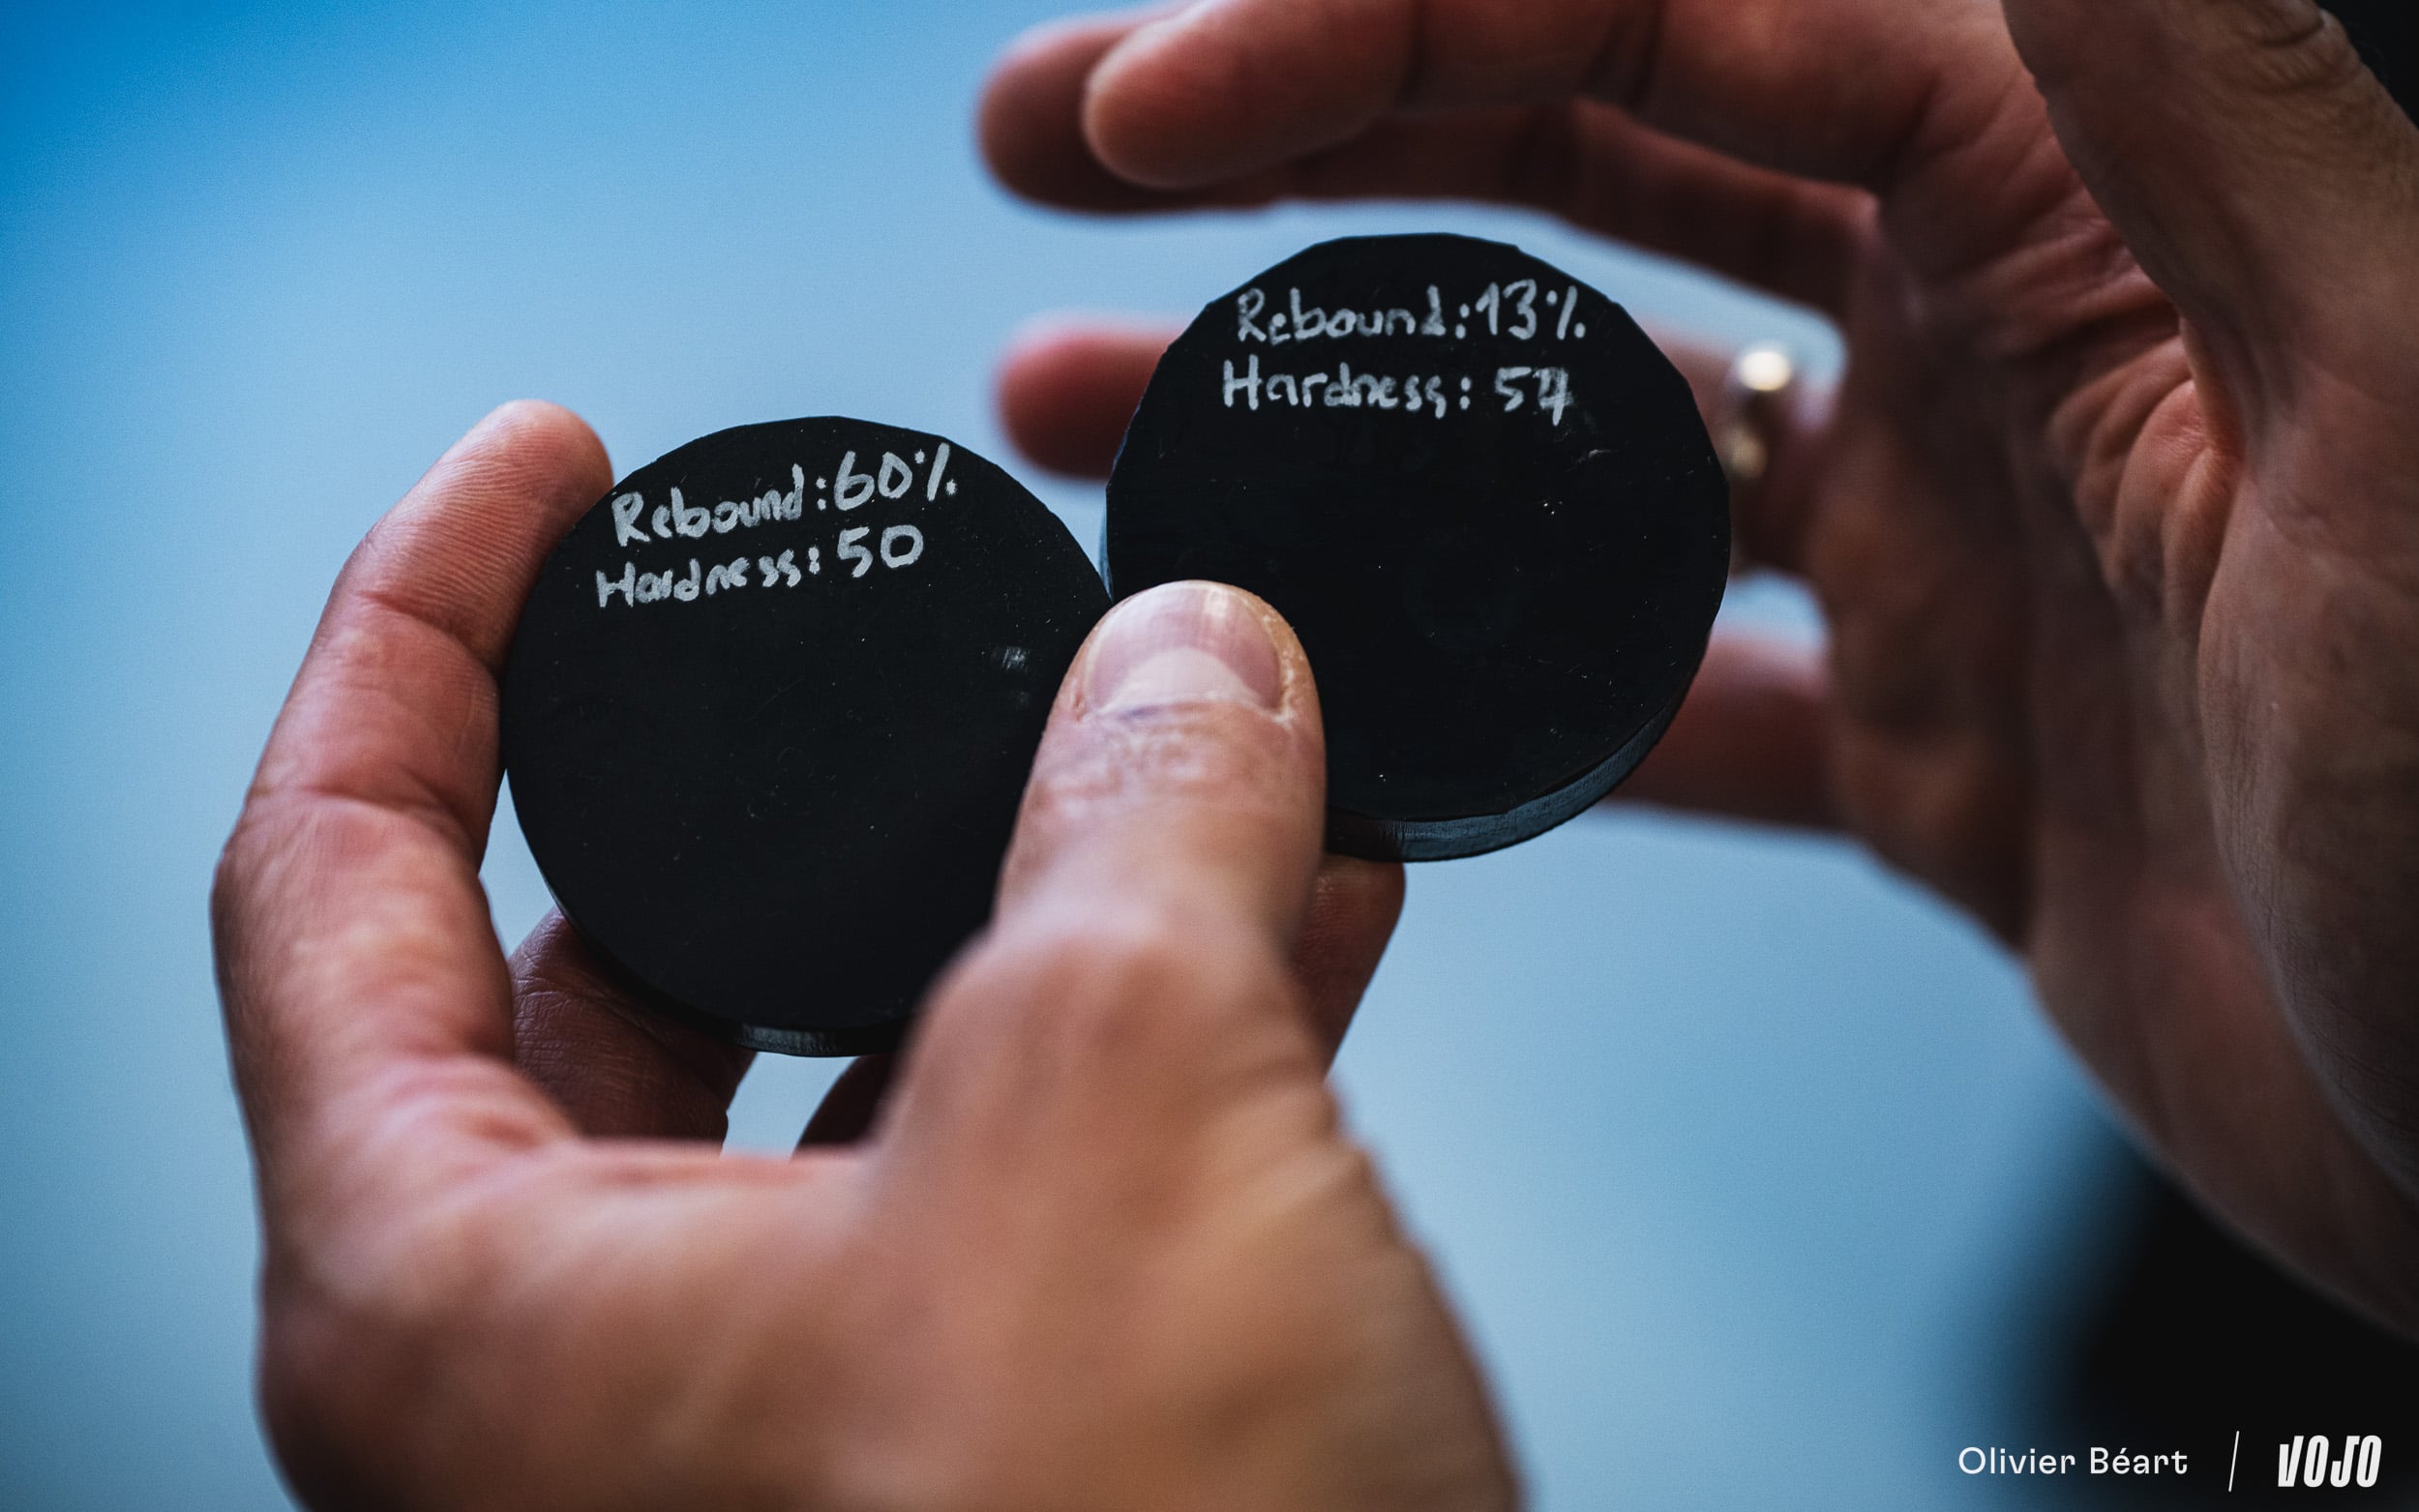 C’est le choix des polymères qui permet d’affiner tout cela. Les échantillons prélevés en sortie de production servent ainsi à la fois au contrôle qualité et au développement. Puis on teste encore le pneu fini, car l’assemblage peut changer la donne. Sans surprise, les pneus de la concurrence passent eux aussi sur les bancs…
La gomme, une affaire de recette
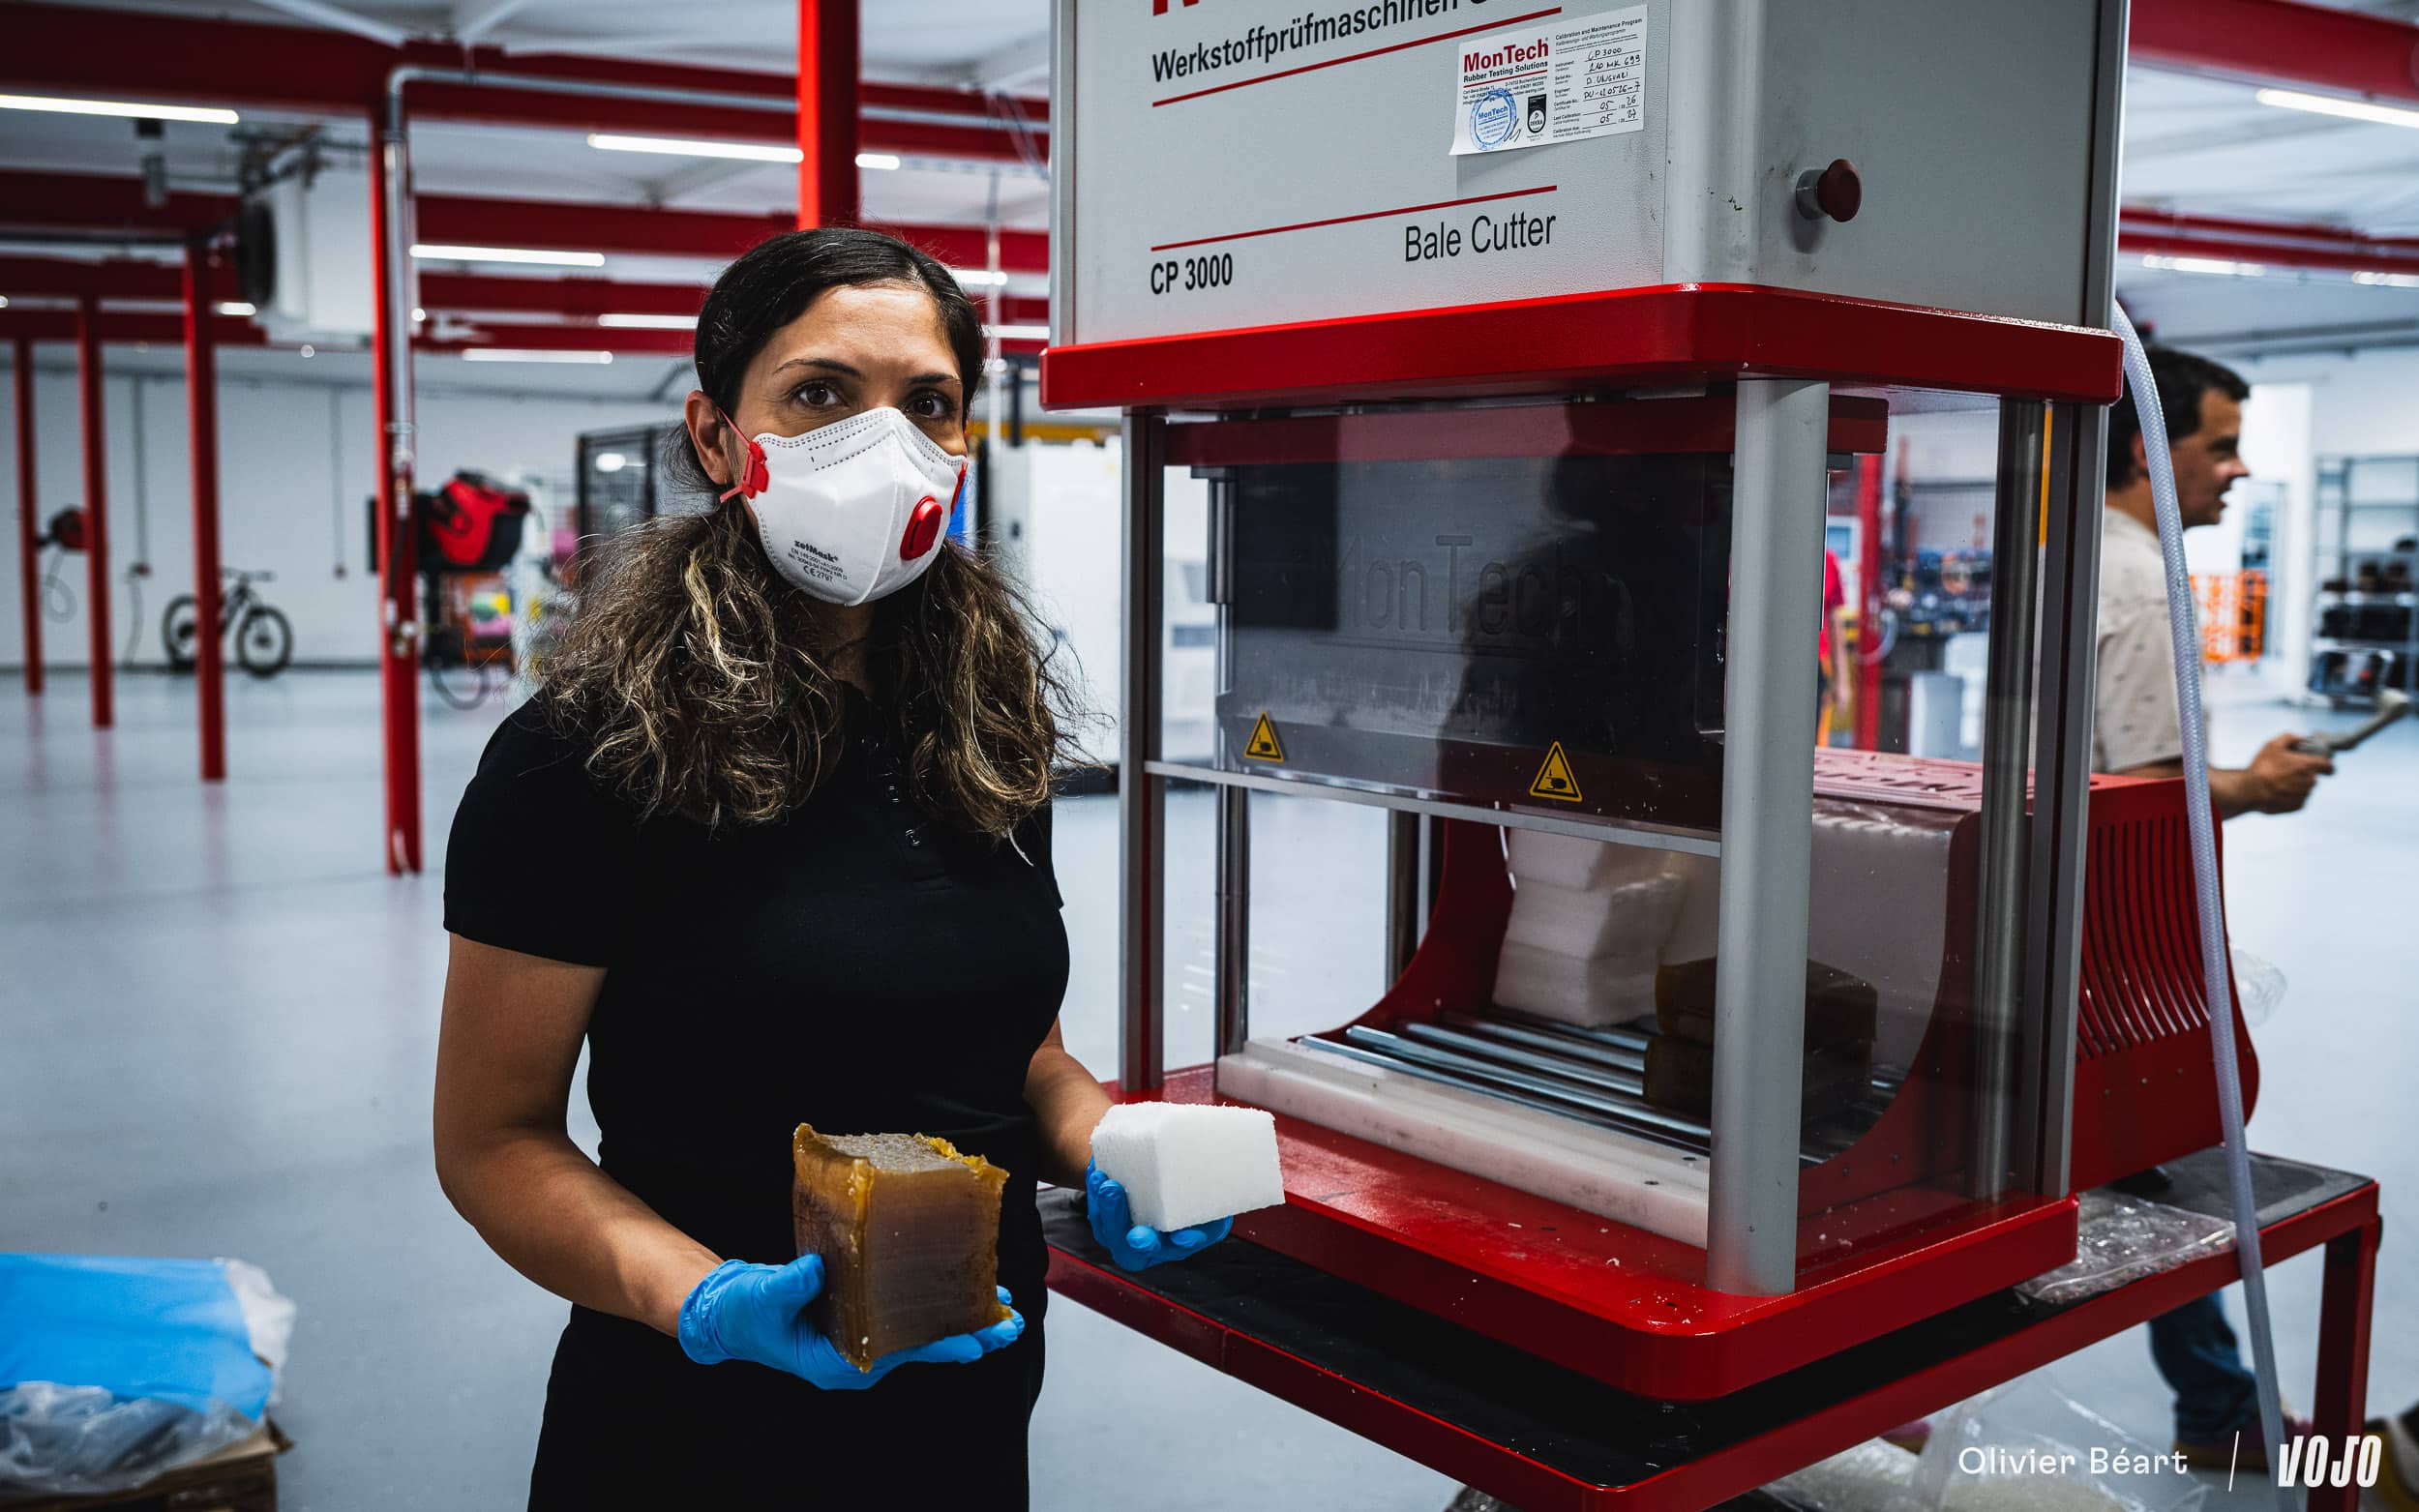 Au cœur du pneu, il y a la gomme, et c’est le domaine de Neşe Kaynak, la chimiste de l’équipe. Le caoutchouc naturel possède des qualités précieuses (élasticité, amorti, résistance à la déchirure), mais ses propriétés sont figées. On le mélange donc à des caoutchoucs synthétiques pour profiter du meilleur de chacun. Certaines gommes sont même entièrement dérivées du pétrole. S’y ajoutent de la silice, du noir de carbone, des résines, des huiles, des agents anti-vieillissement et de quoi déclencher la vulcanisation.
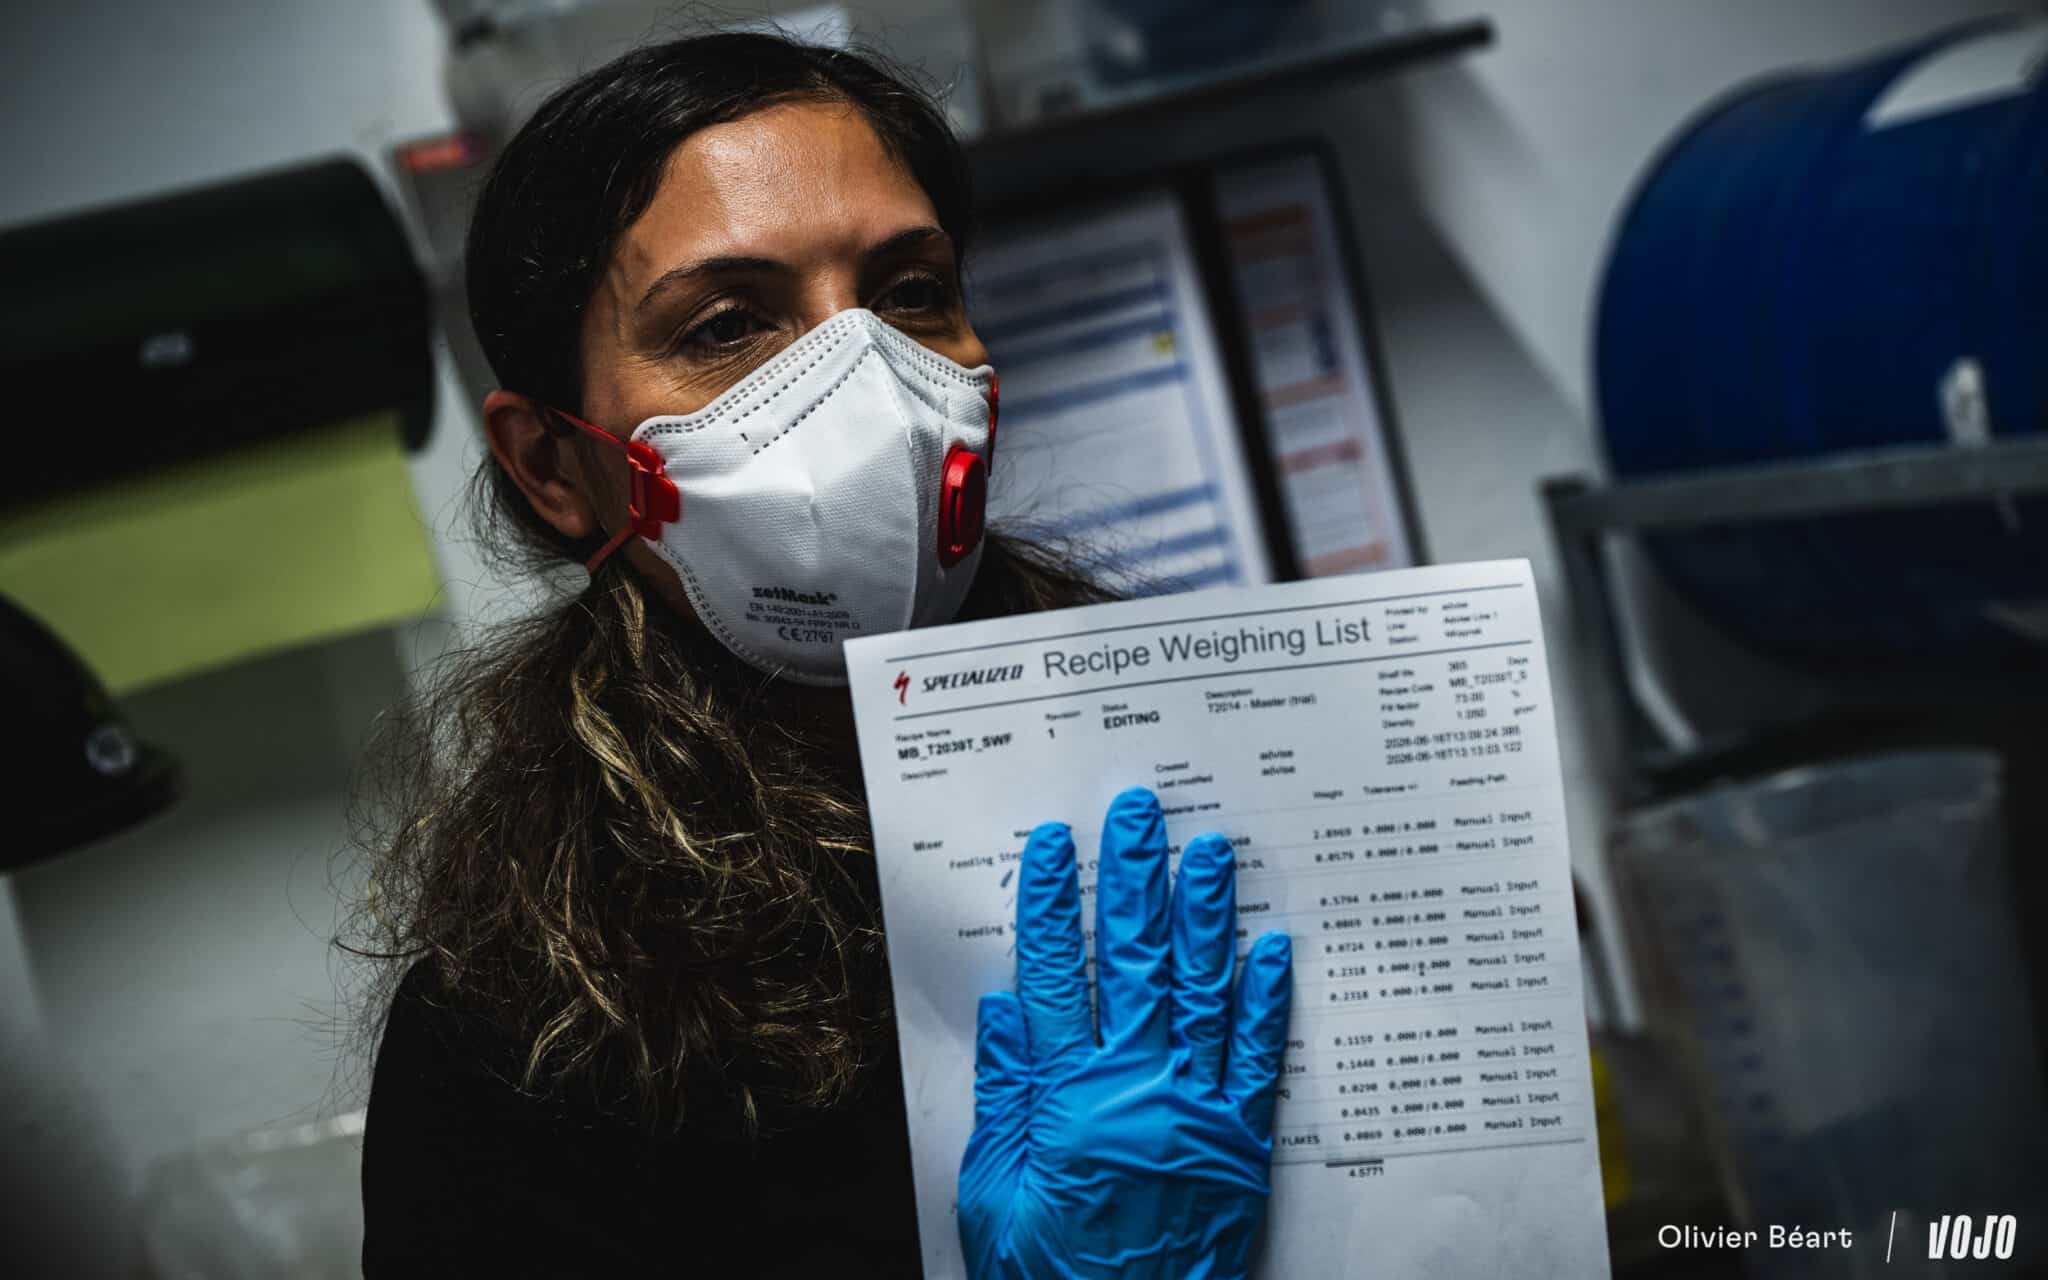
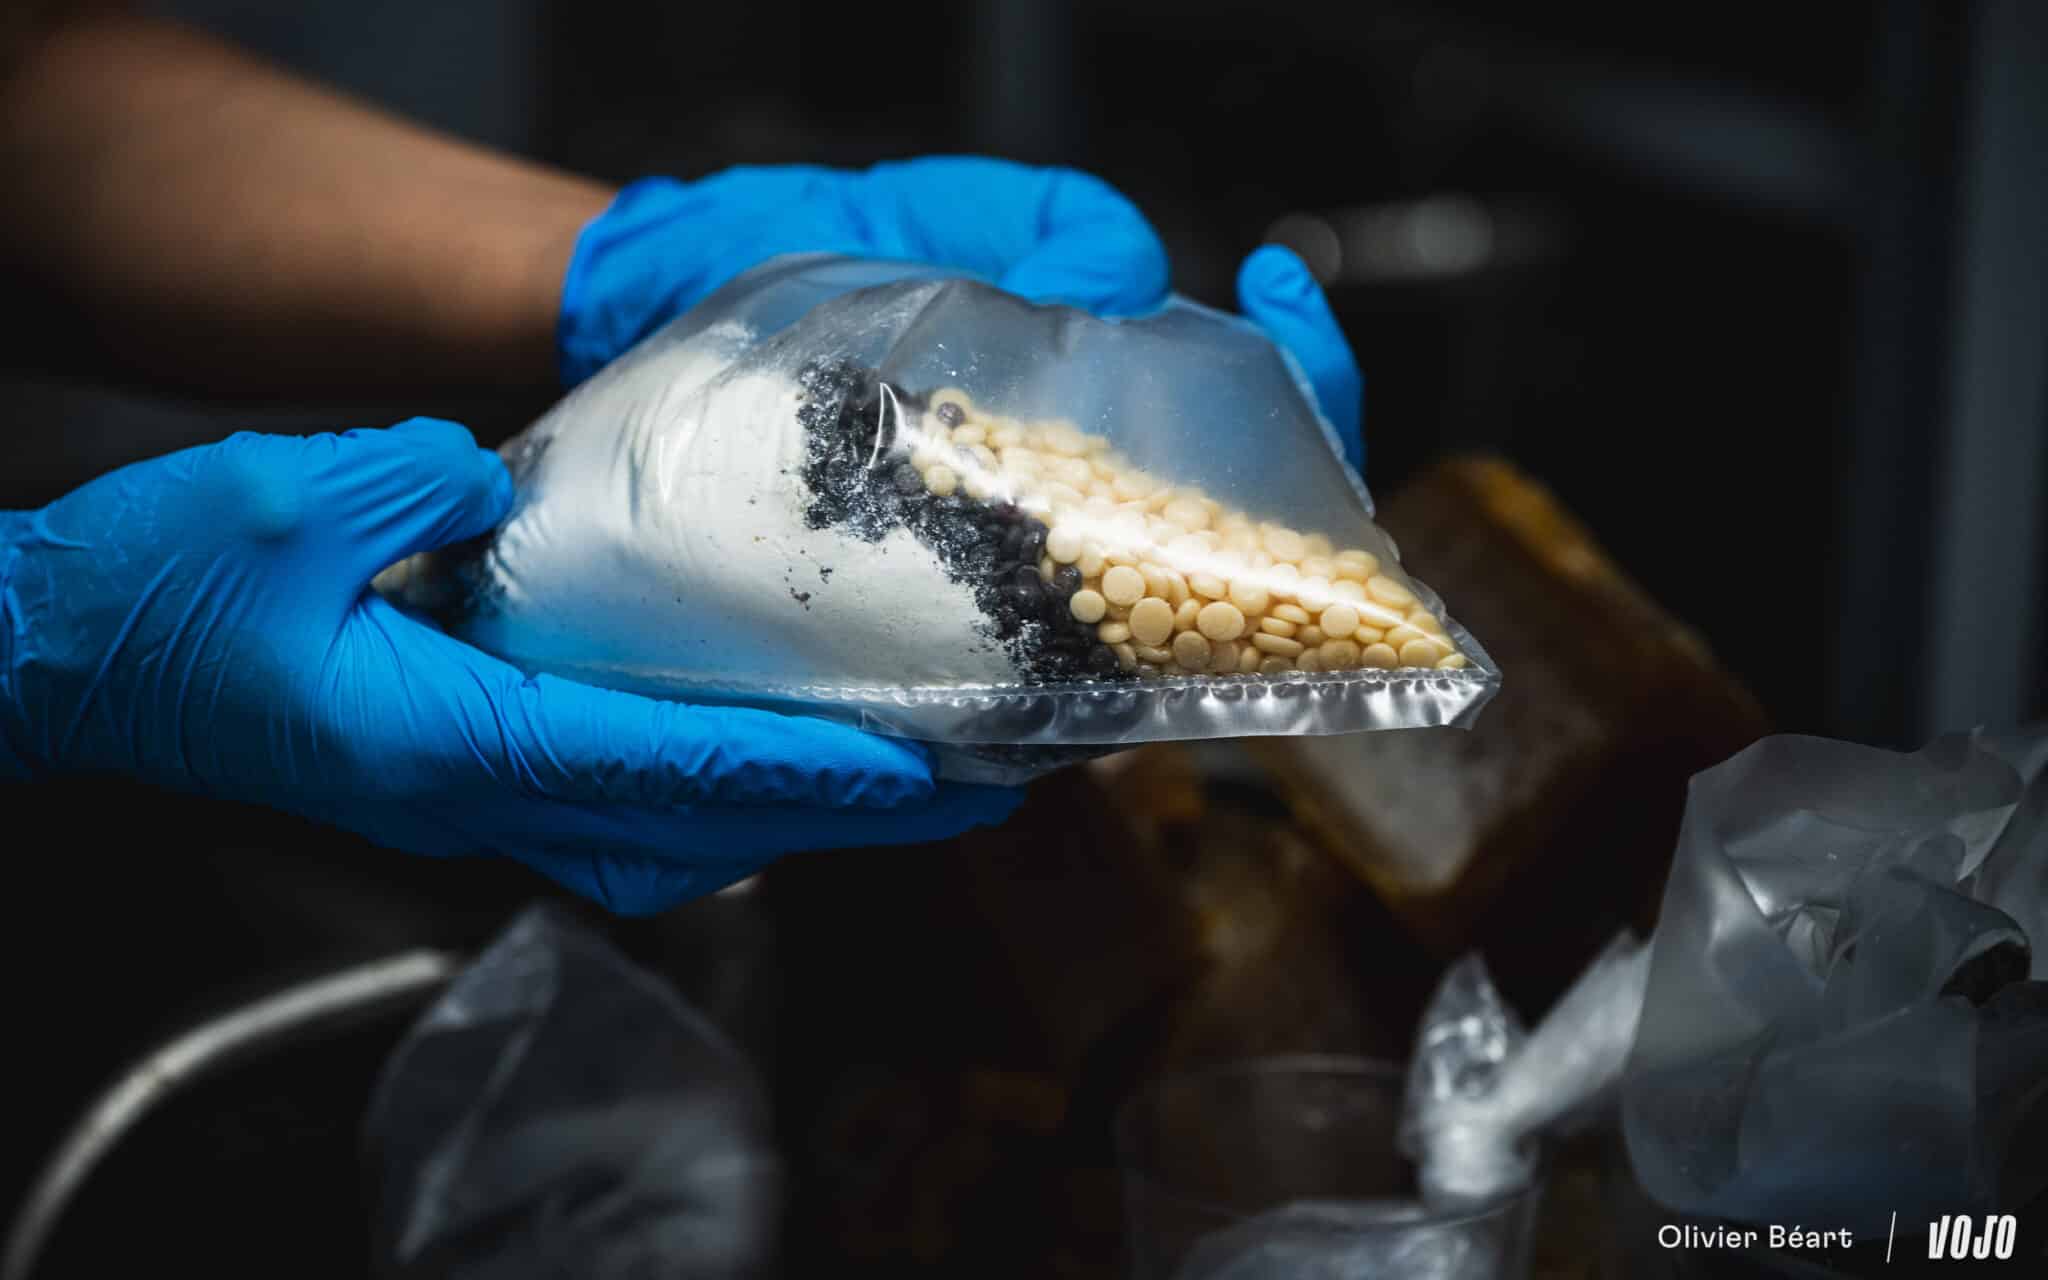
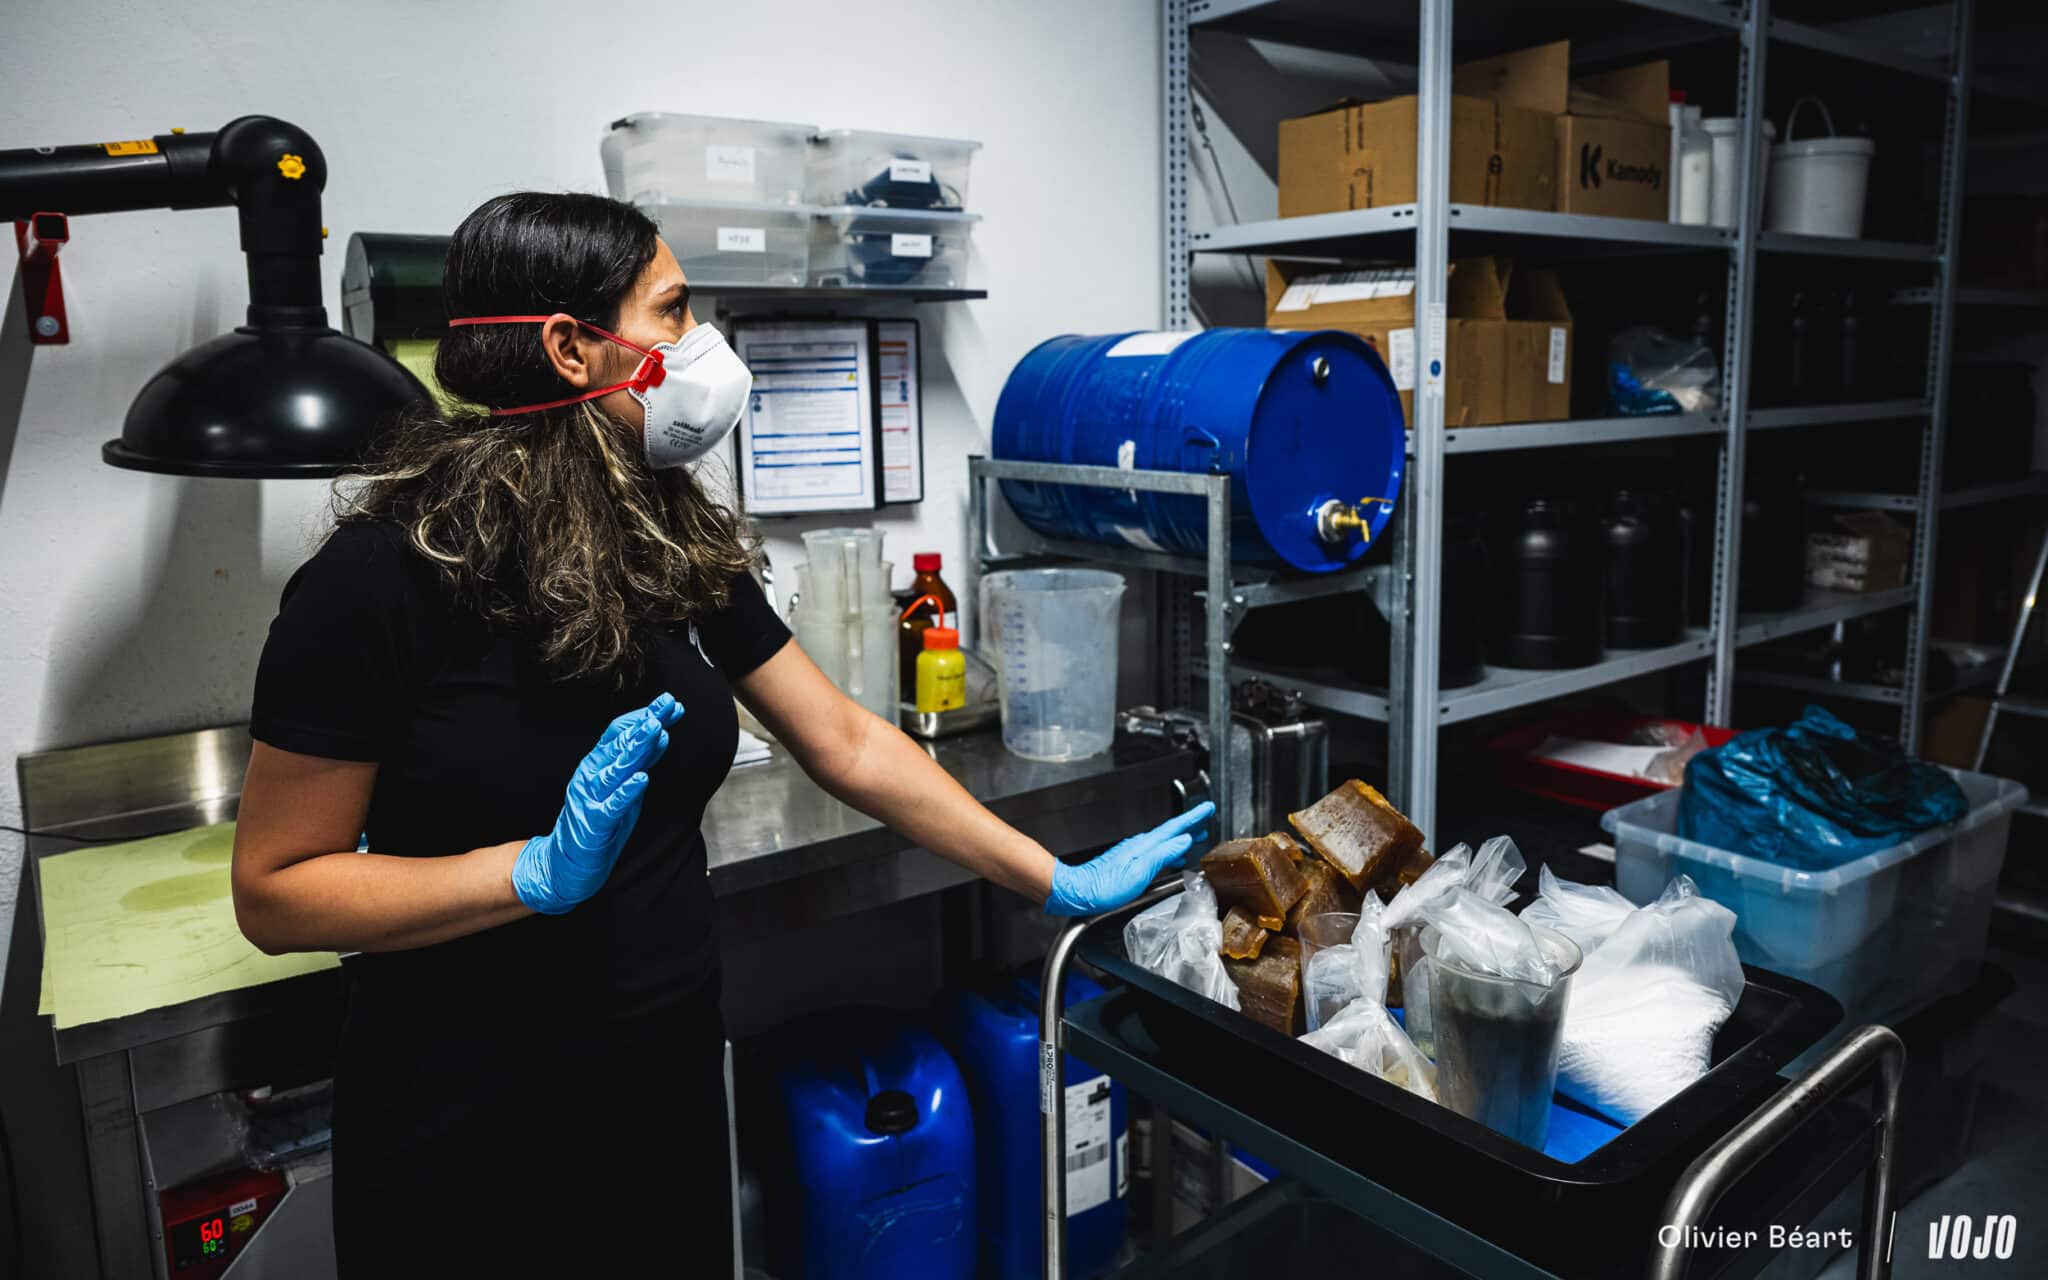
Tout le monde connaît à peu près ces ingrédients. Le vrai savoir-faire tient dans leur dosage, la température et la durée du mélange : une véritable recette de cuisine, dont les proportions exactes restent jalousement gardées. Pour les pneus de série, les partenaires de Specialized utilisent souvent une double ou triple extrusion (plusieurs gommes différentes sur une même bande de roulement, par exemple plus dure au centre et plus tendre sur les épaules) afin de gagner en polyvalence. À Lage, l’équipe travaille en mono-extrusion, avec des gommes très spécifiques, pour isoler précisément l’effet de chaque nouvelle formule.
Carcasse : une question d’angle
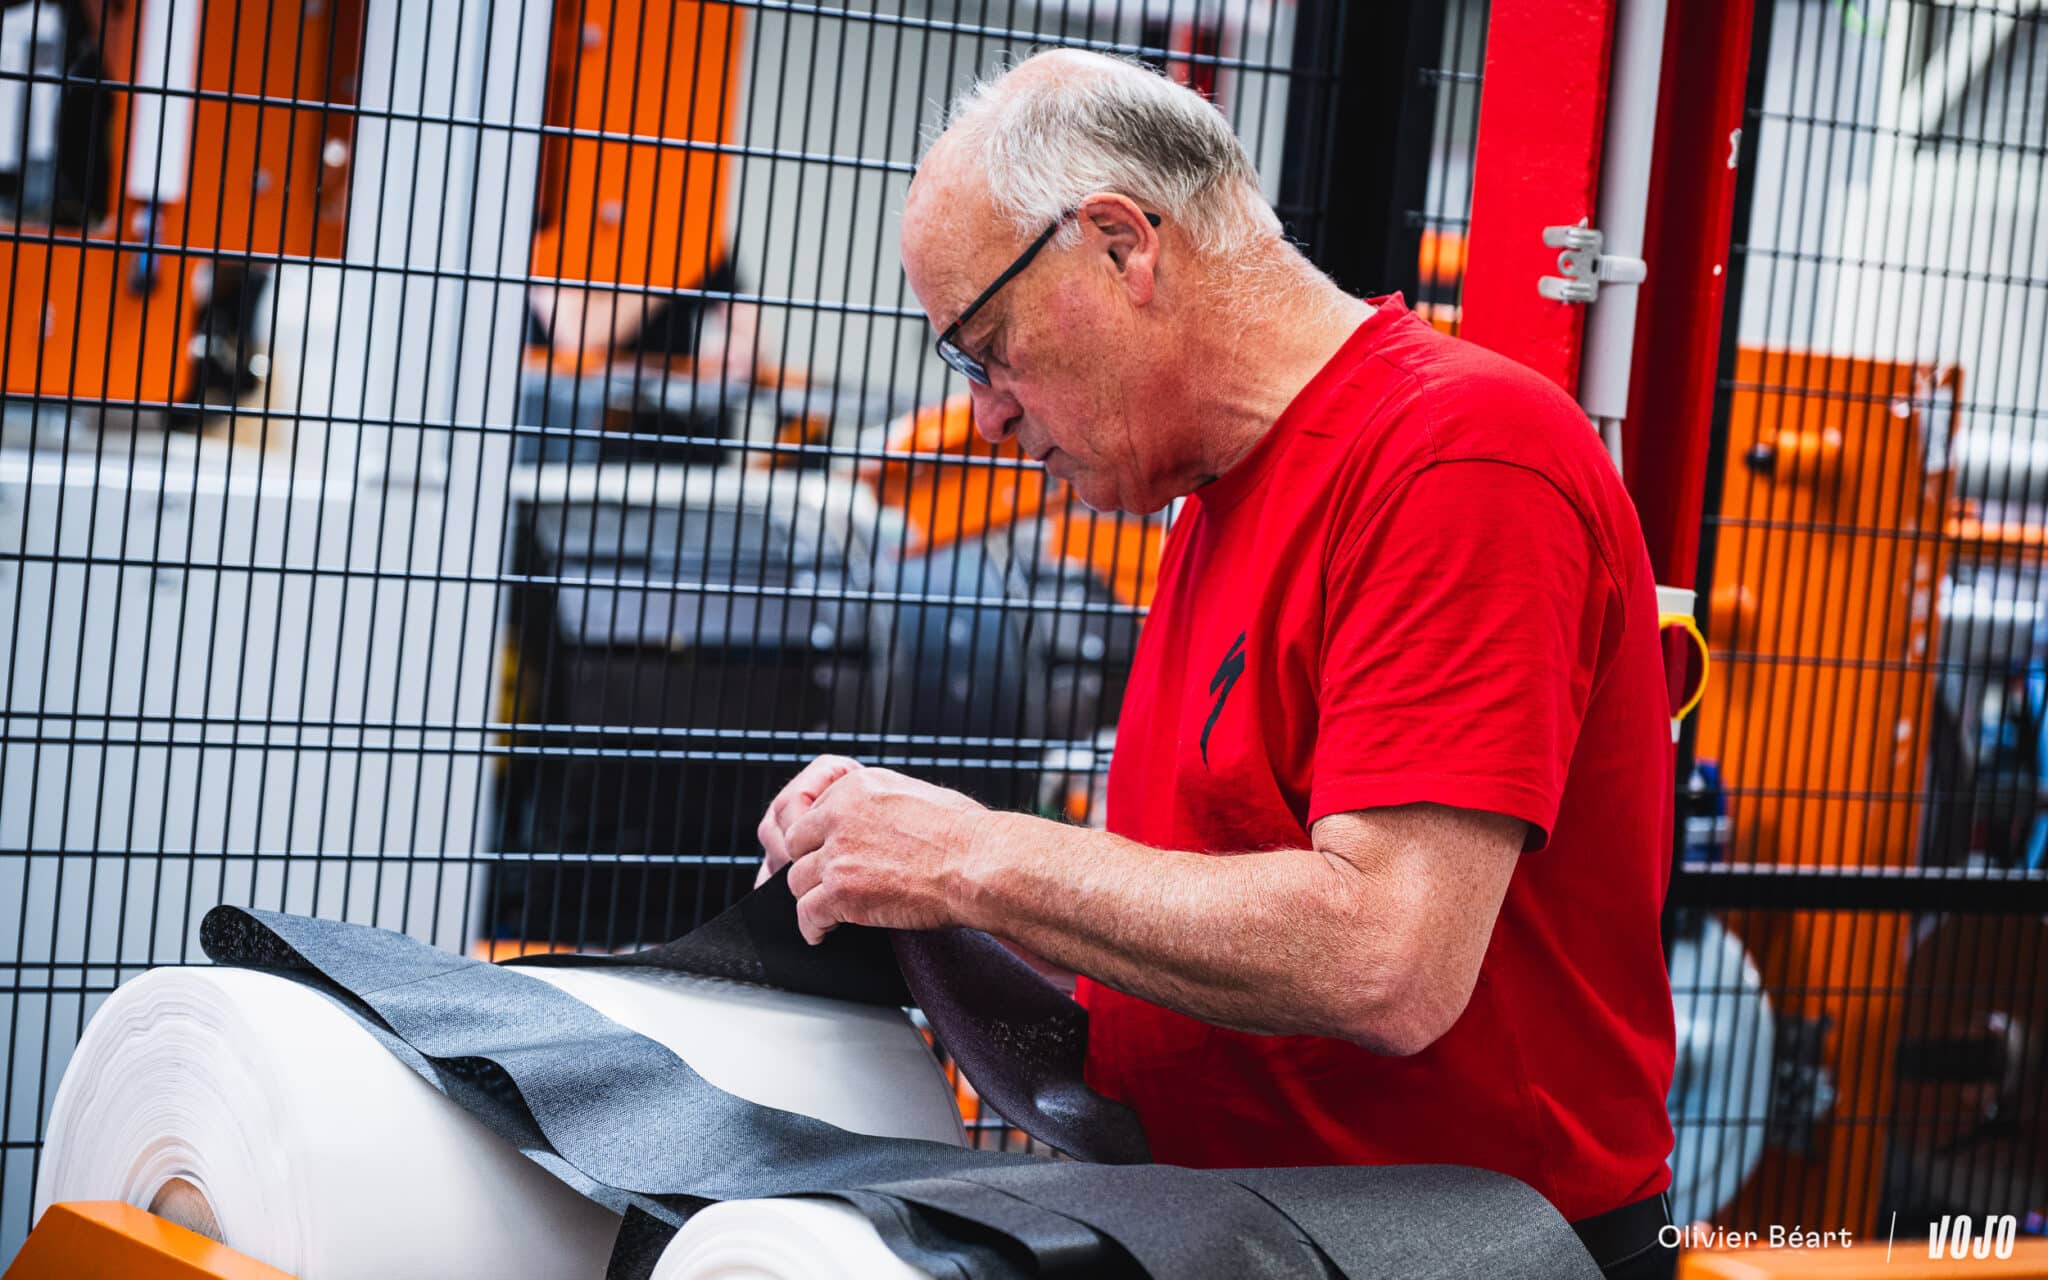
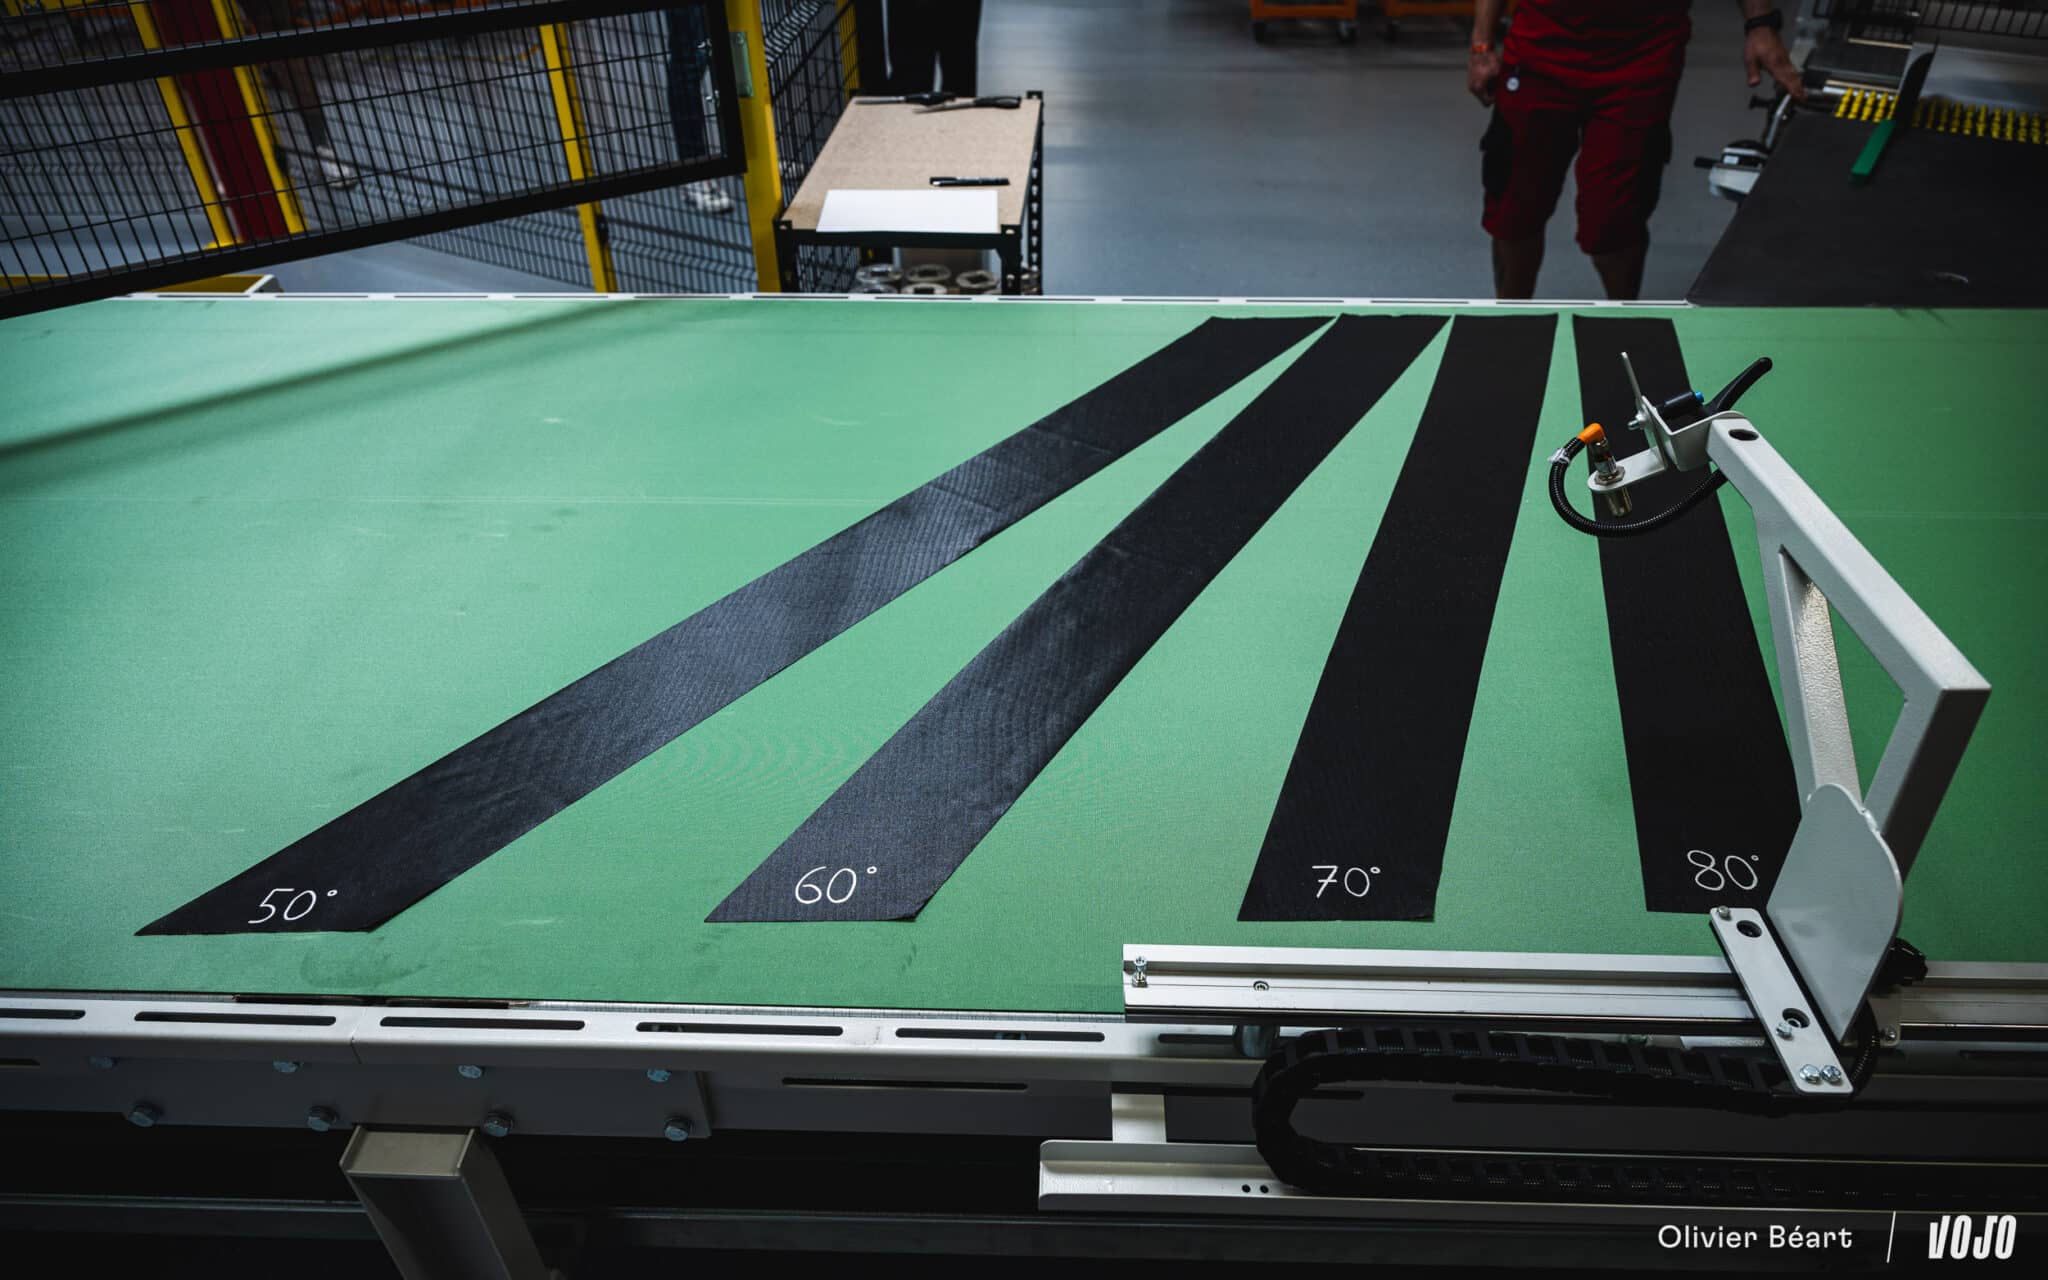
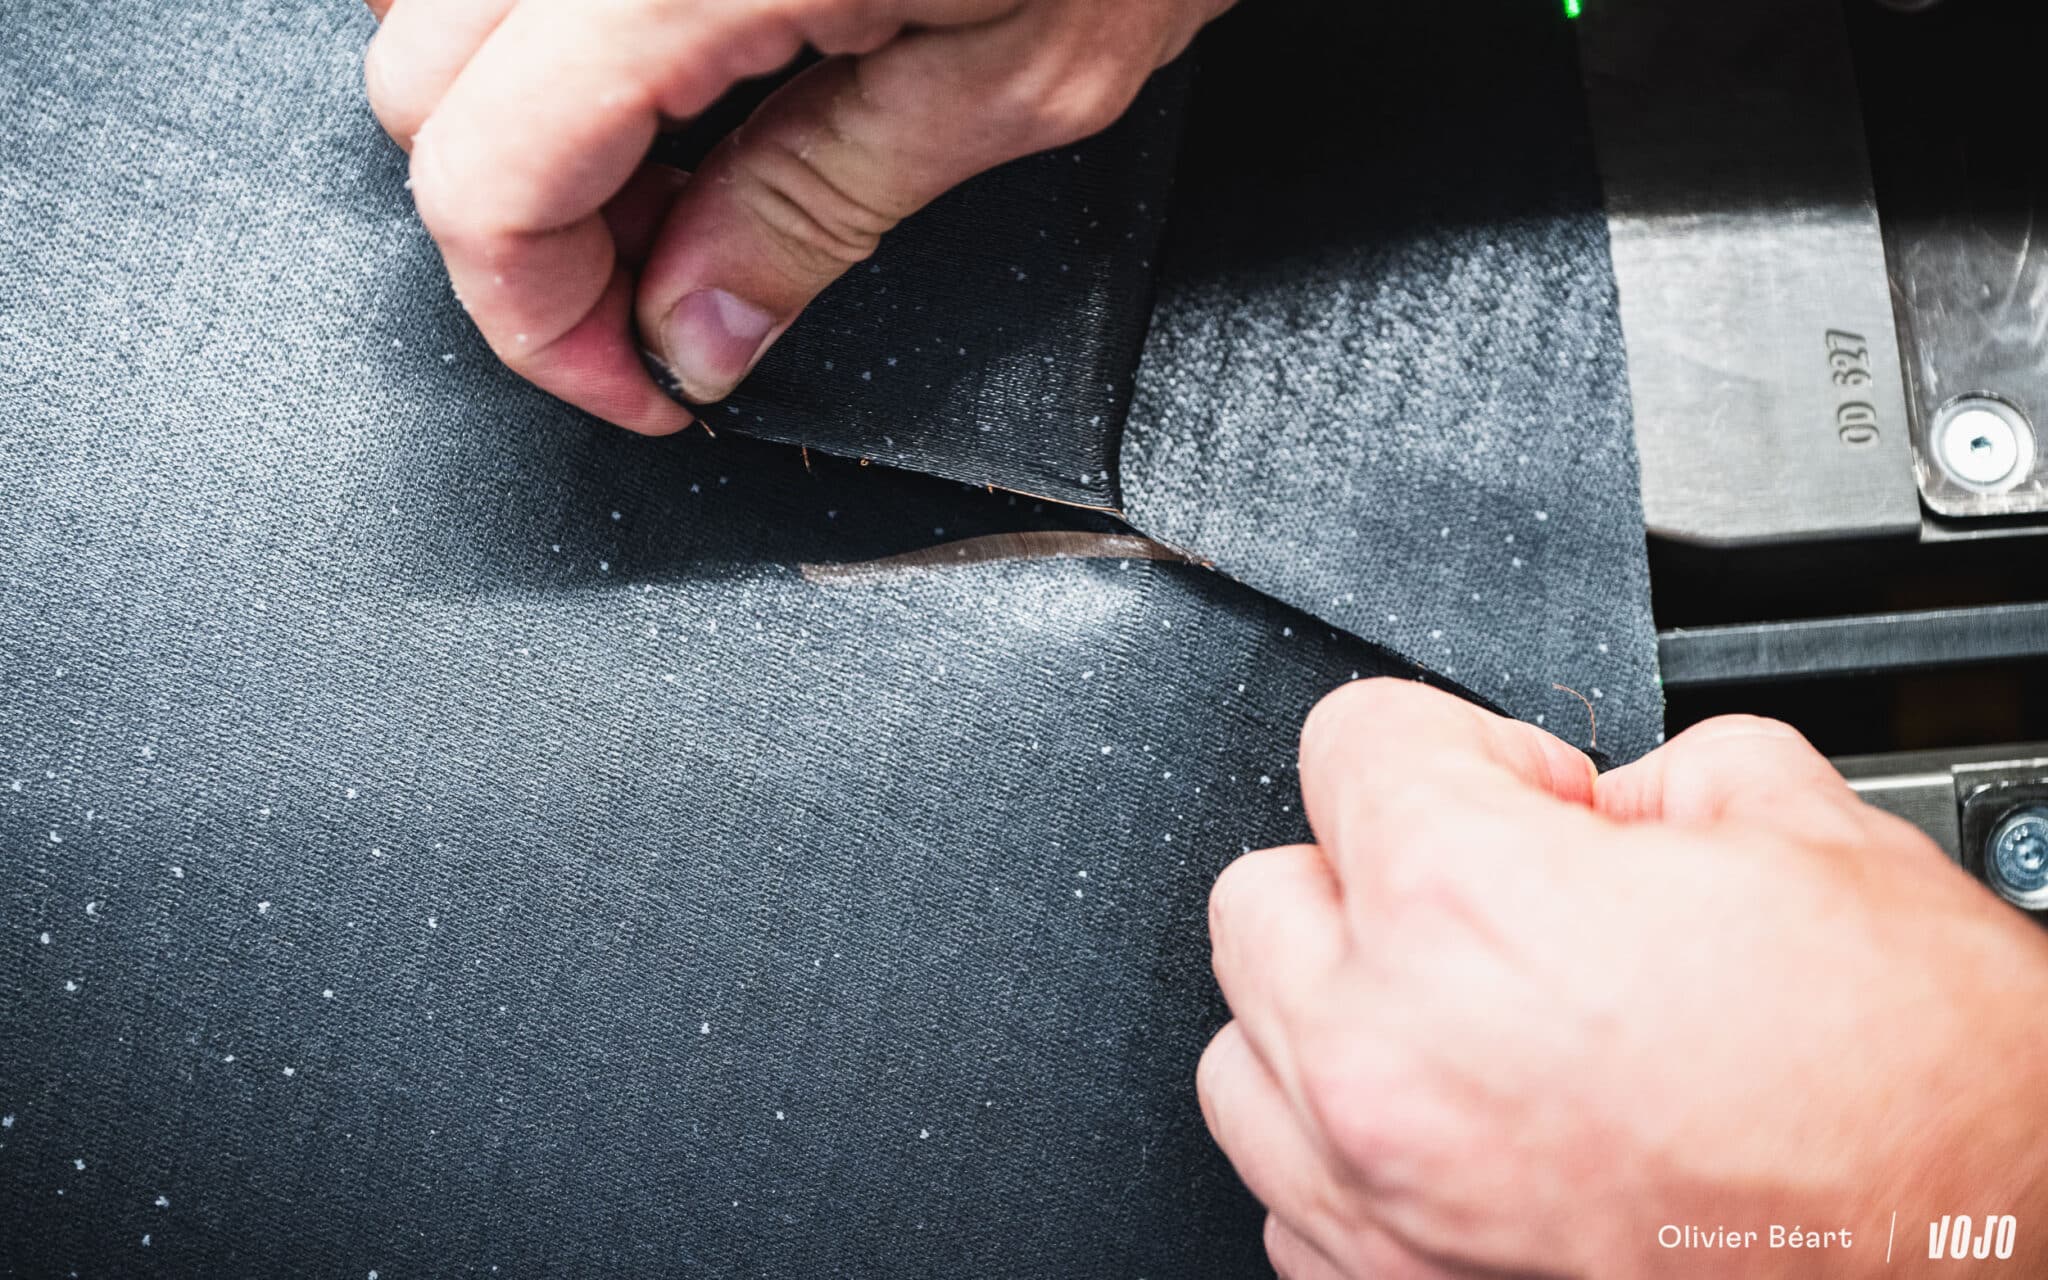
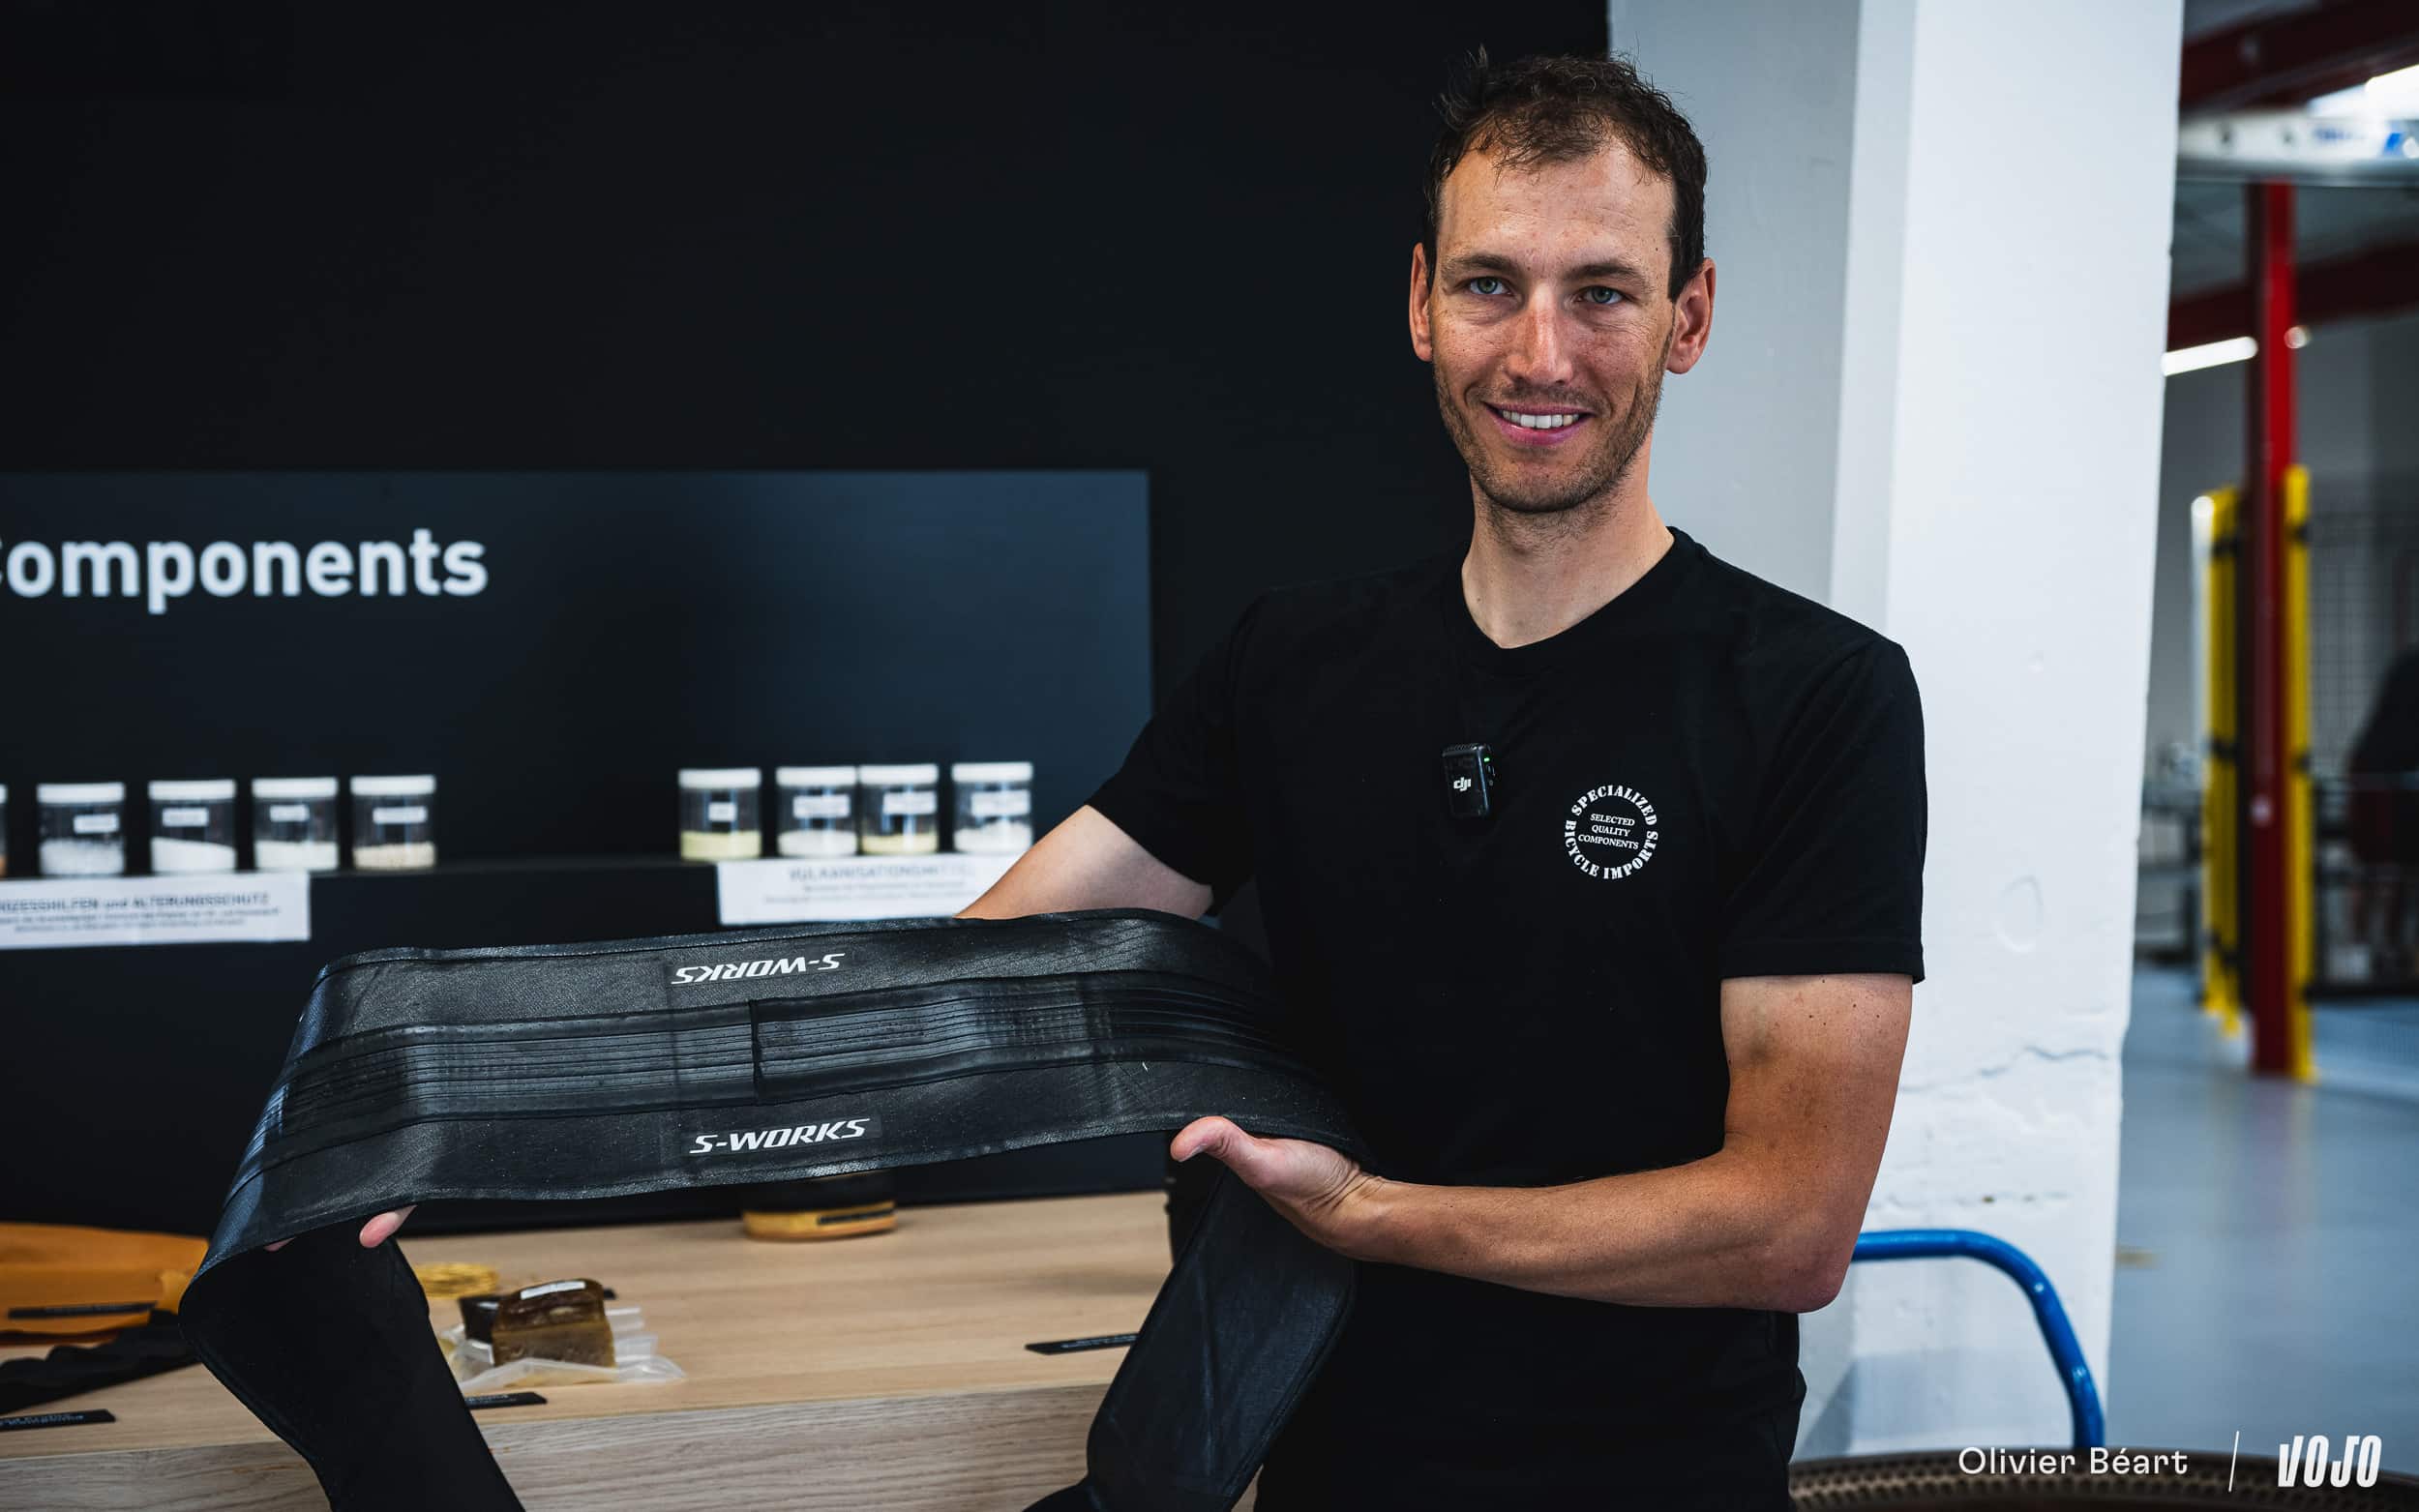
L’autre grand levier, c’est la carcasse. Elle est faite d’un tissu de nylon de 0,3 mm d’épaisseur, recouvert d’une fine couche de caoutchouc, que l’usine reçoit en bobines de 300 mètres. C’est d’ailleurs le seul élément du pneu qui n’est pas produit sur place. Les fibres y sont unidirectionnelles, et tout se joue sur l’angle auquel on les découpe. Classiquement, cet angle est de 45 à 50 degrés par rapport à l’axe du pneu : lorsqu’on superpose les plis, les fibres se croisent en diagonale, d’où le nom de pneu diagonal.
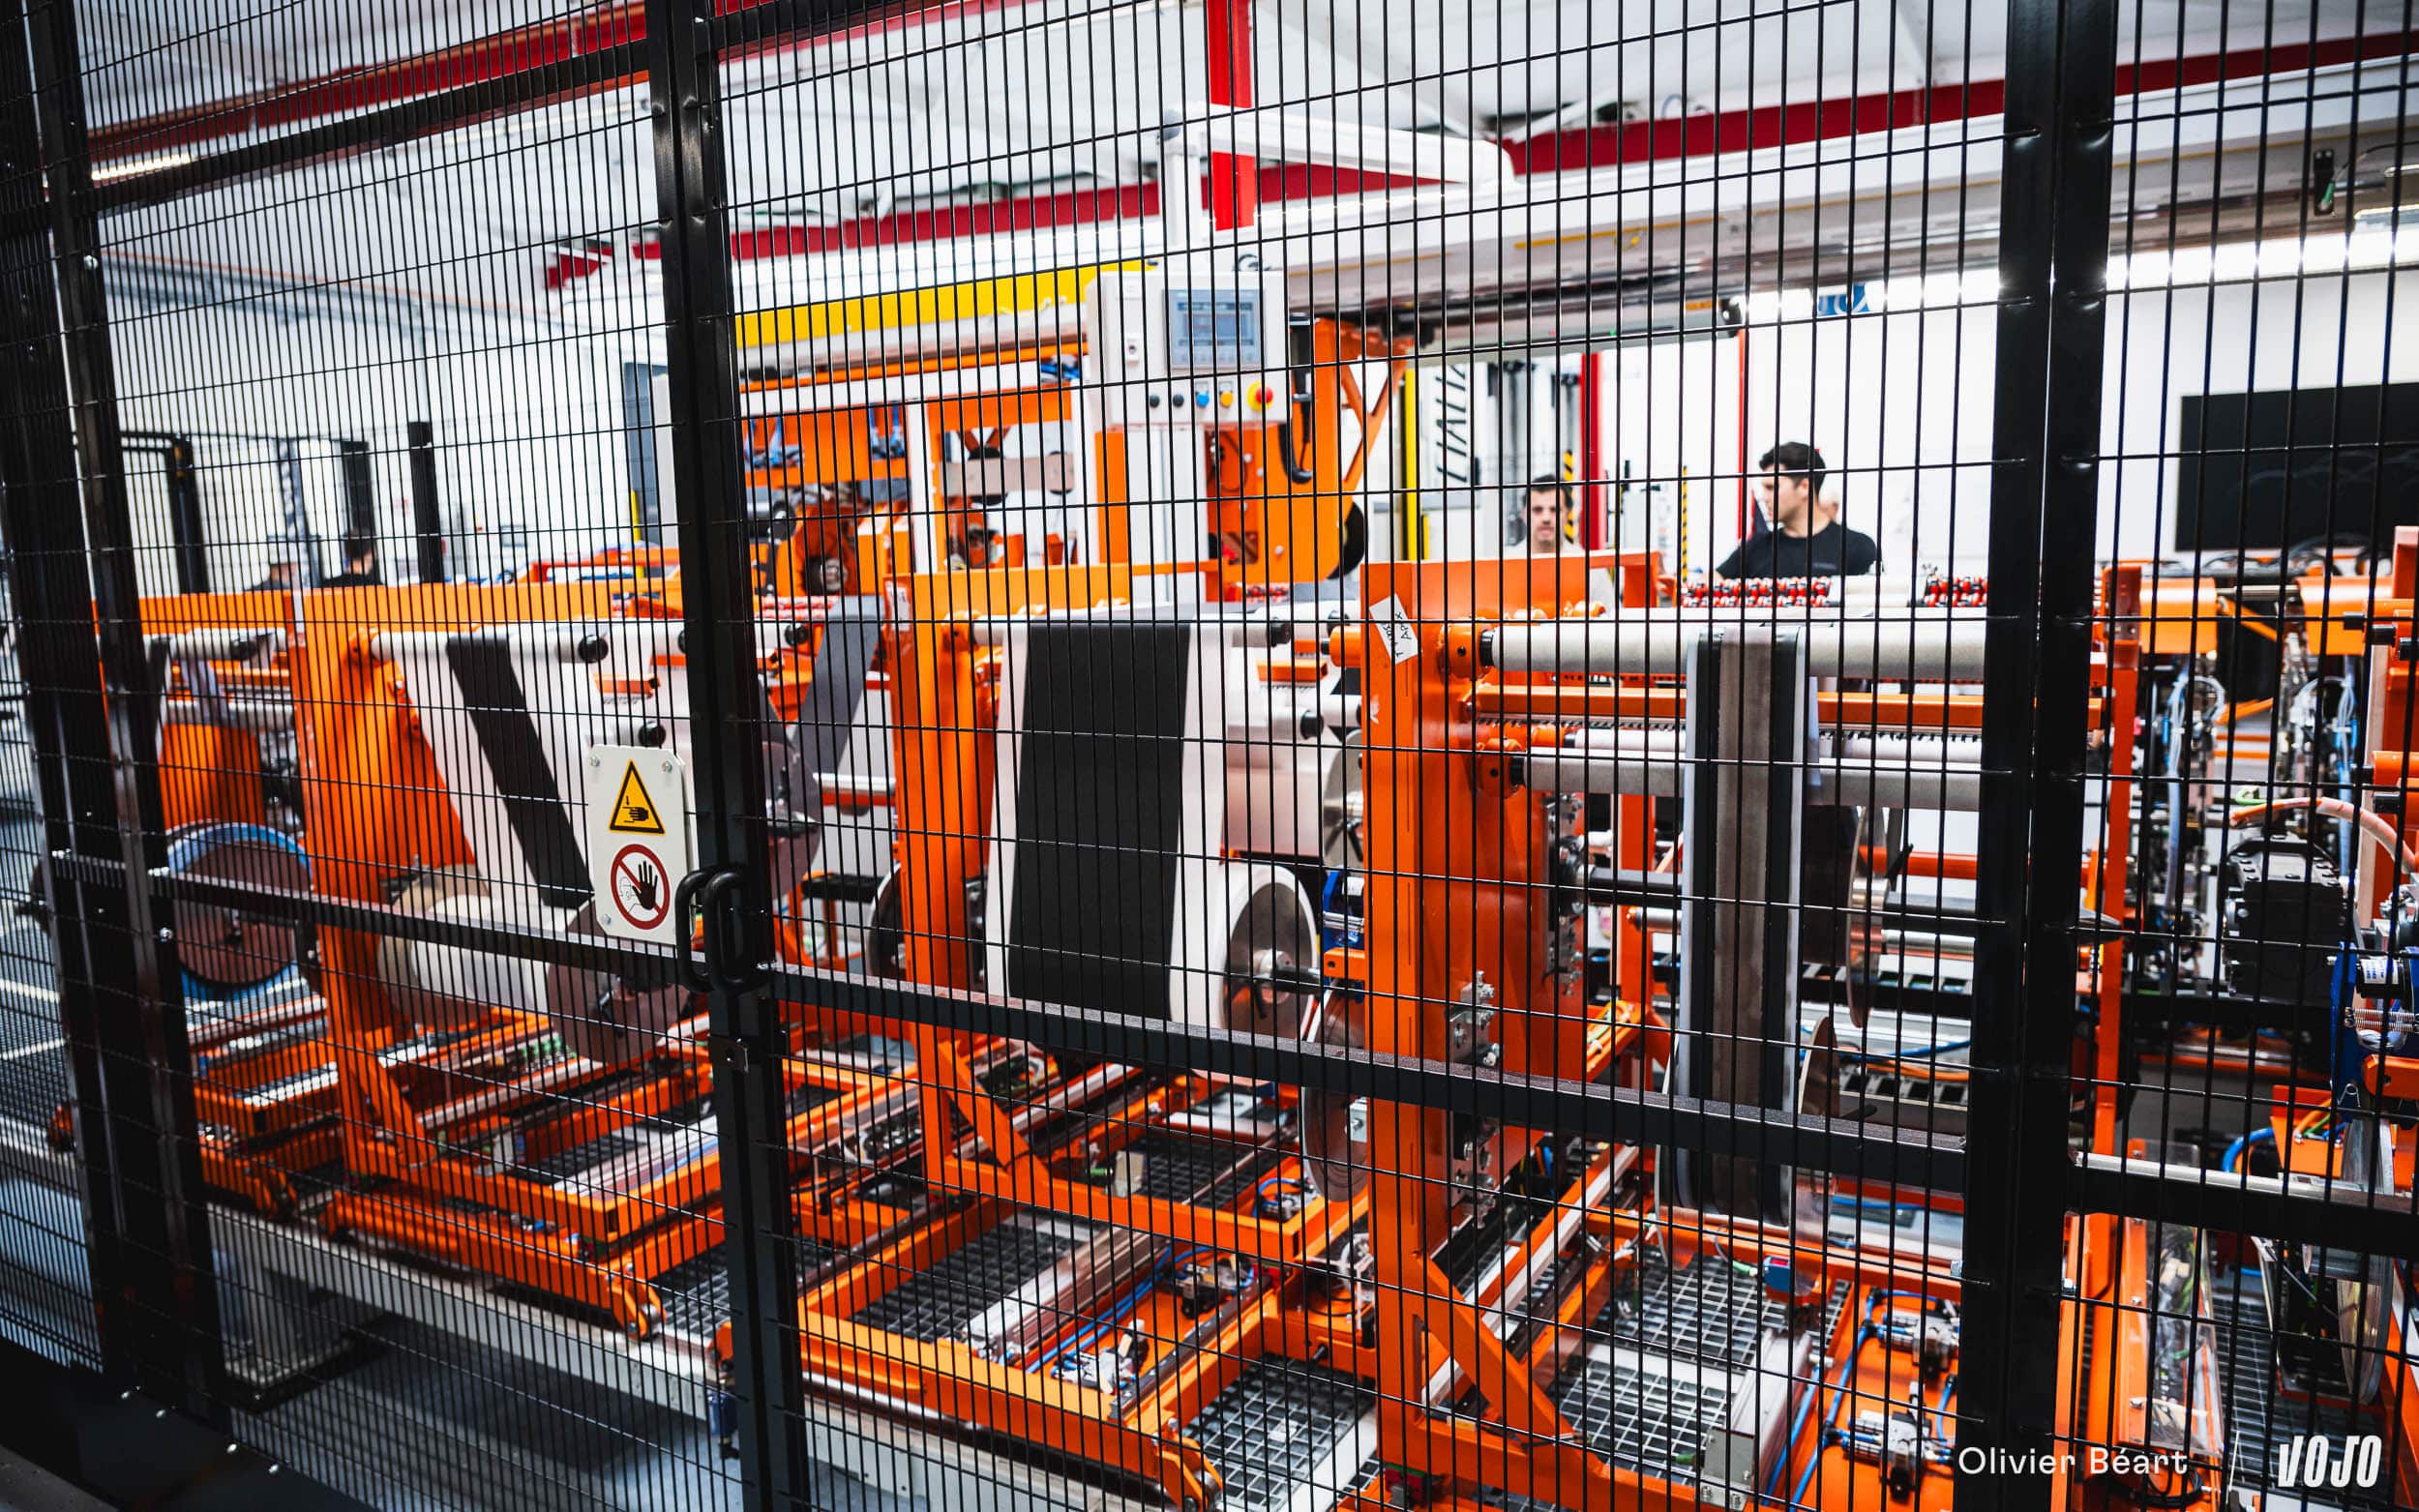
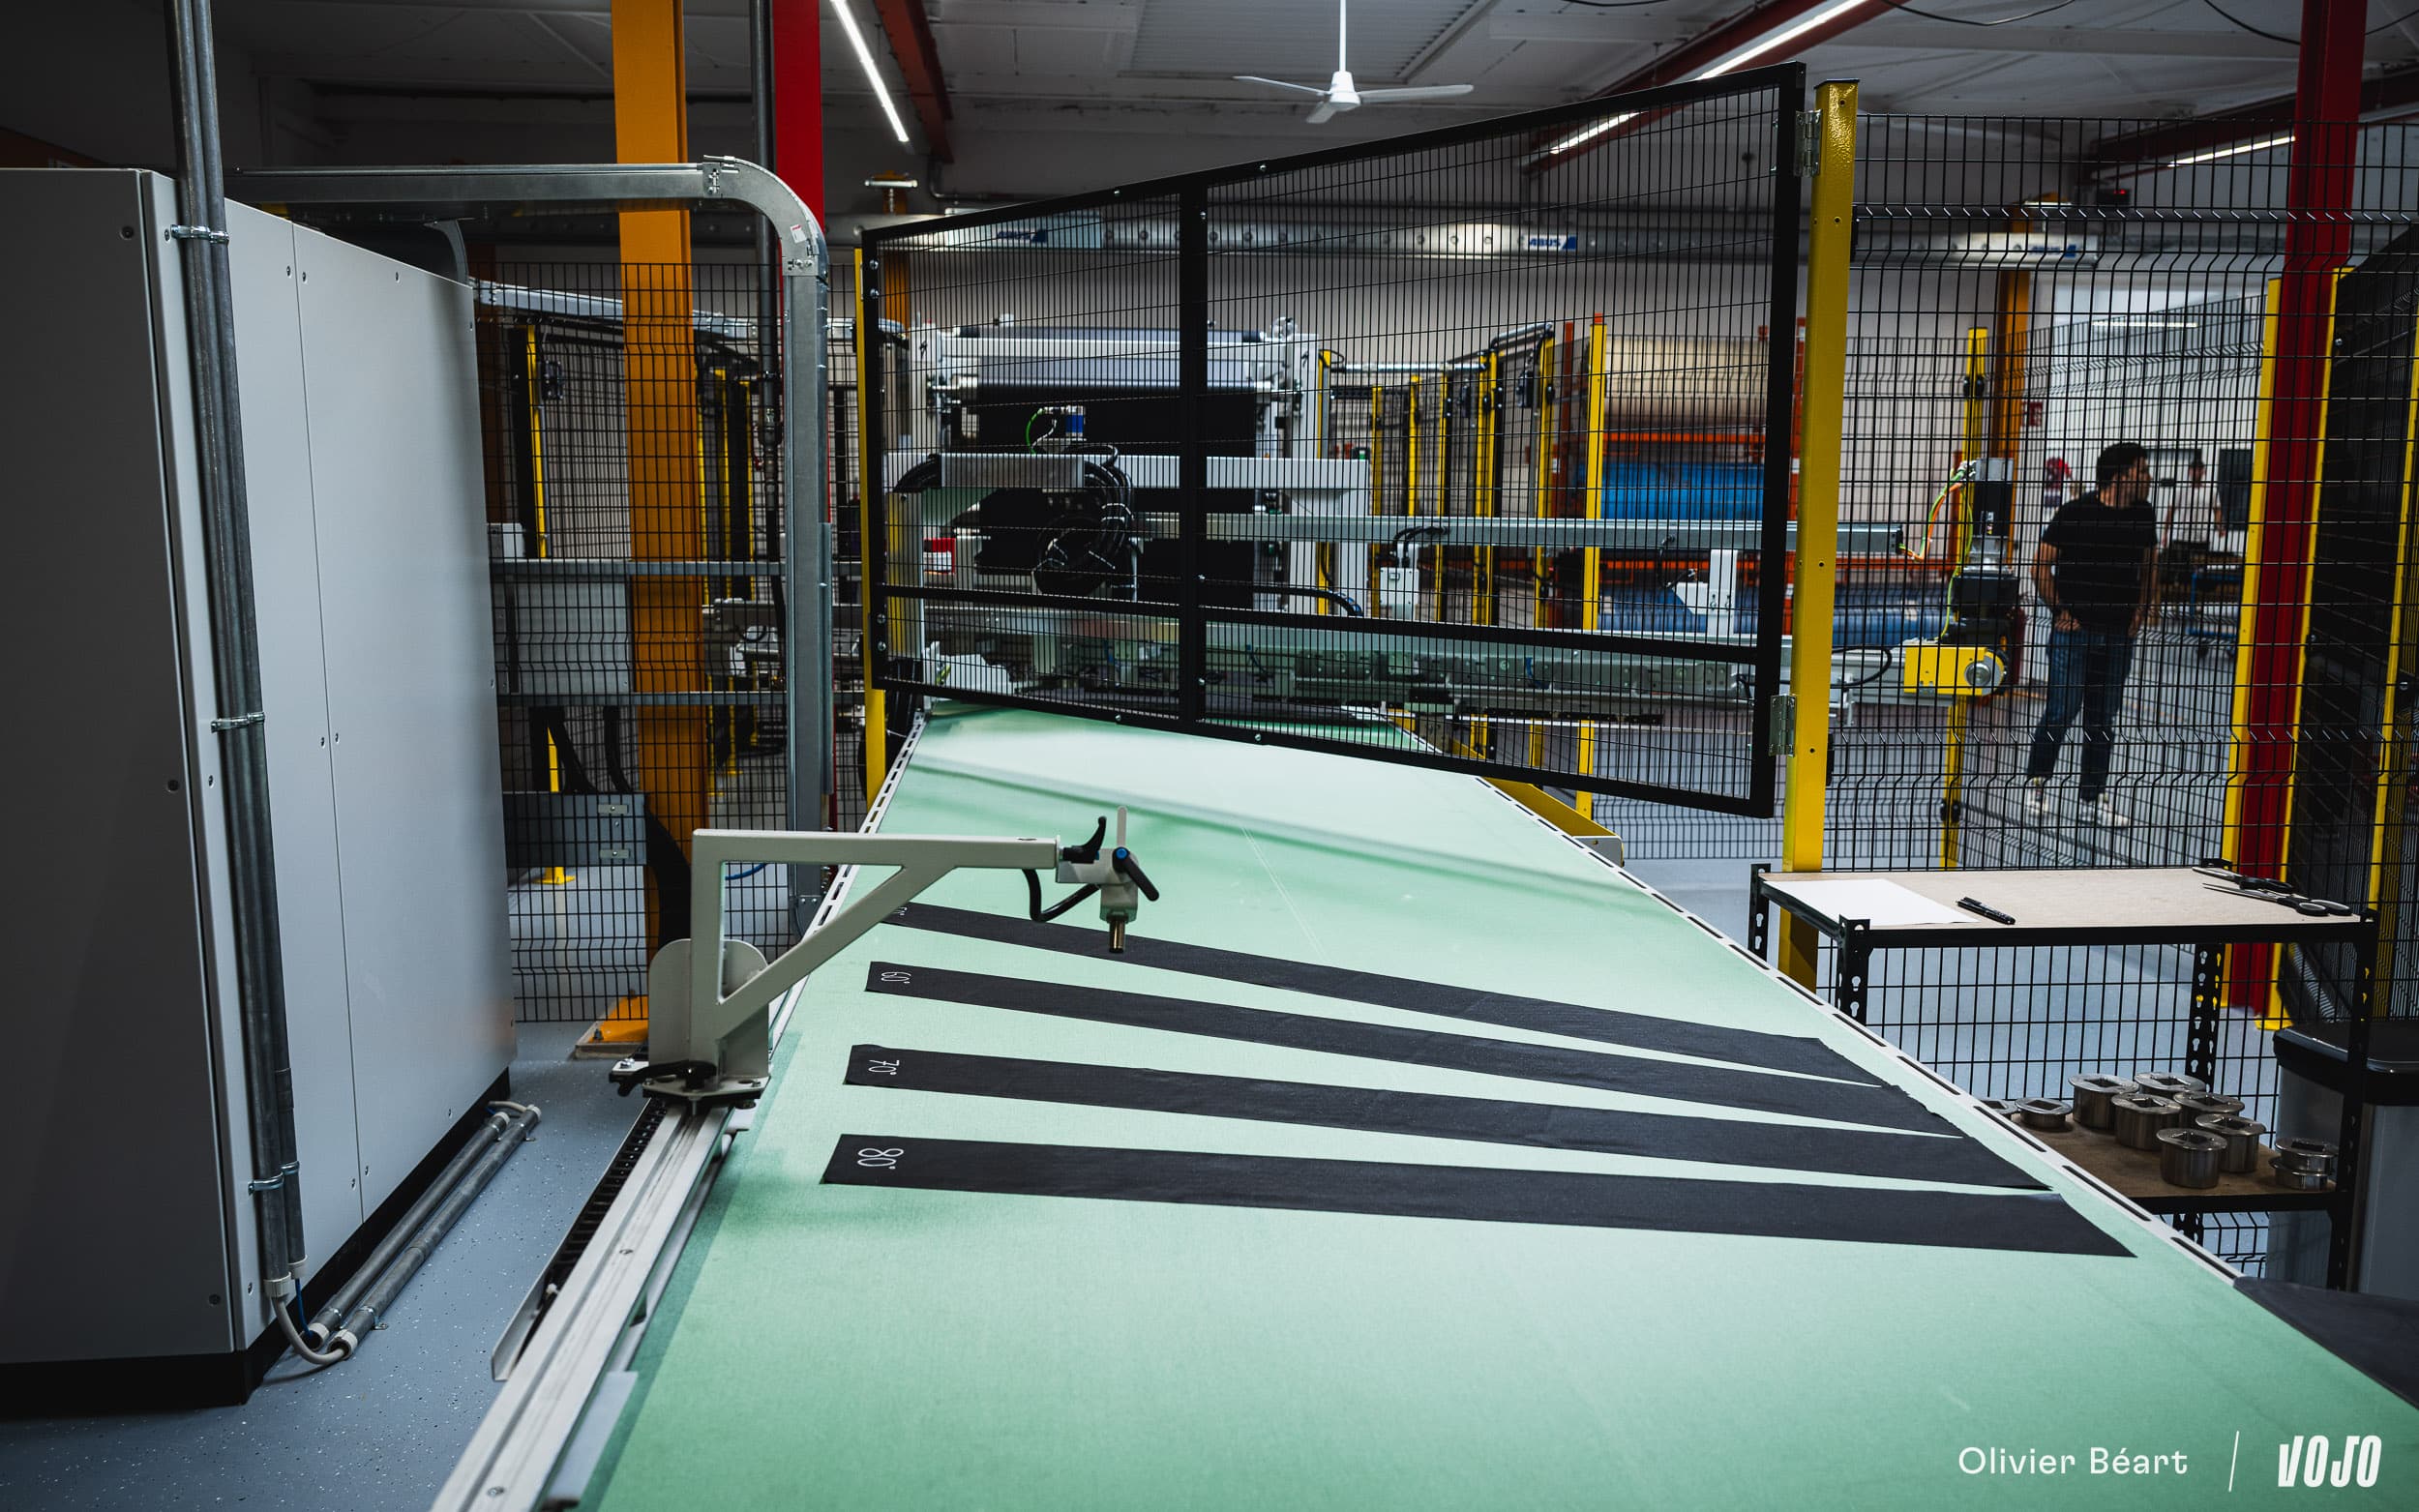 Specialized s’est offert une machine de découpe sur mesure qui permet de tester n’importe quel angle, et c’est elle qui a ouvert la porte au radial. Ces pneus, qui arrivent surtout en gravity et en VTTAE, restent en réalité des diagonaux, mais avec un angle bien plus ouvert. Un vrai radial à 90 degrés, comme en automobile, ne fonctionne pas vraiment en VTT. L’enjeu est donc de trouver le bon compromis entre rigidité latérale d’un côté, grip et souplesse verticale de l’autre. Sans jouer sur la carcasse, le seul moyen d’obtenir plus d’adhérence est de baisser la pression… au détriment de la tenue en courbe. Les 45-50 degrés restent un bon compromis, mais au-delà de 60 degrés, un pneu bien conçu peut apporter de vrais avantages.
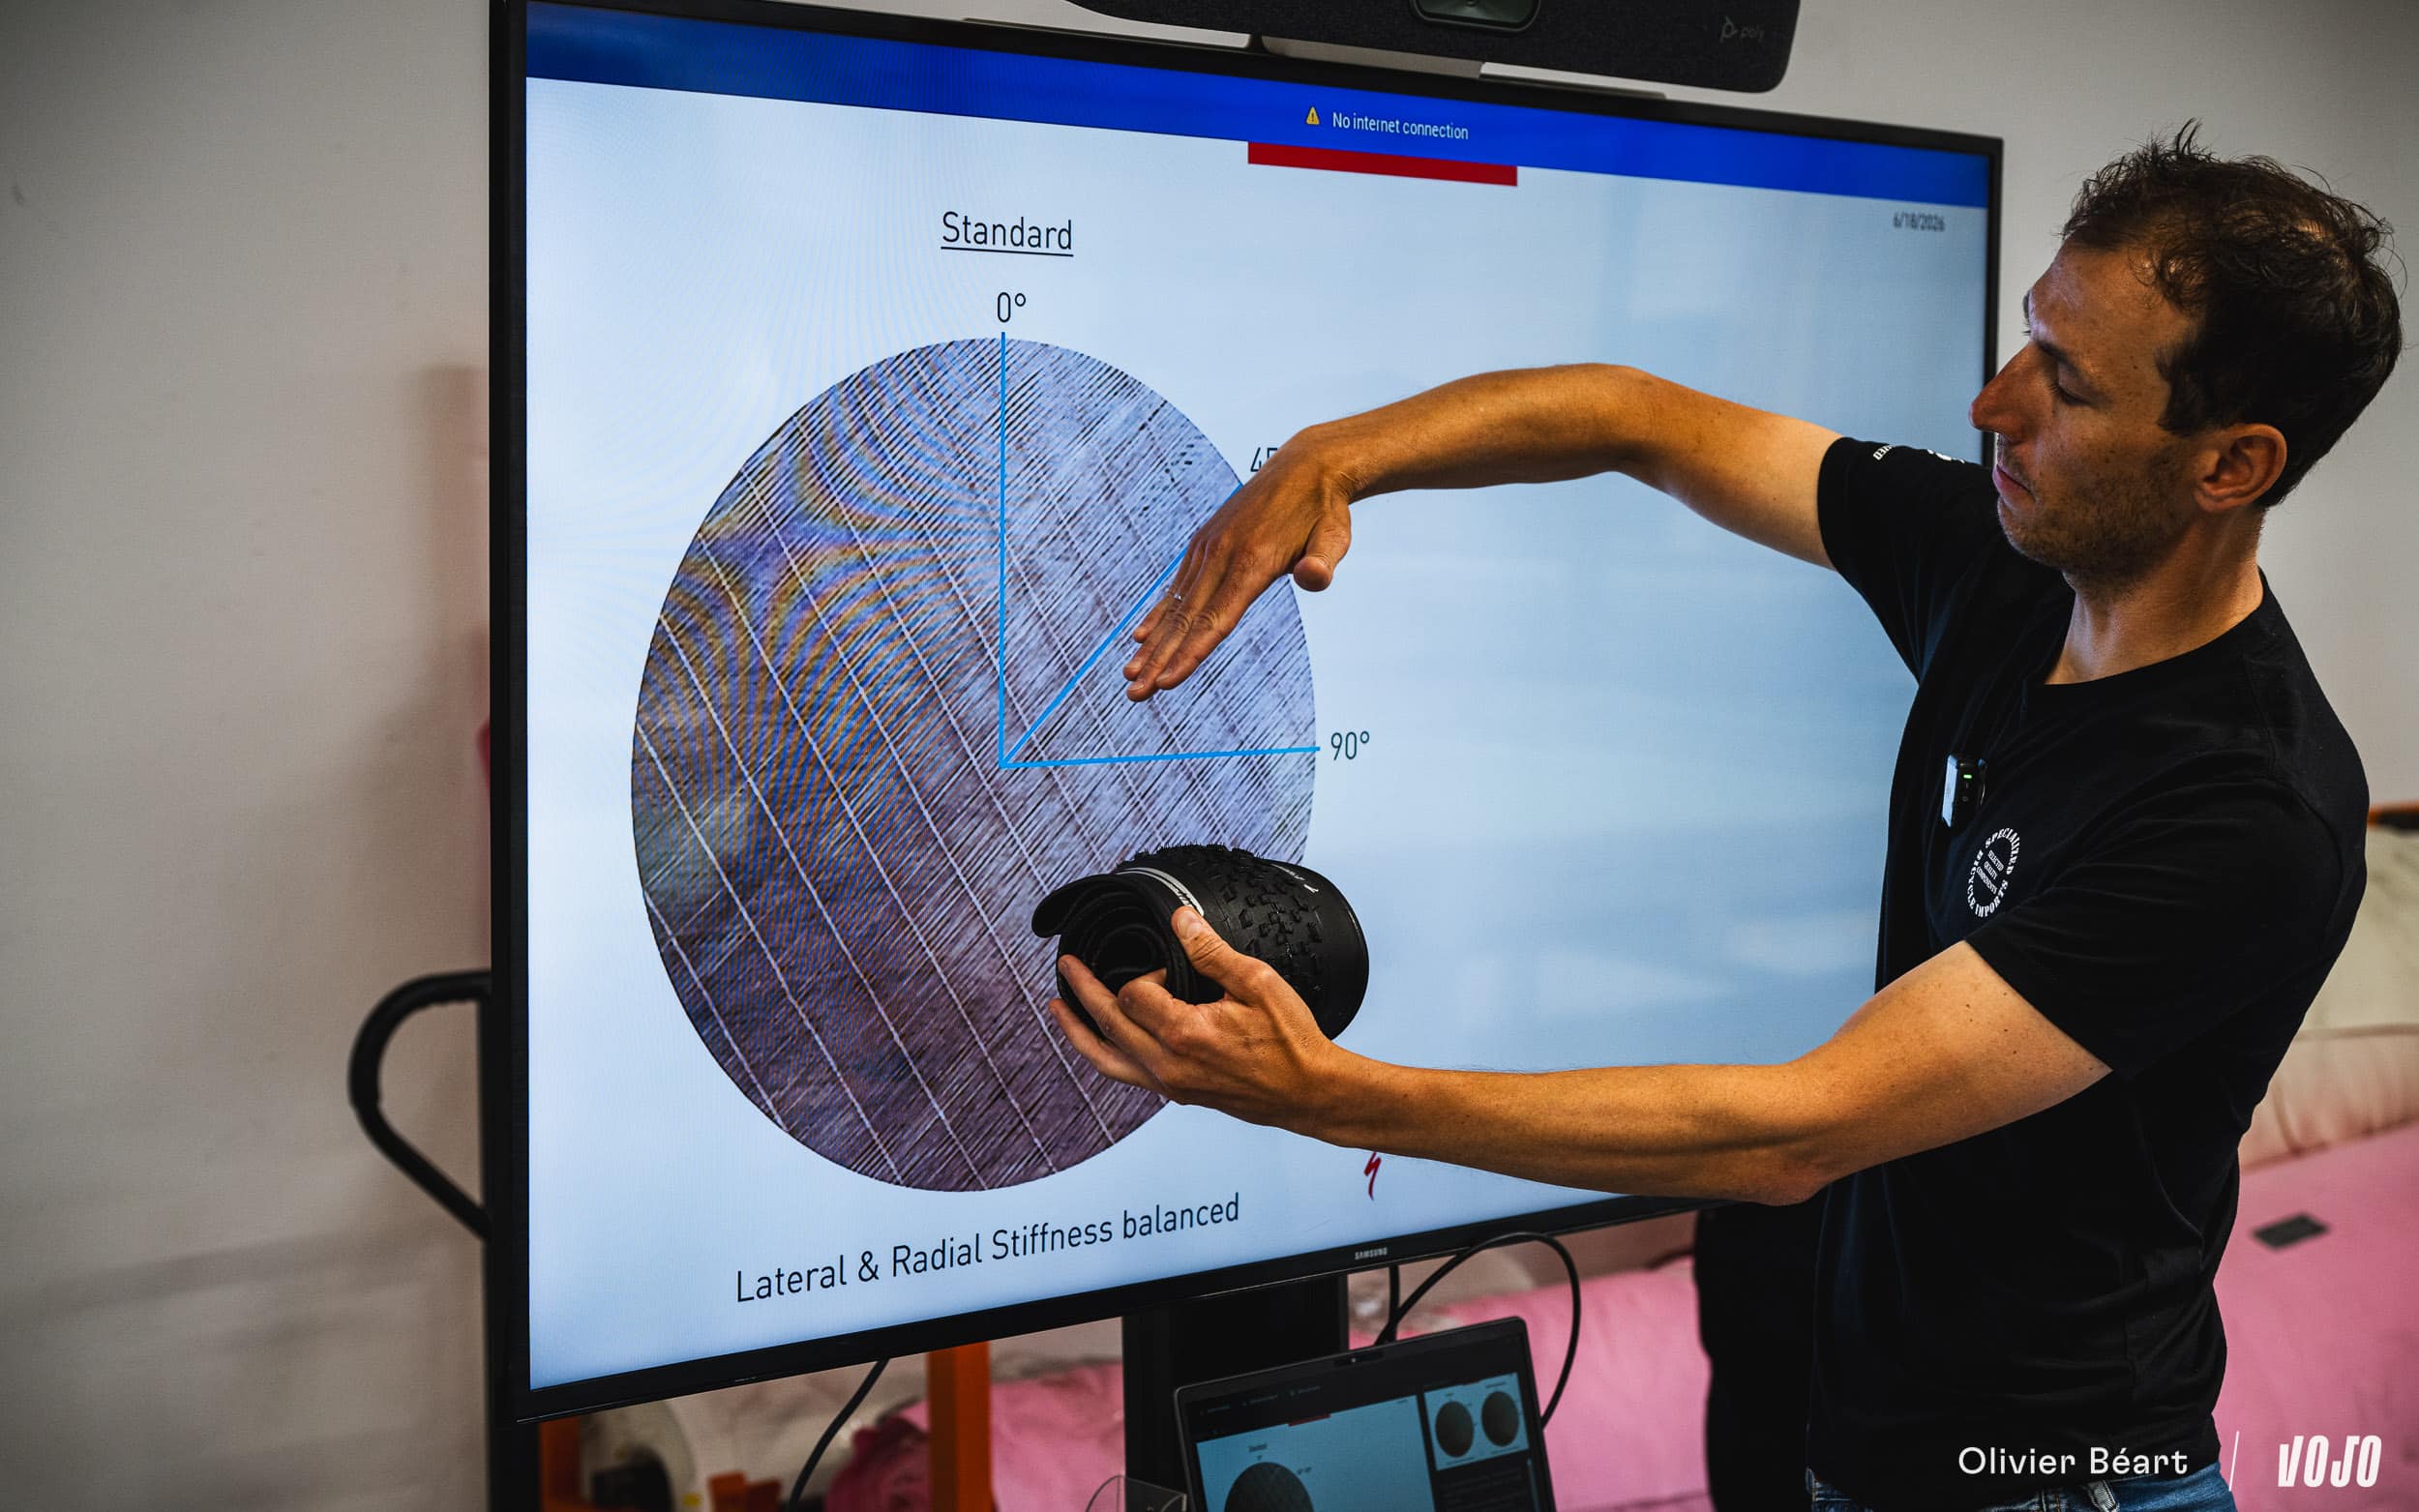 Pour l’équipe de la S-Works Tire Factory, le sweet spot se situe autour de 70 degrés, et c’est grâce à des pneus construits ici avec des carcasses croisées à différents angles qu’il a été trouvé, après de multiples tests terrain avec les pilotes de développement et les teams. Voilà encore un exemple concret de ce que permet cette fameuse mini-usine.
Un pneu « made by Vojo » !
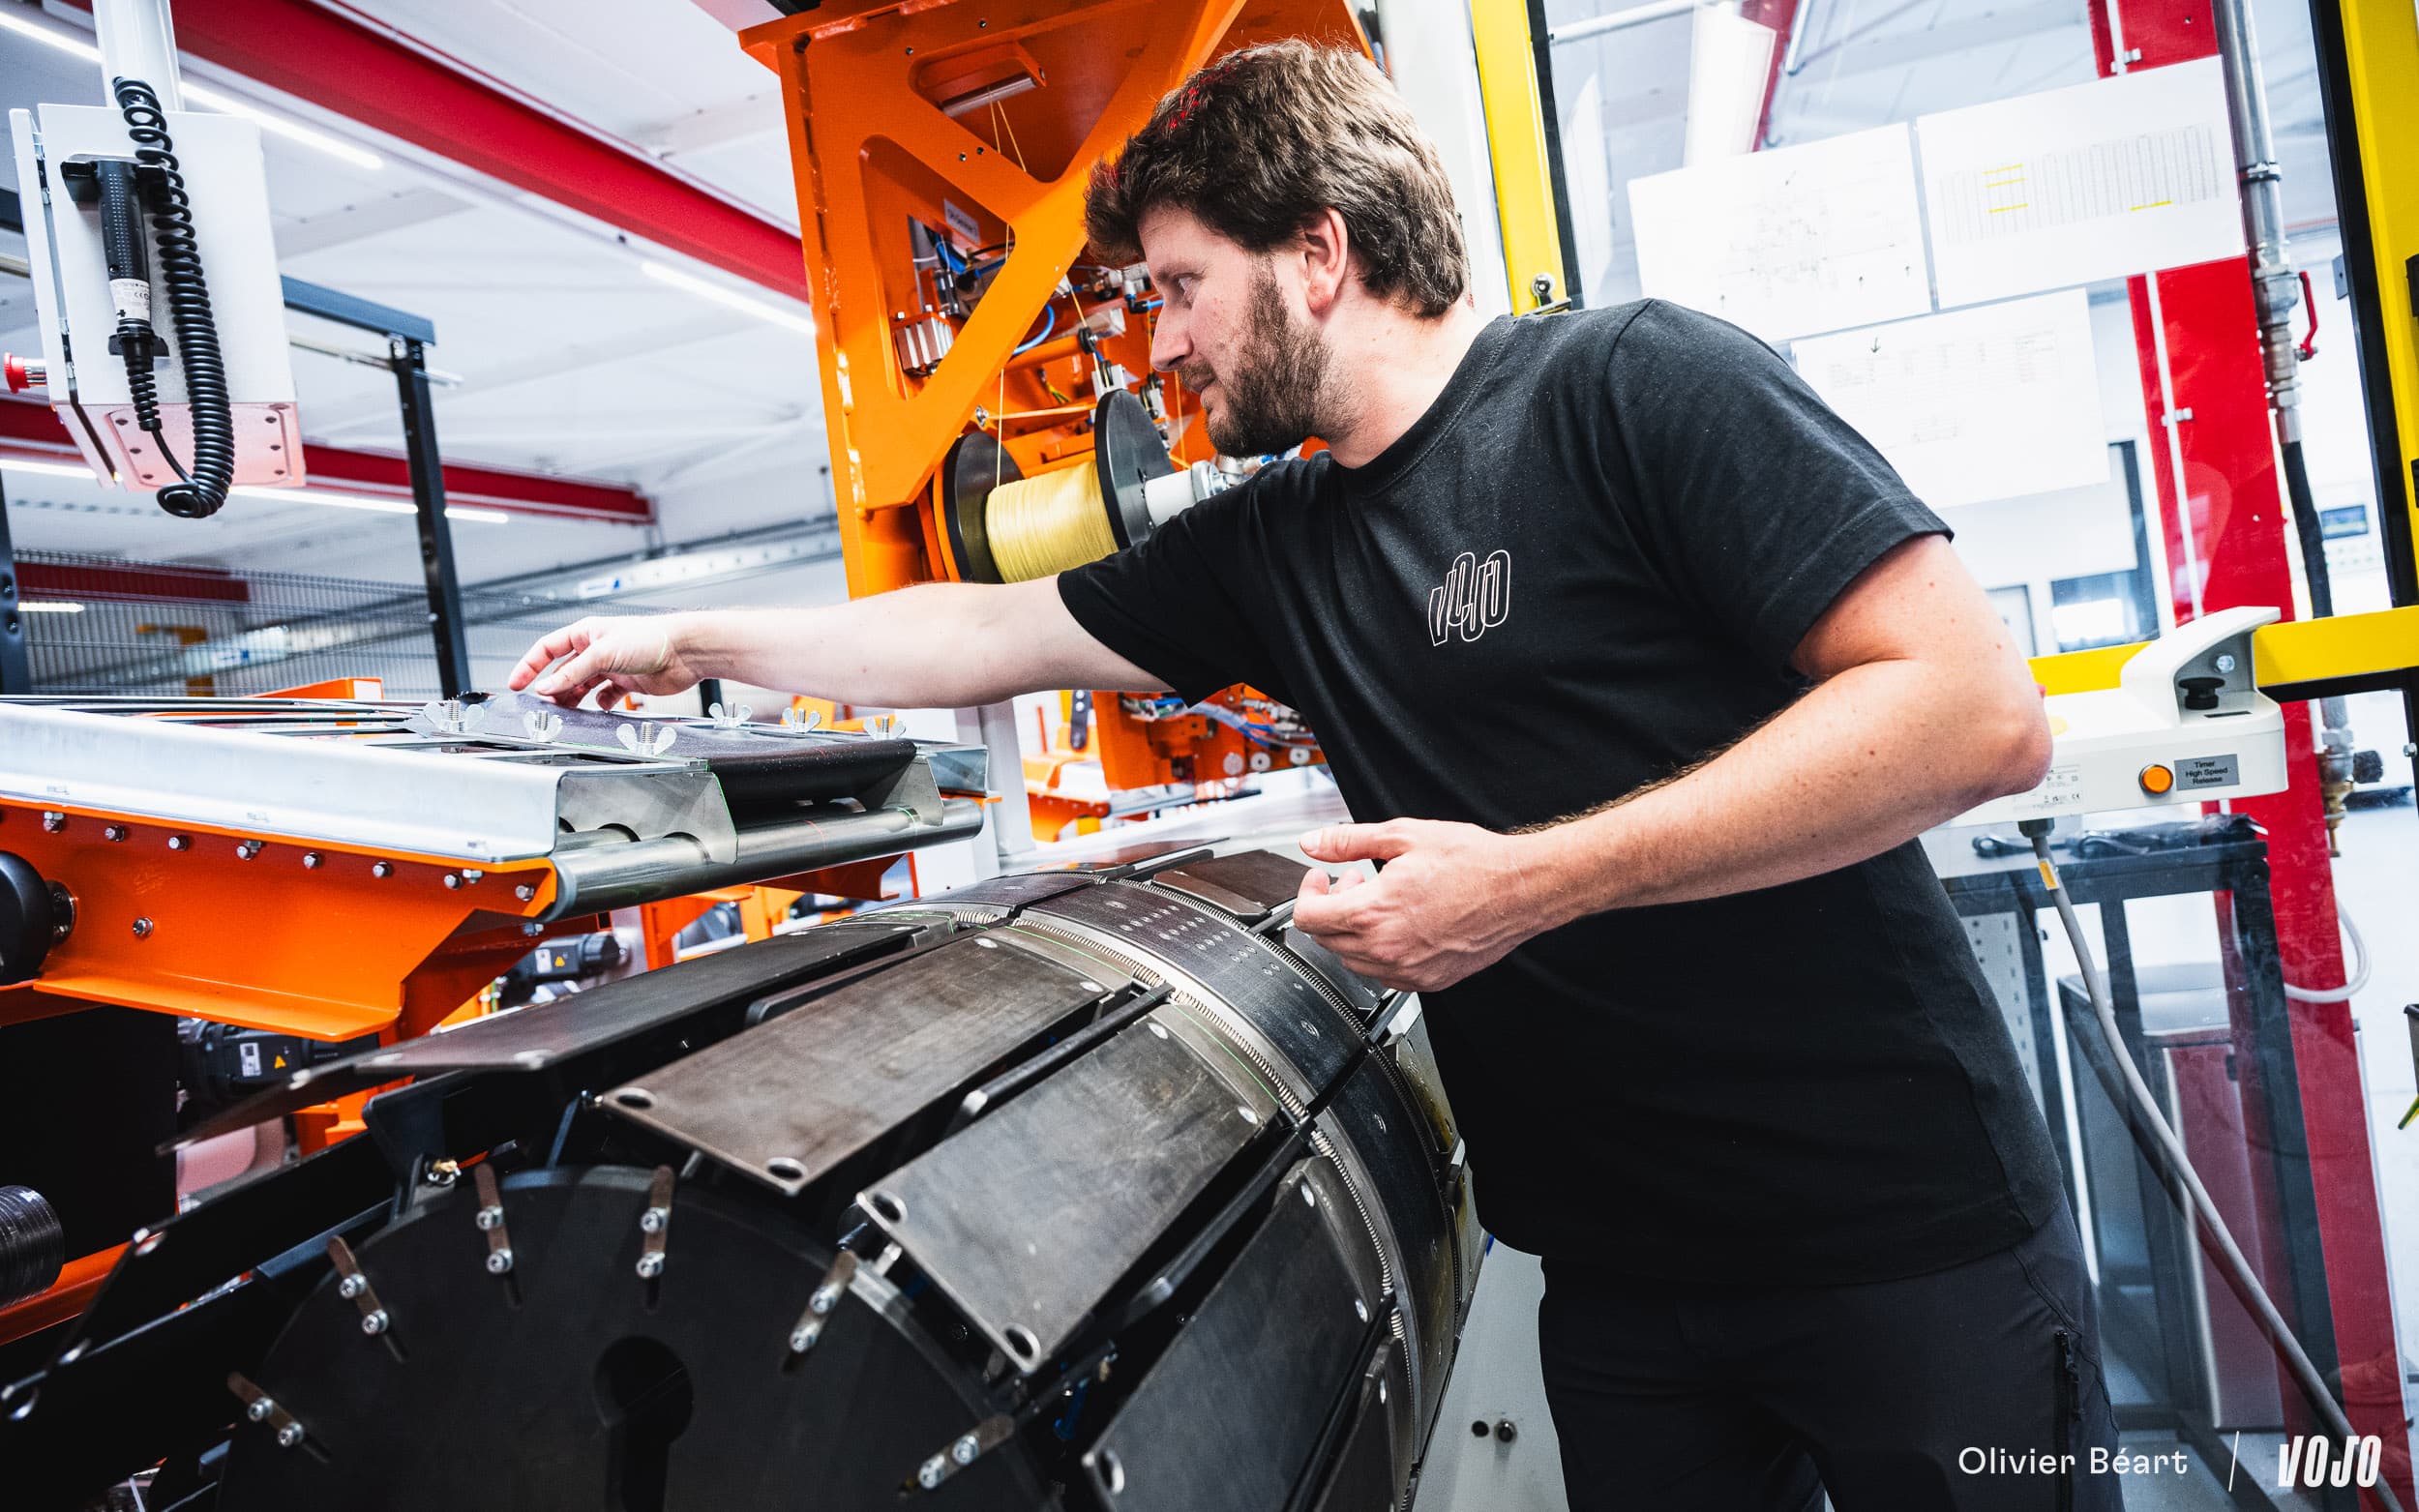 Assez de théorie, place à la pratique : nous avons eu l’occasion de suivre toutes les étapes de fabrication et de mettre la main à la pâte pour réaliser notre propre pneu. Tout commence au mélangeur, une machine compacte qui produit 4 à 5 kg de gomme par cycle, de quoi faire 5 à 10 pneus VTT selon qu’il s’agit d’un modèle XC ou DH. En production de masse, on parle de centaines de kilos à la fois ! Le caoutchouc mélangé passe ensuite entre des rouleaux pour être mis en feuilles, qui peuvent se conserver jusqu’à six mois. On y ajoute encore quelques additifs avant l’extrusion.
Cette étape est cruciale, car la bande de roulement représente plus de 60 % du poids du pneu. La filière d’extrusion donne à la gomme un profil bien spécifique, avec plus ou moins de matière à chaque endroit selon le futur dessin des crampons, et des capteurs contrôlent épaisseur et largeur au dixième de millimètre près. C’est d’autant plus délicat avec les gommes super tendres de la DH. Pour le XC, le gravel ou la route, l’enjeu est surtout de ne pas mettre un gramme de trop.
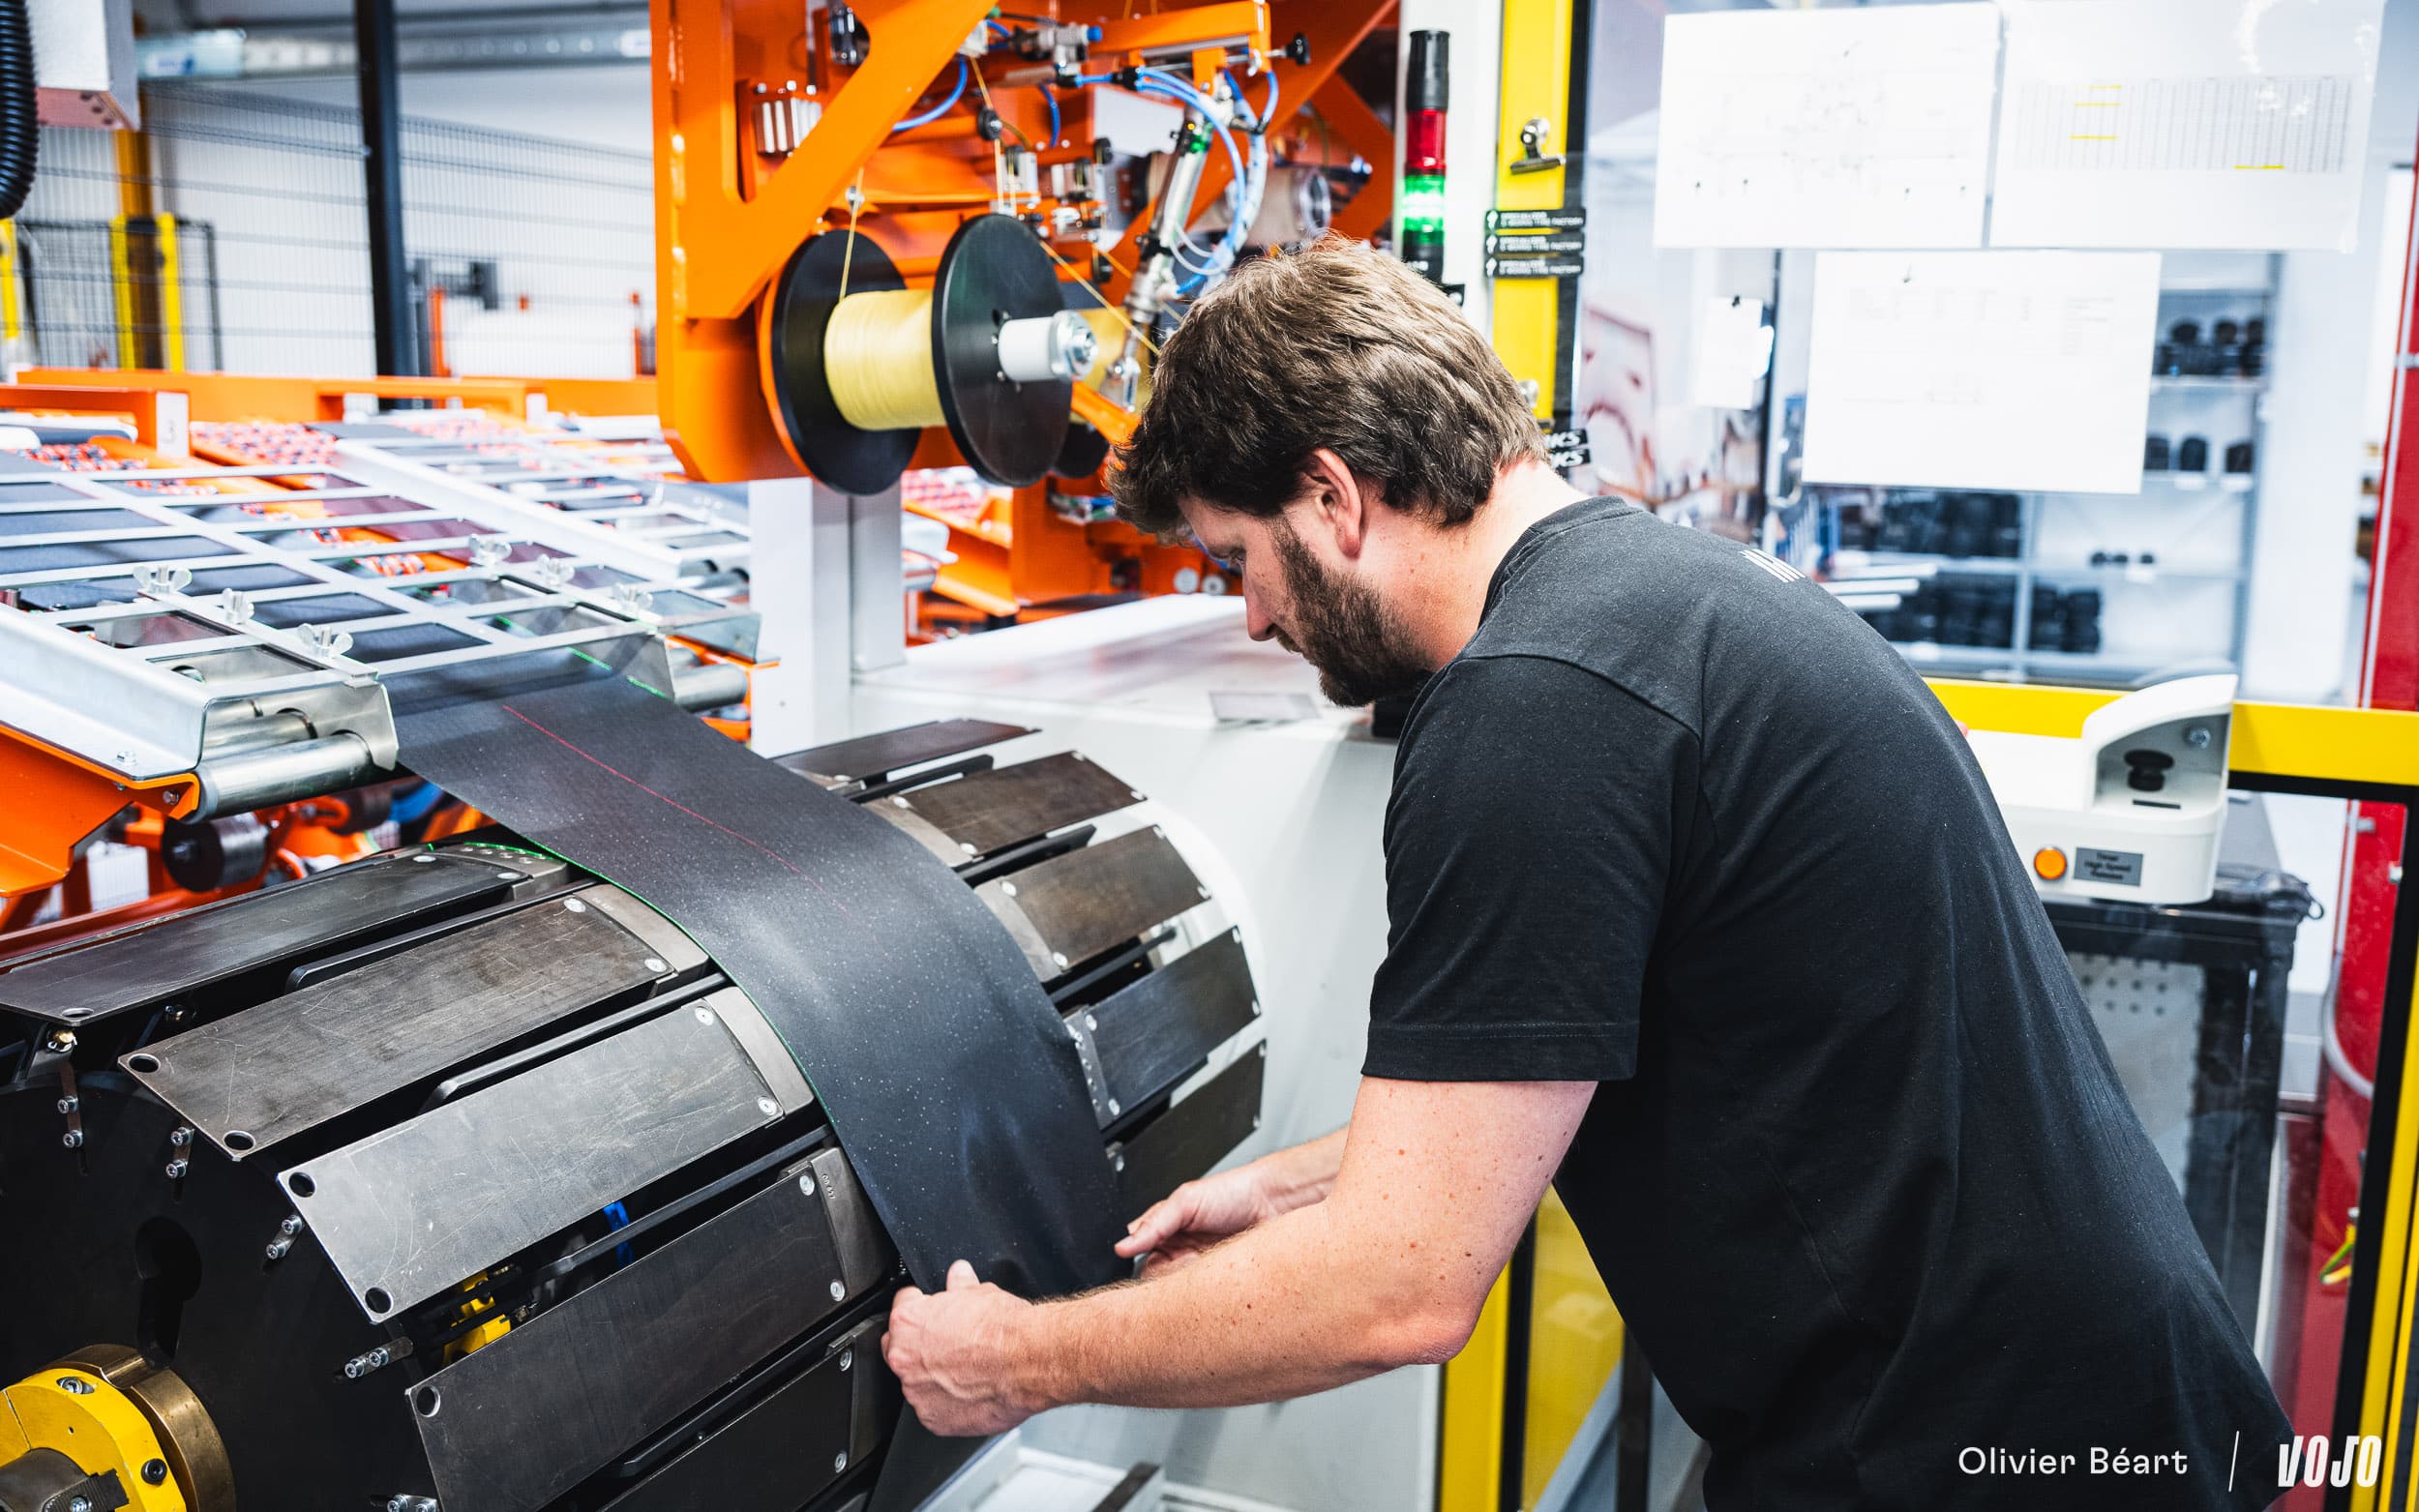 Direction ensuite la machine d’assemblage, où l’on construit le pneu couche par couche sur un tambour rotatif, guidé par des lasers. On y pose les plis de carcasse découpés à l’angle voulu, puis les tringles, les renforts anti-crevaison et les protections qui préservent les tringles des chocs contre la jante.
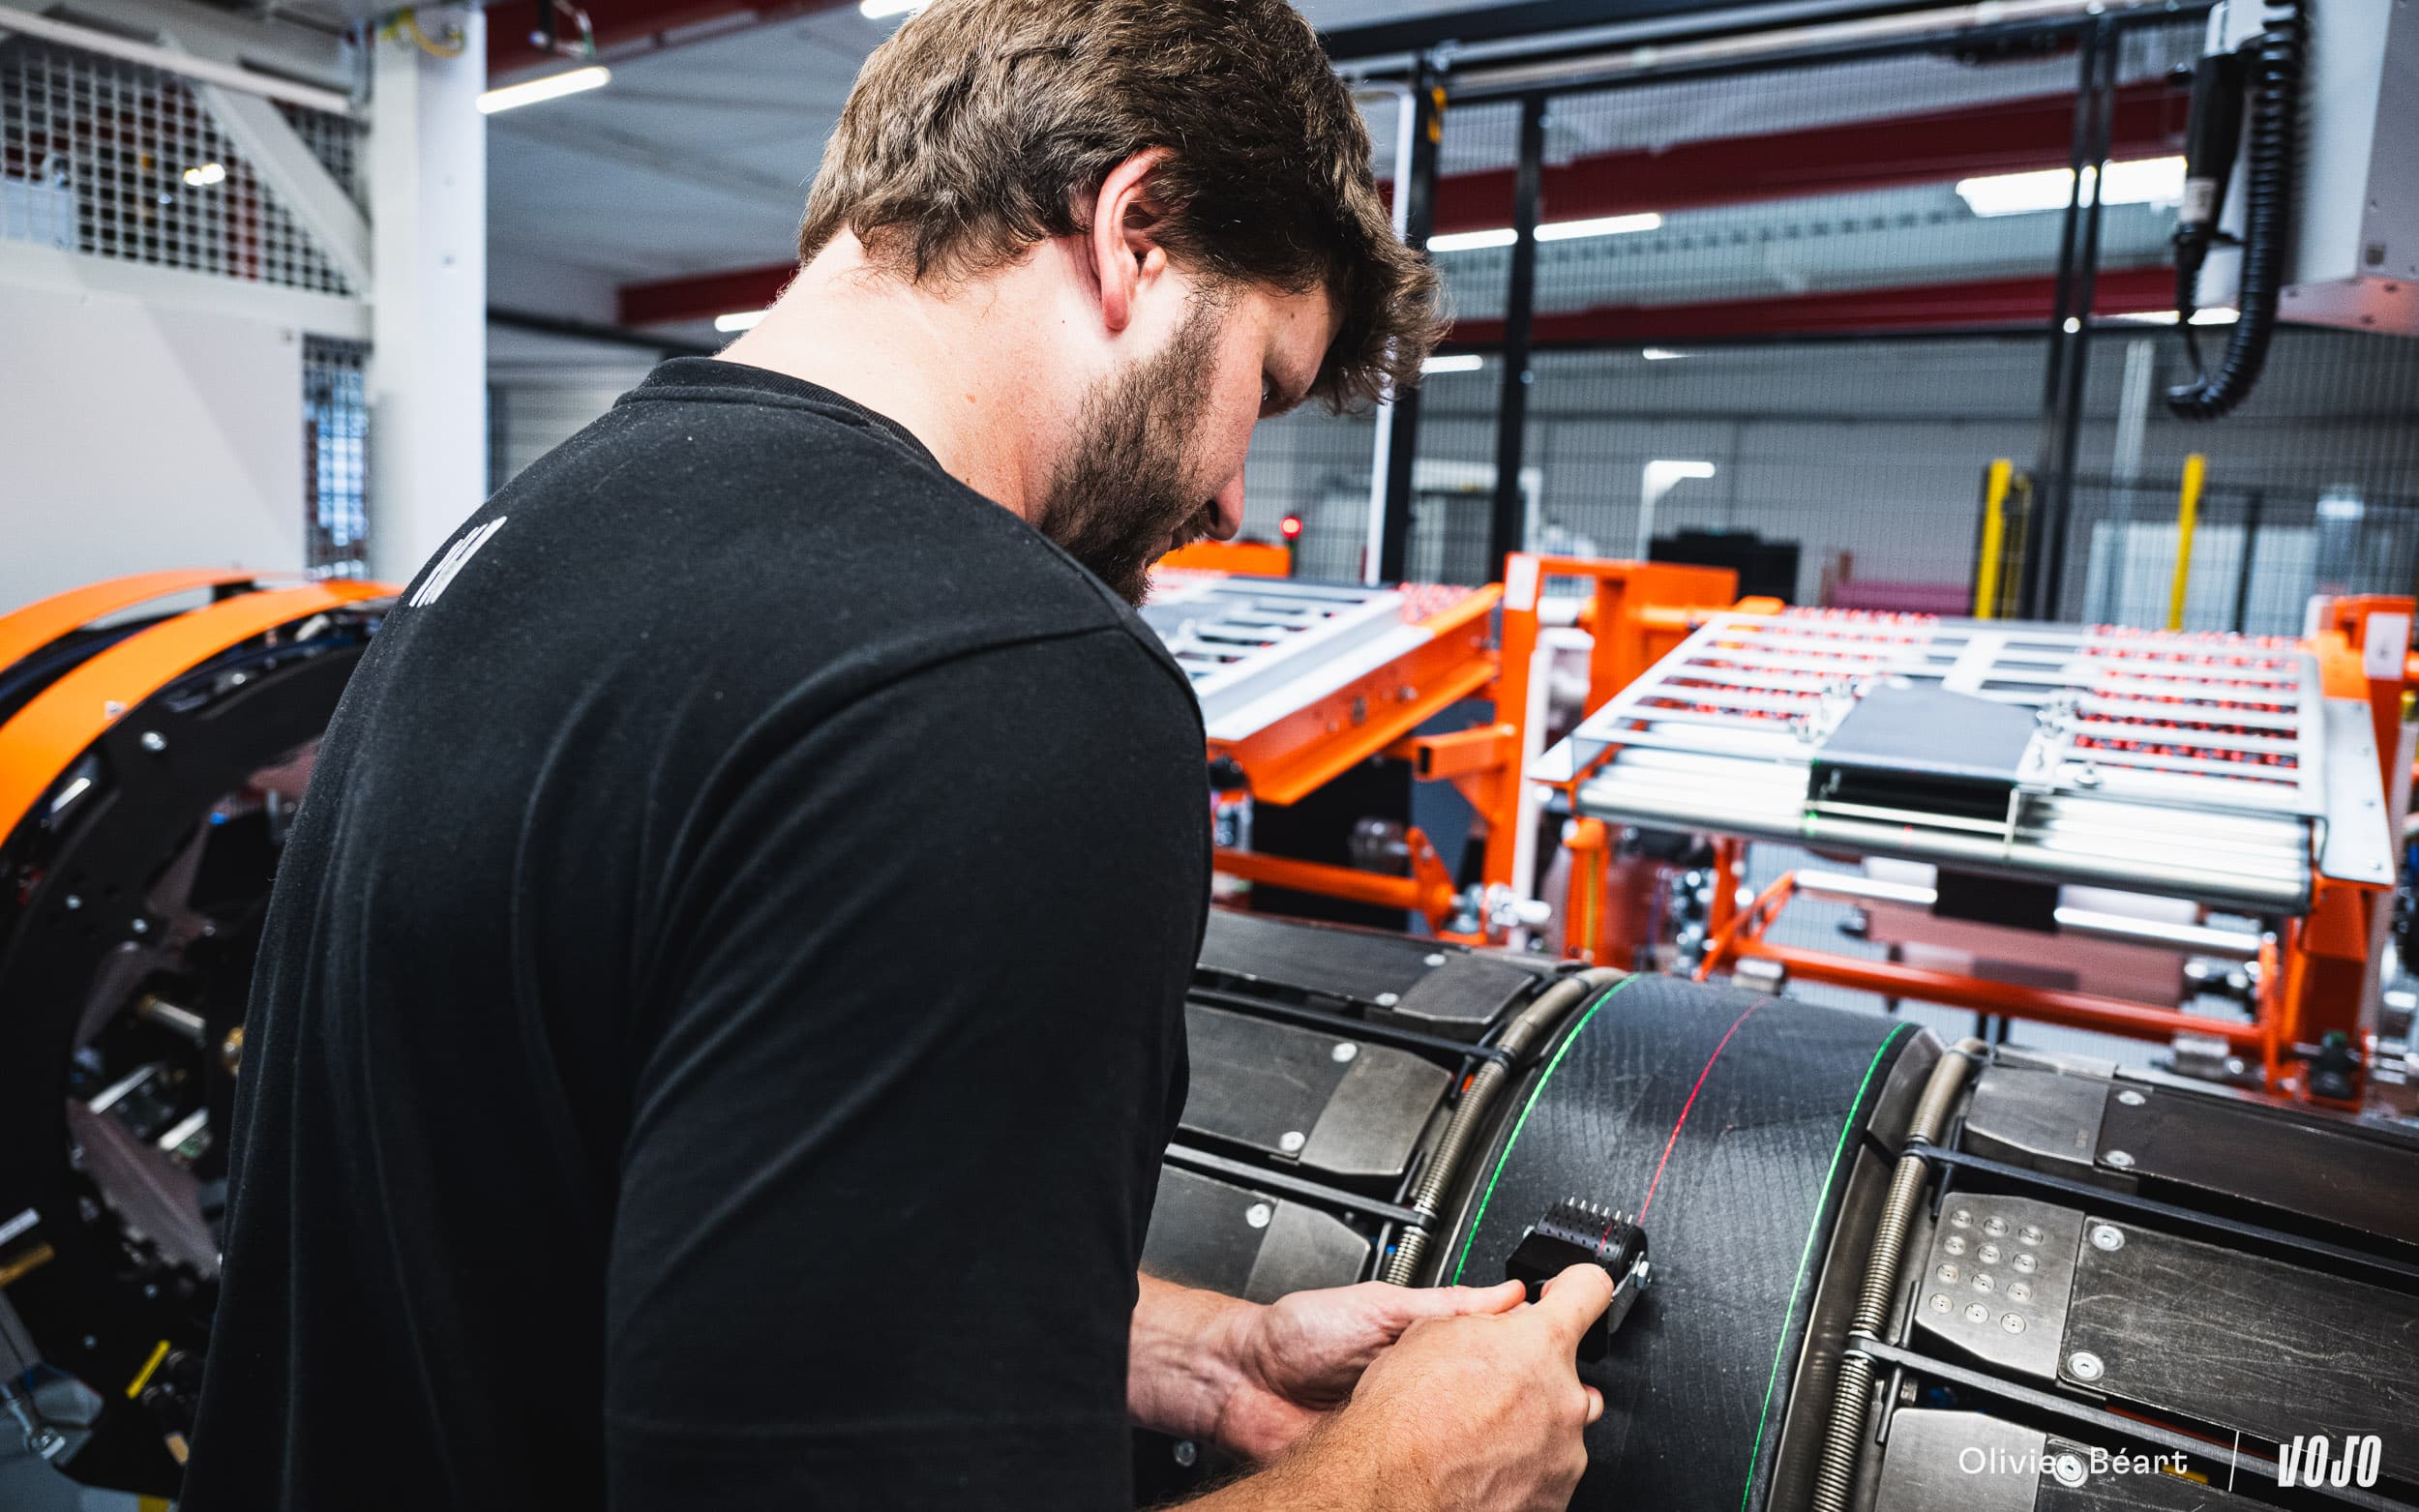 La carcasse est perforée à l’aide d’une petite roulette à picots, pour faciliter la pénétration du caoutchouc et l’évacuation de l’air et de l’humidité lors des étapes suivantes.
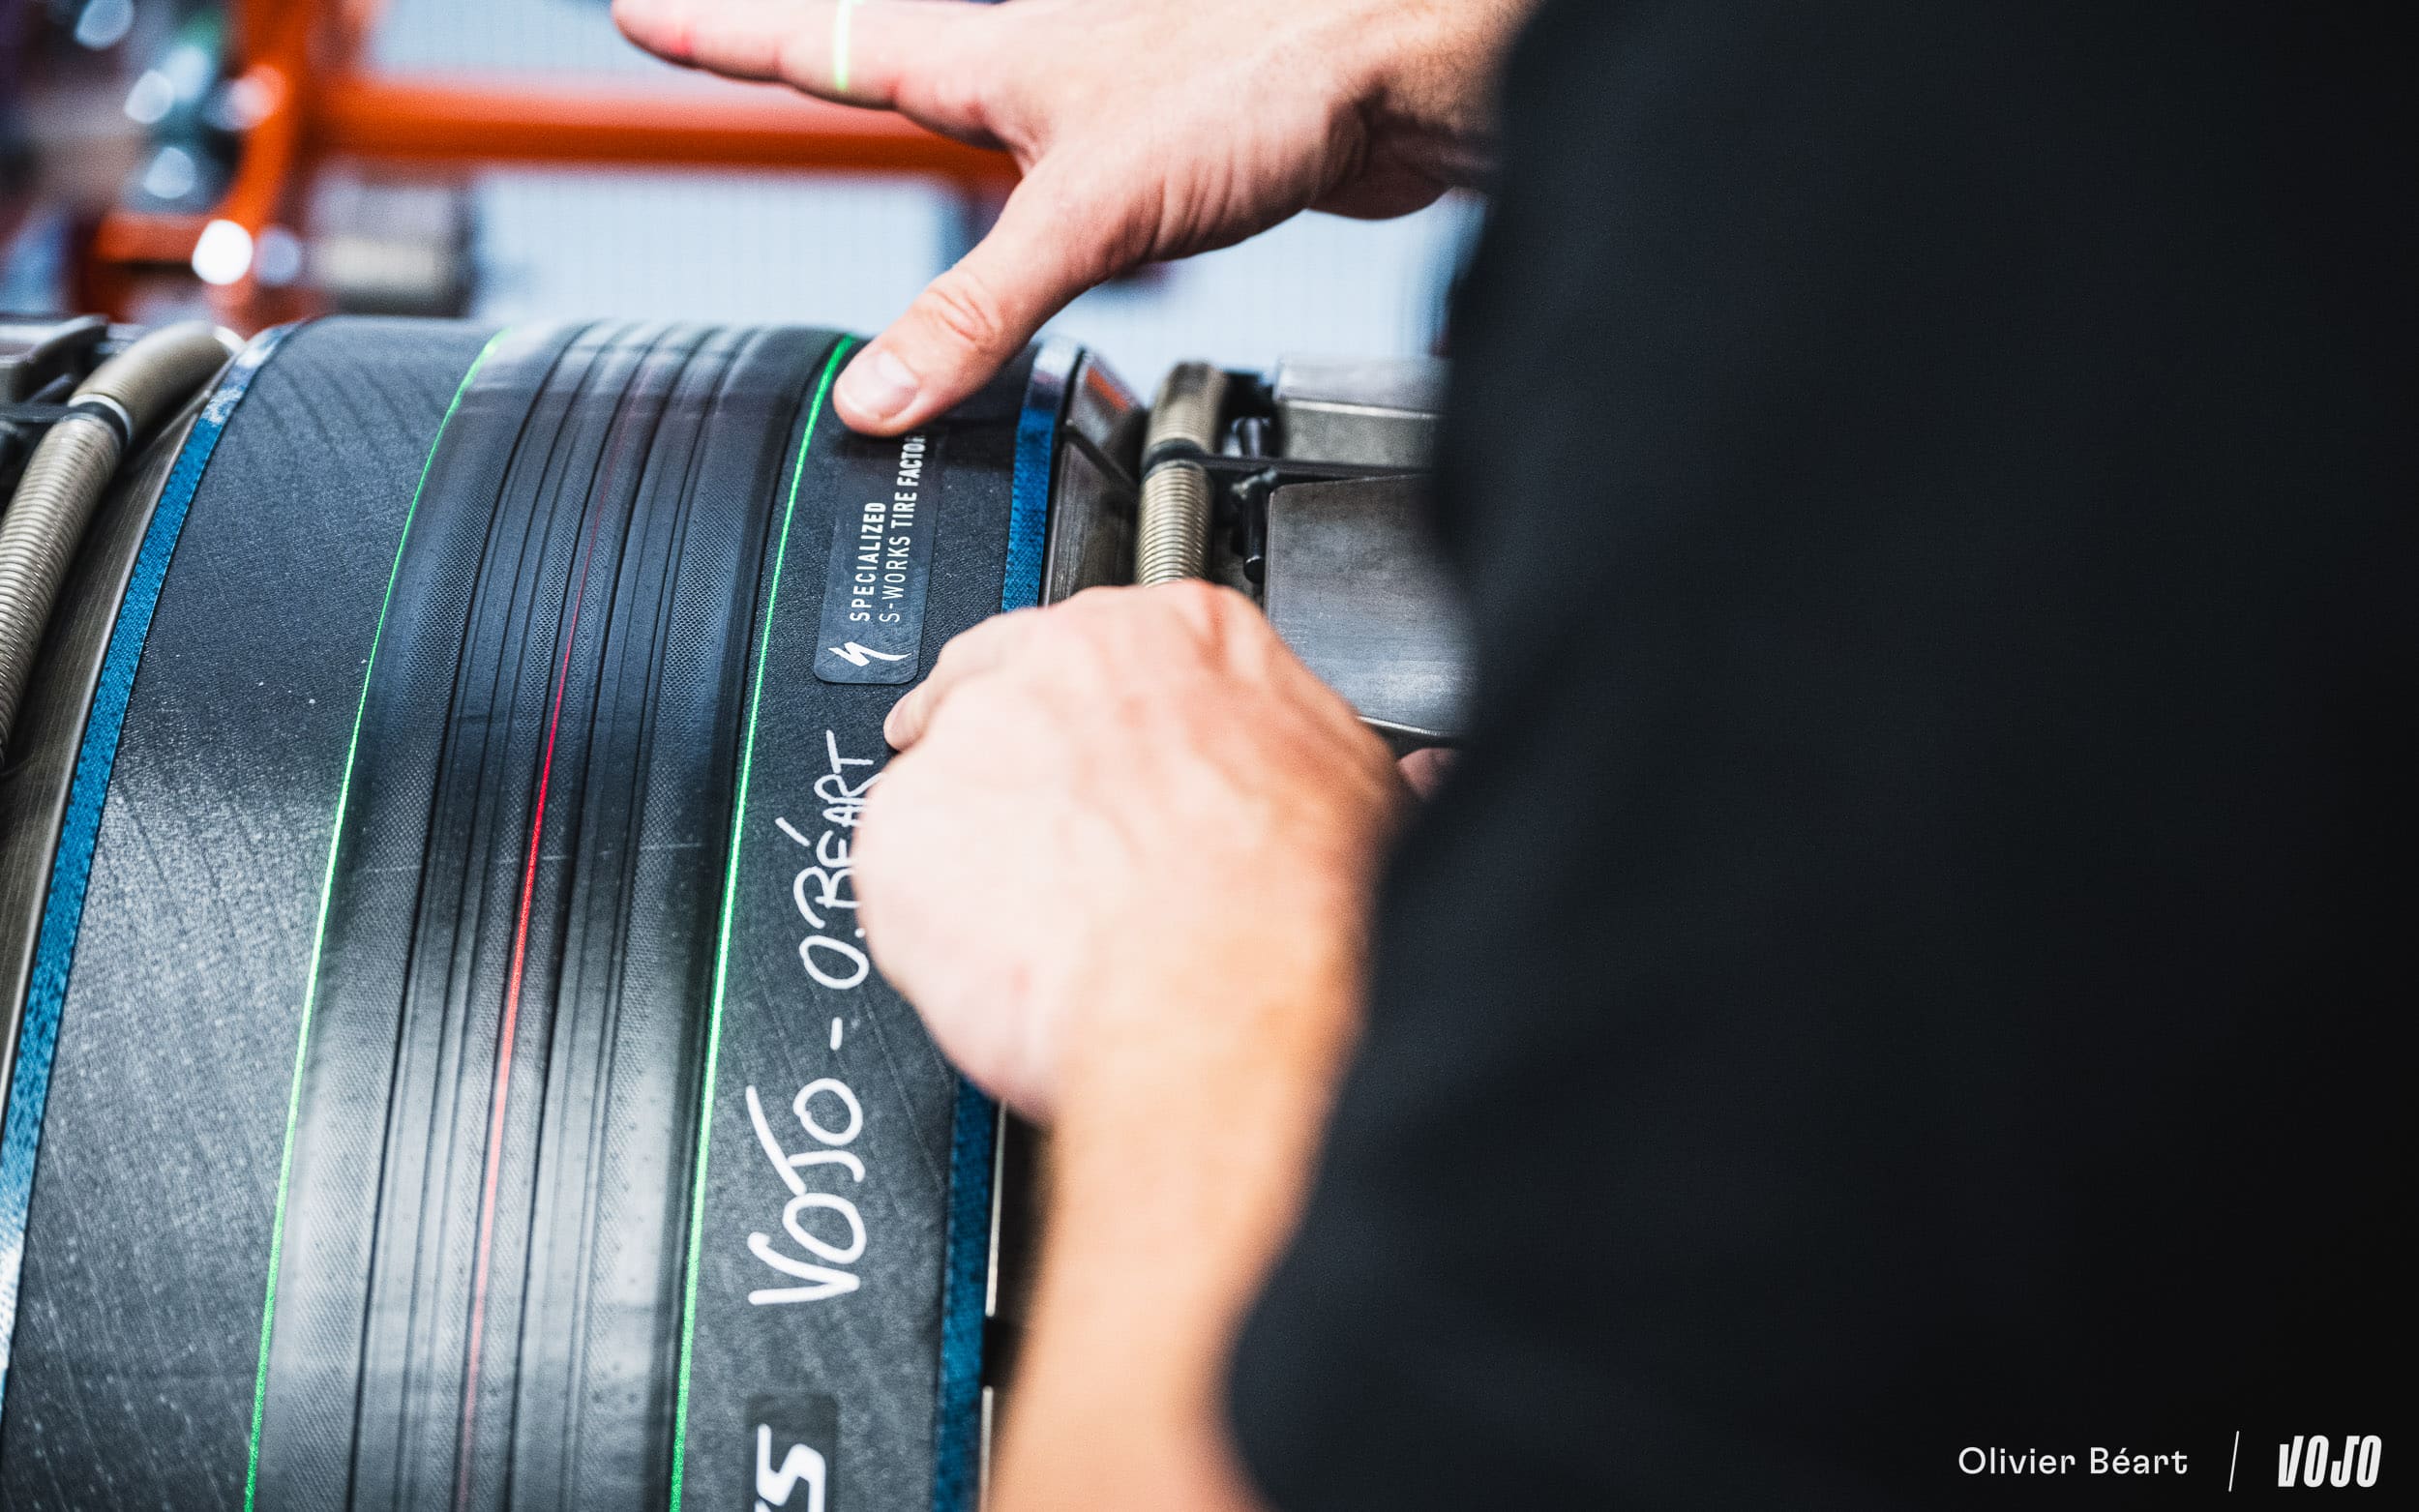 Les flancs sont ensuite repliés, la bande de roulement appliquée, et nous collons nos propres marquages. Le process est semi-automatique, avec beaucoup d’opérations manuelles, et la précision du geste compte : elle influe sur les performances du pneu, jusqu’à sa résistance au roulement.
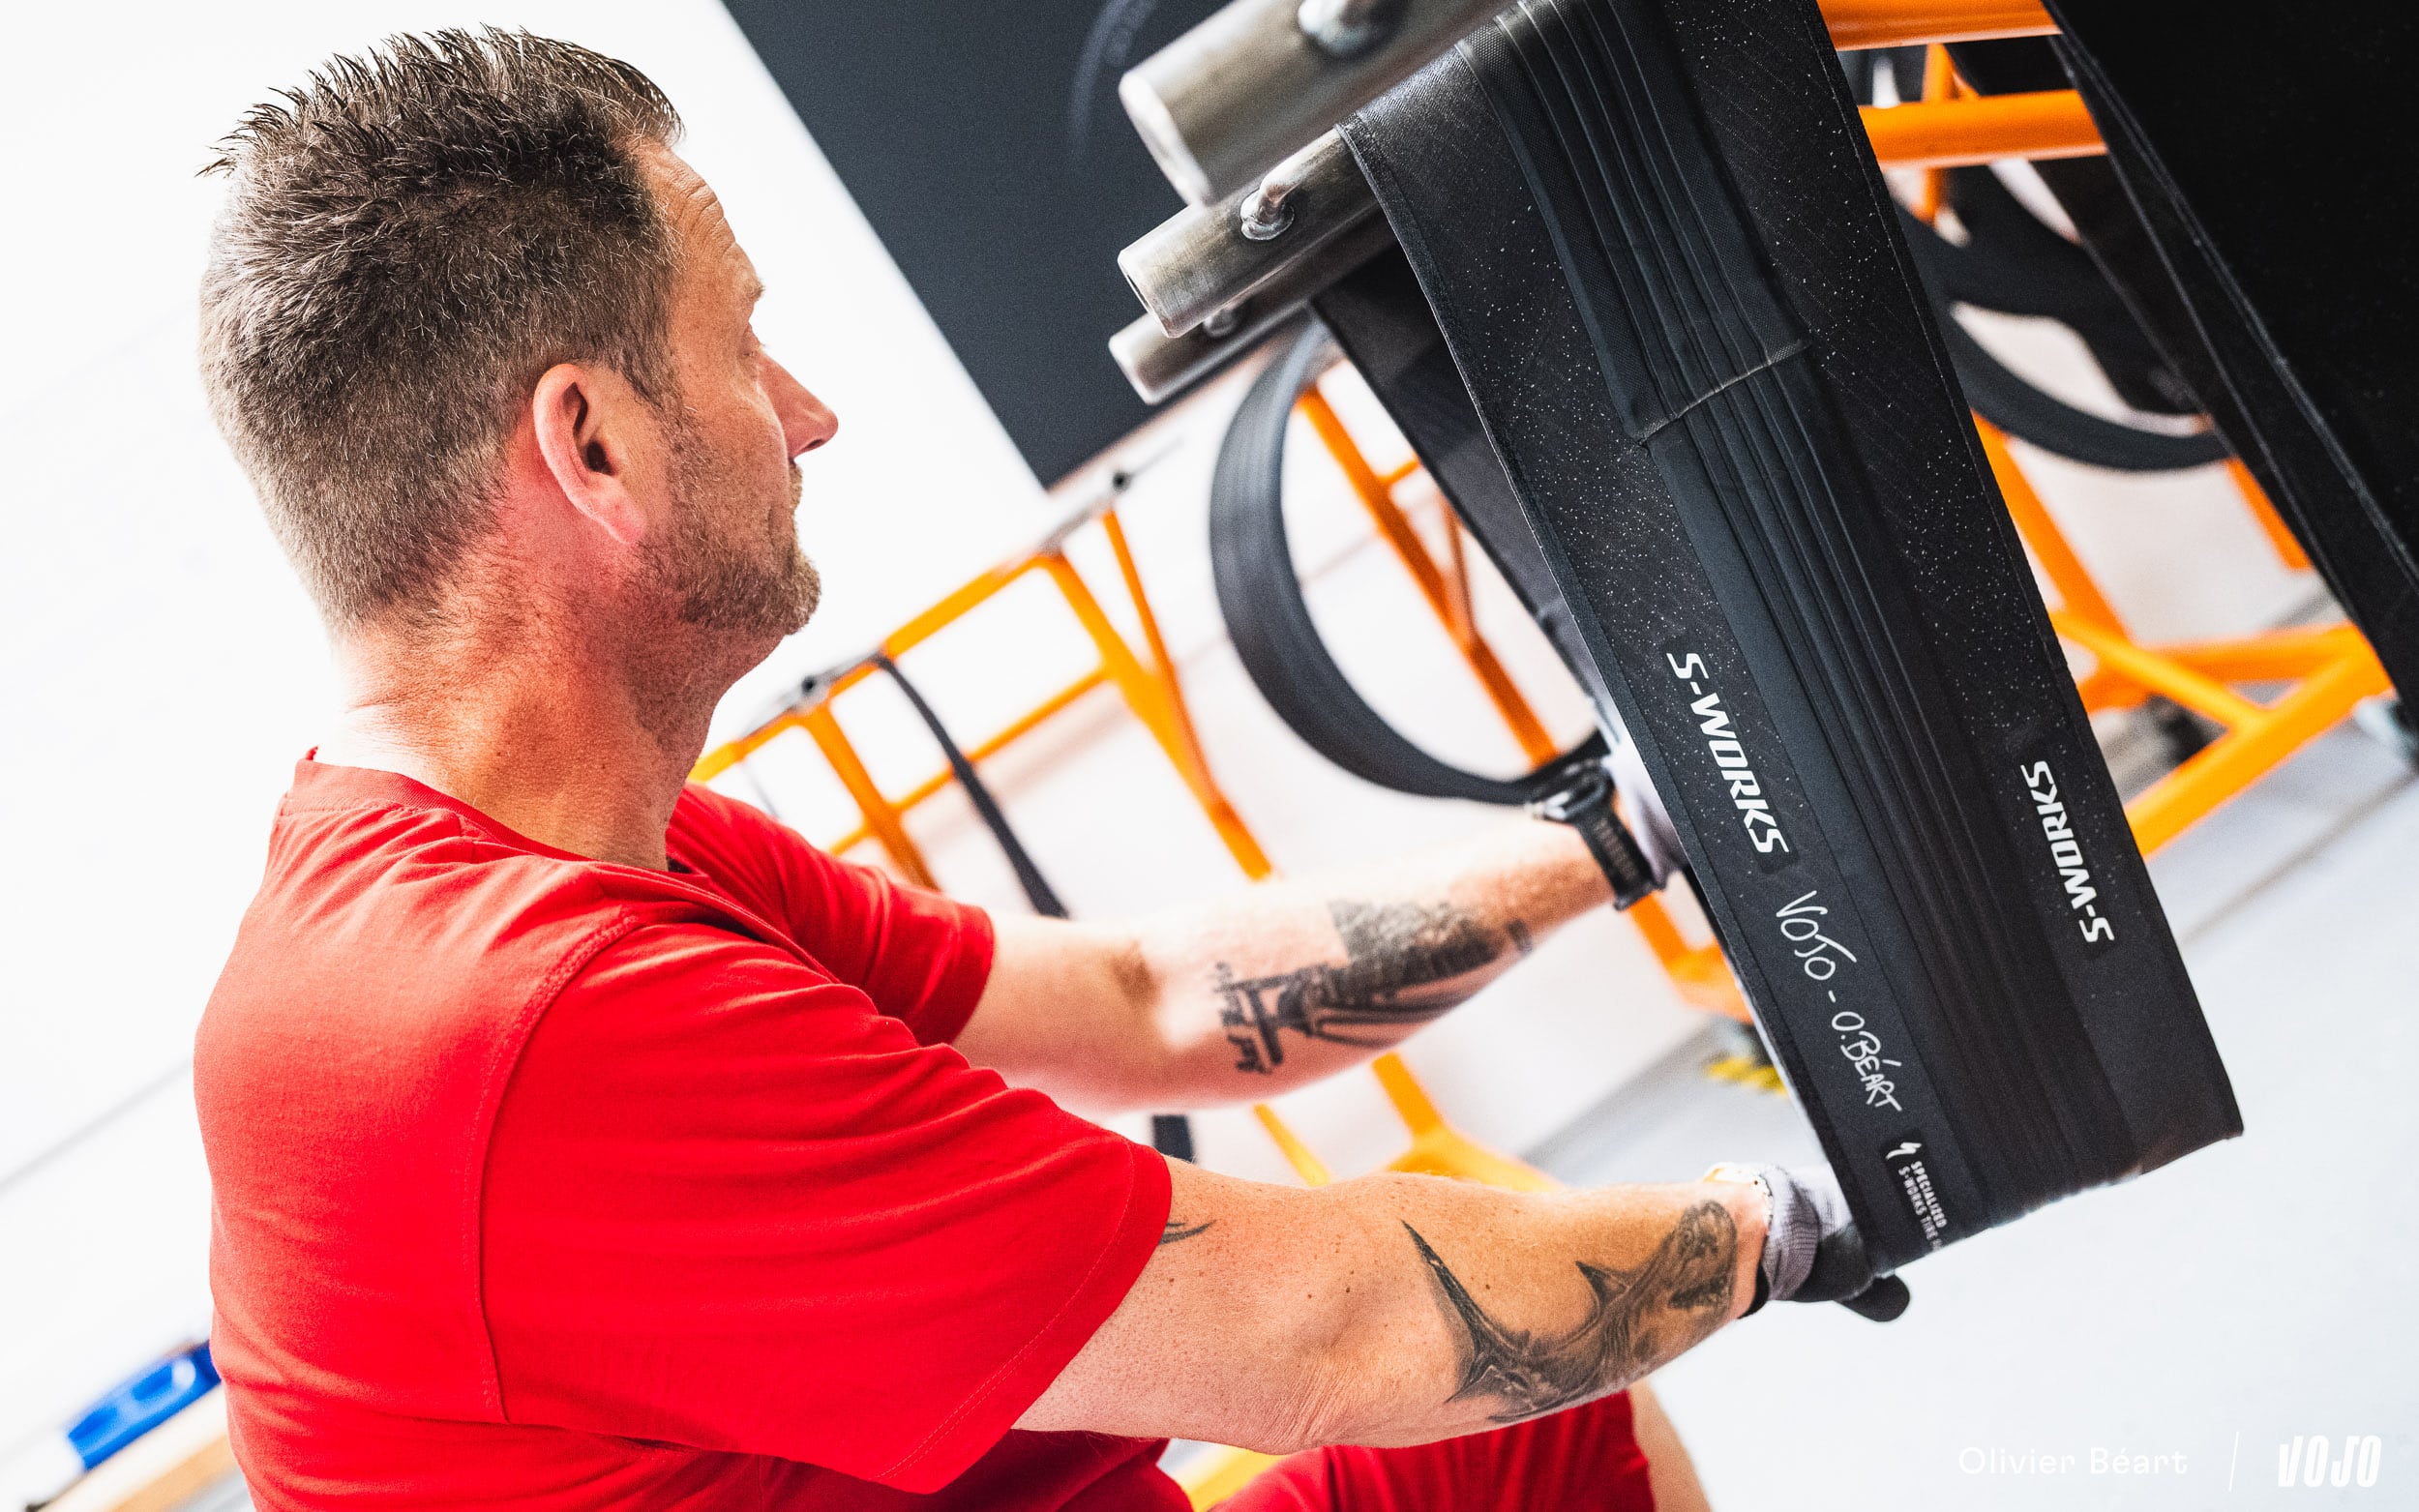 Nous voilà avec un « green tire », un pneu cru qui contient tous ses composants mais n’a encore ni crampons ni élasticité.
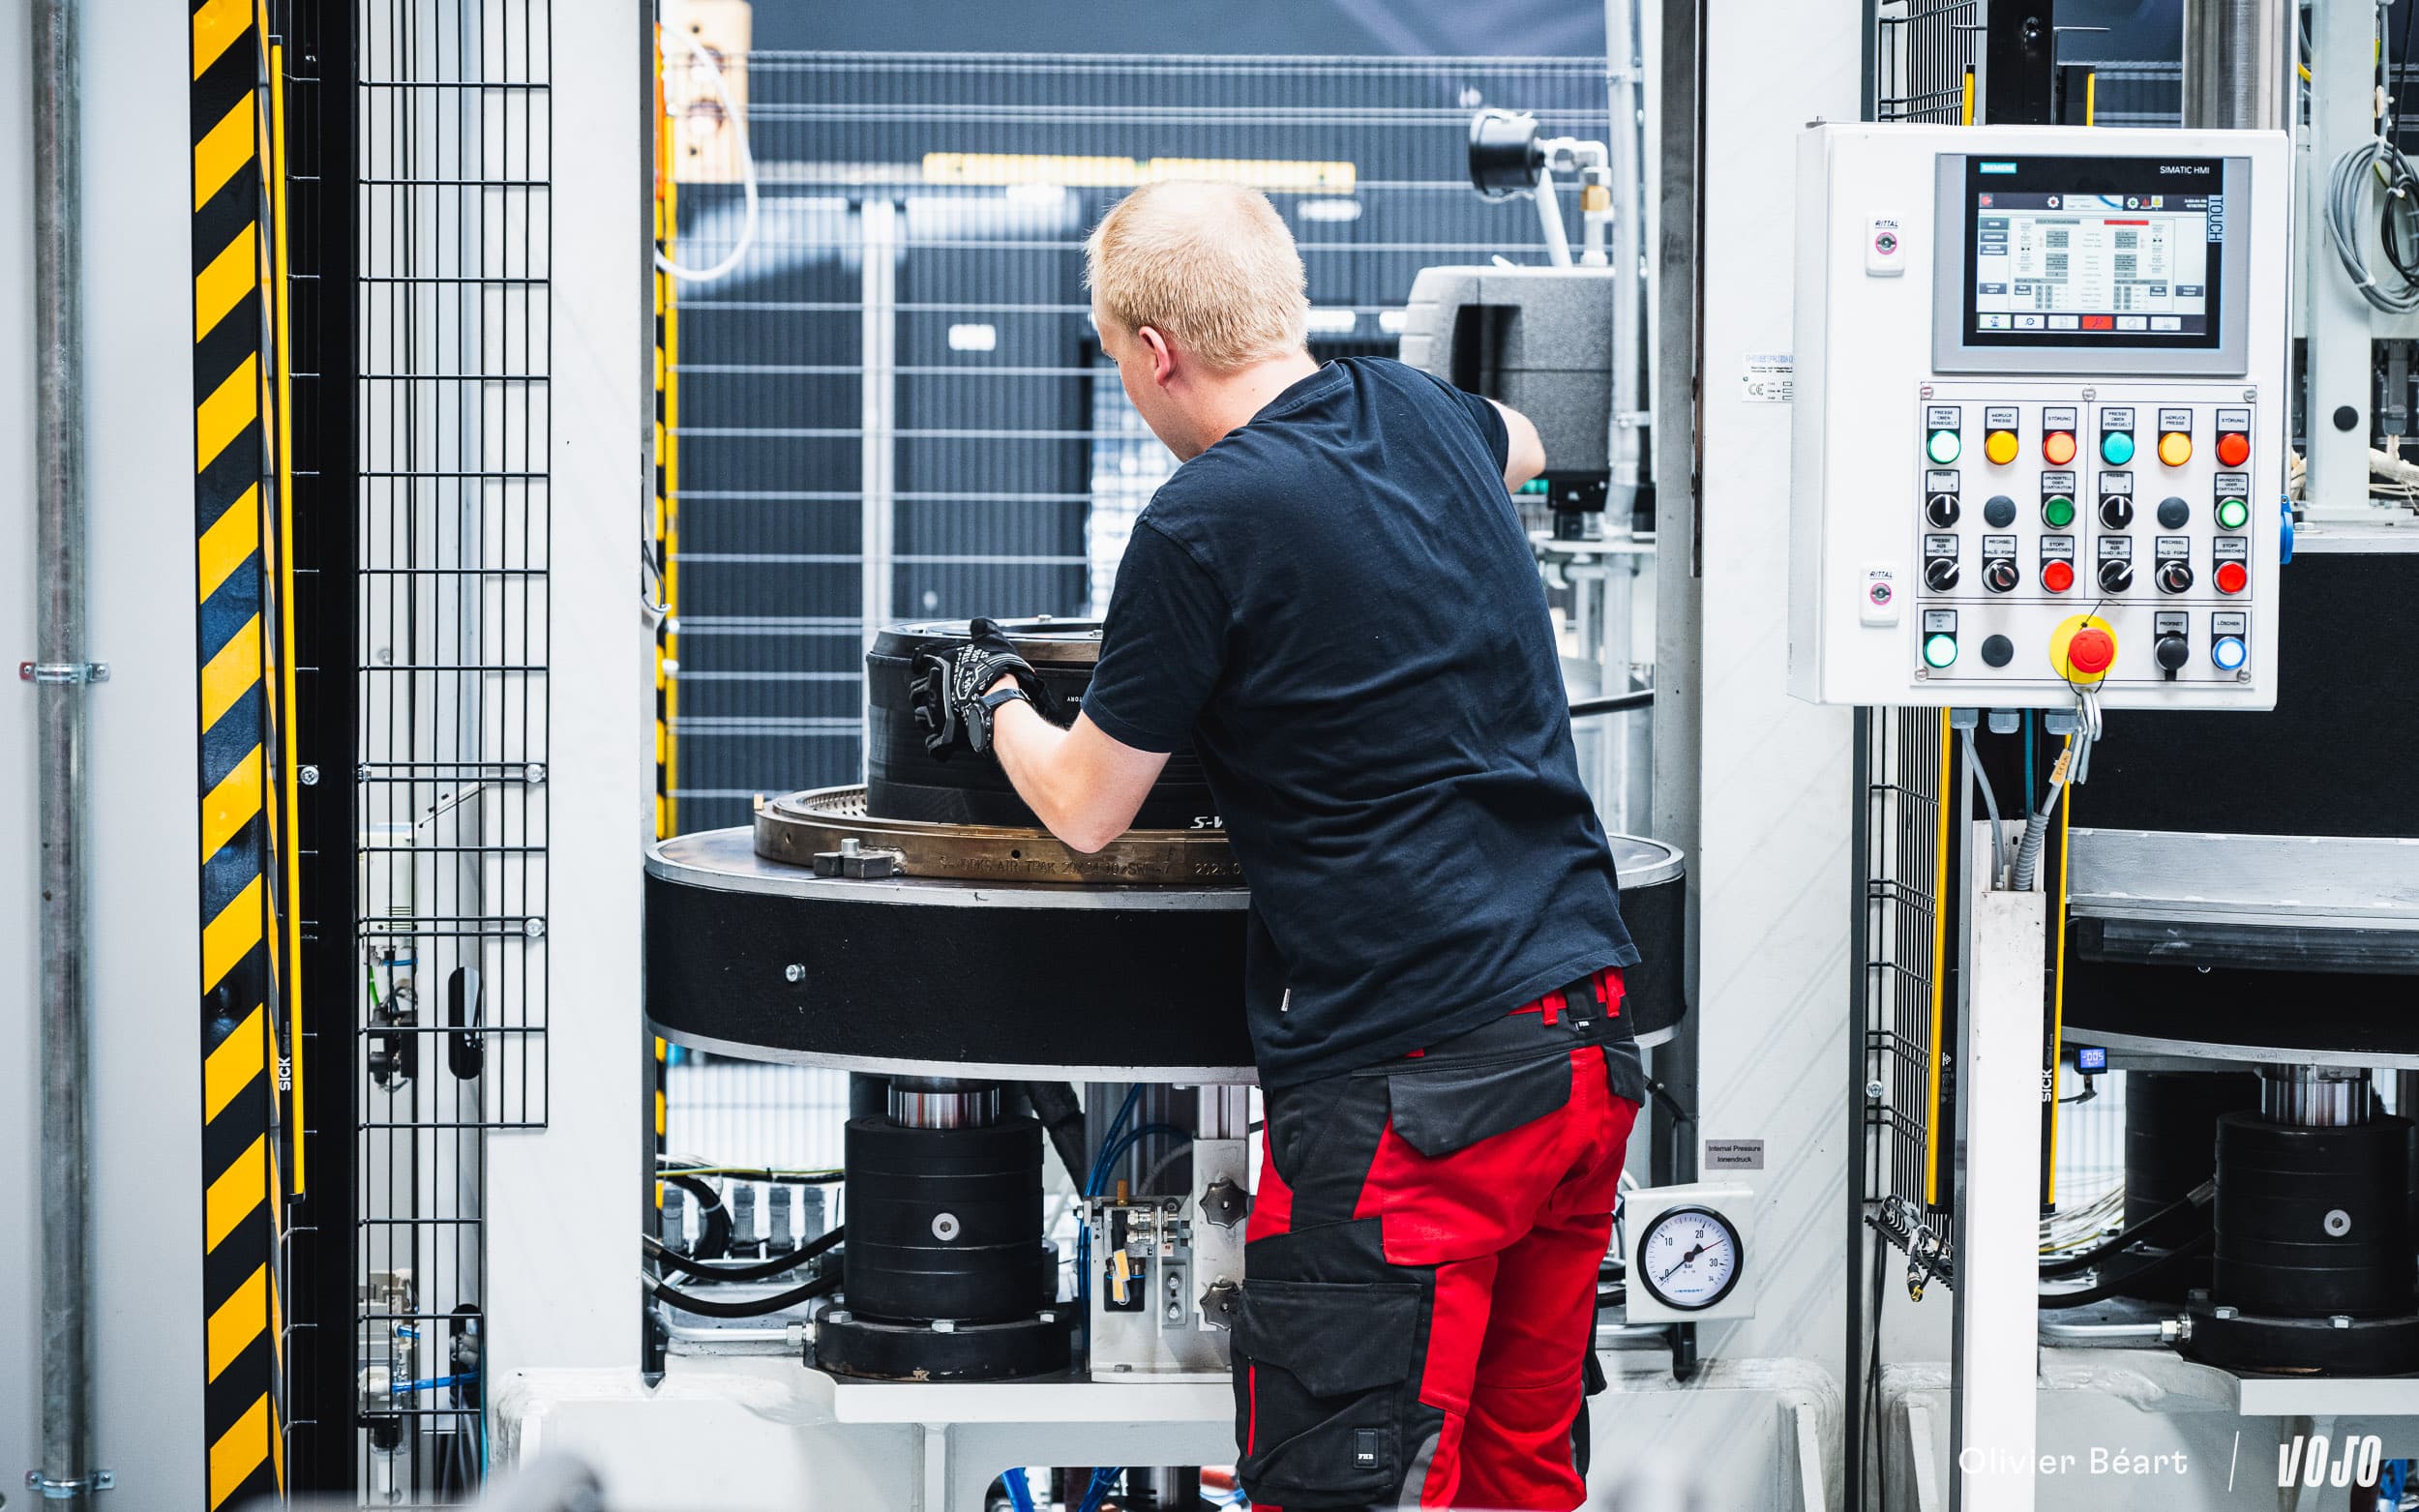 Dernière étape : la vulcanisation. Notre green tire file dans un moule, où il passe de 8 à 10 minutes entre 160 et 170 °C, sous une douzaine de bars de pression, selon le modèle. La chaleur fait réagir les composés chimiques, la gomme prend son élasticité définitive et les crampons sont moulés.
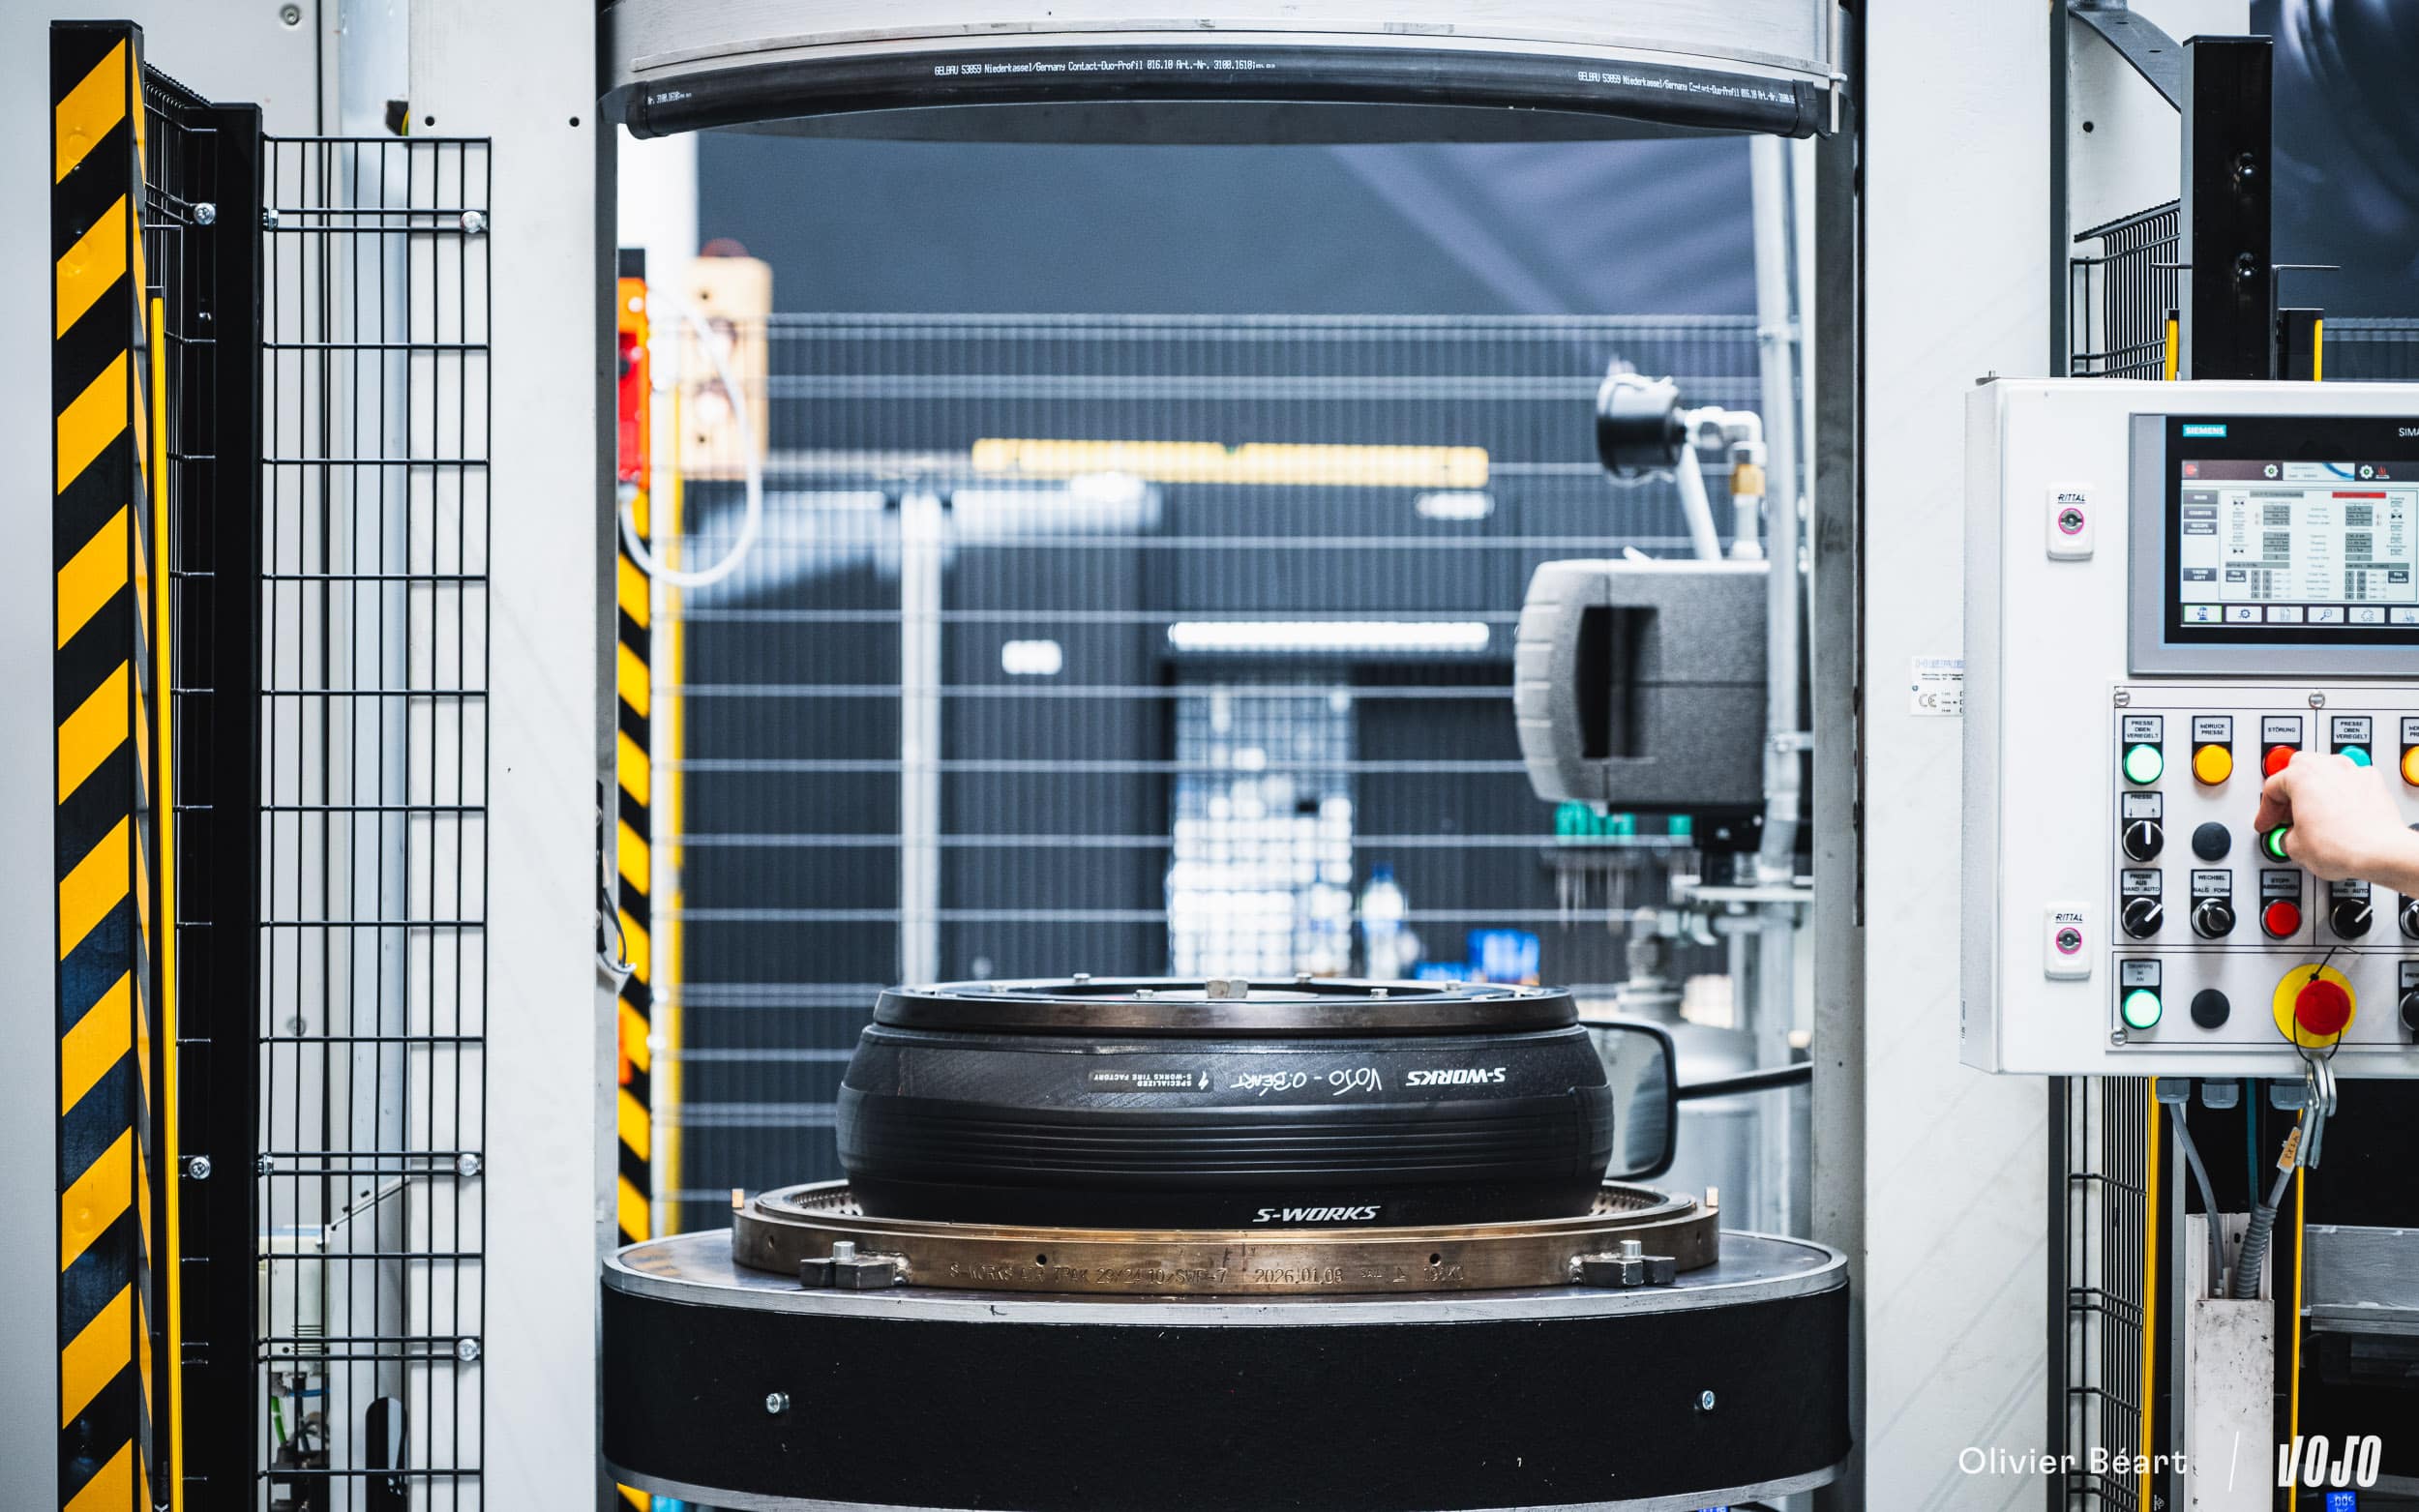 Contrairement aux presses chauffées à la vapeur des grandes usines, celles de Lage sont électriques, ce qui permet de régler finement température, pression et durée.
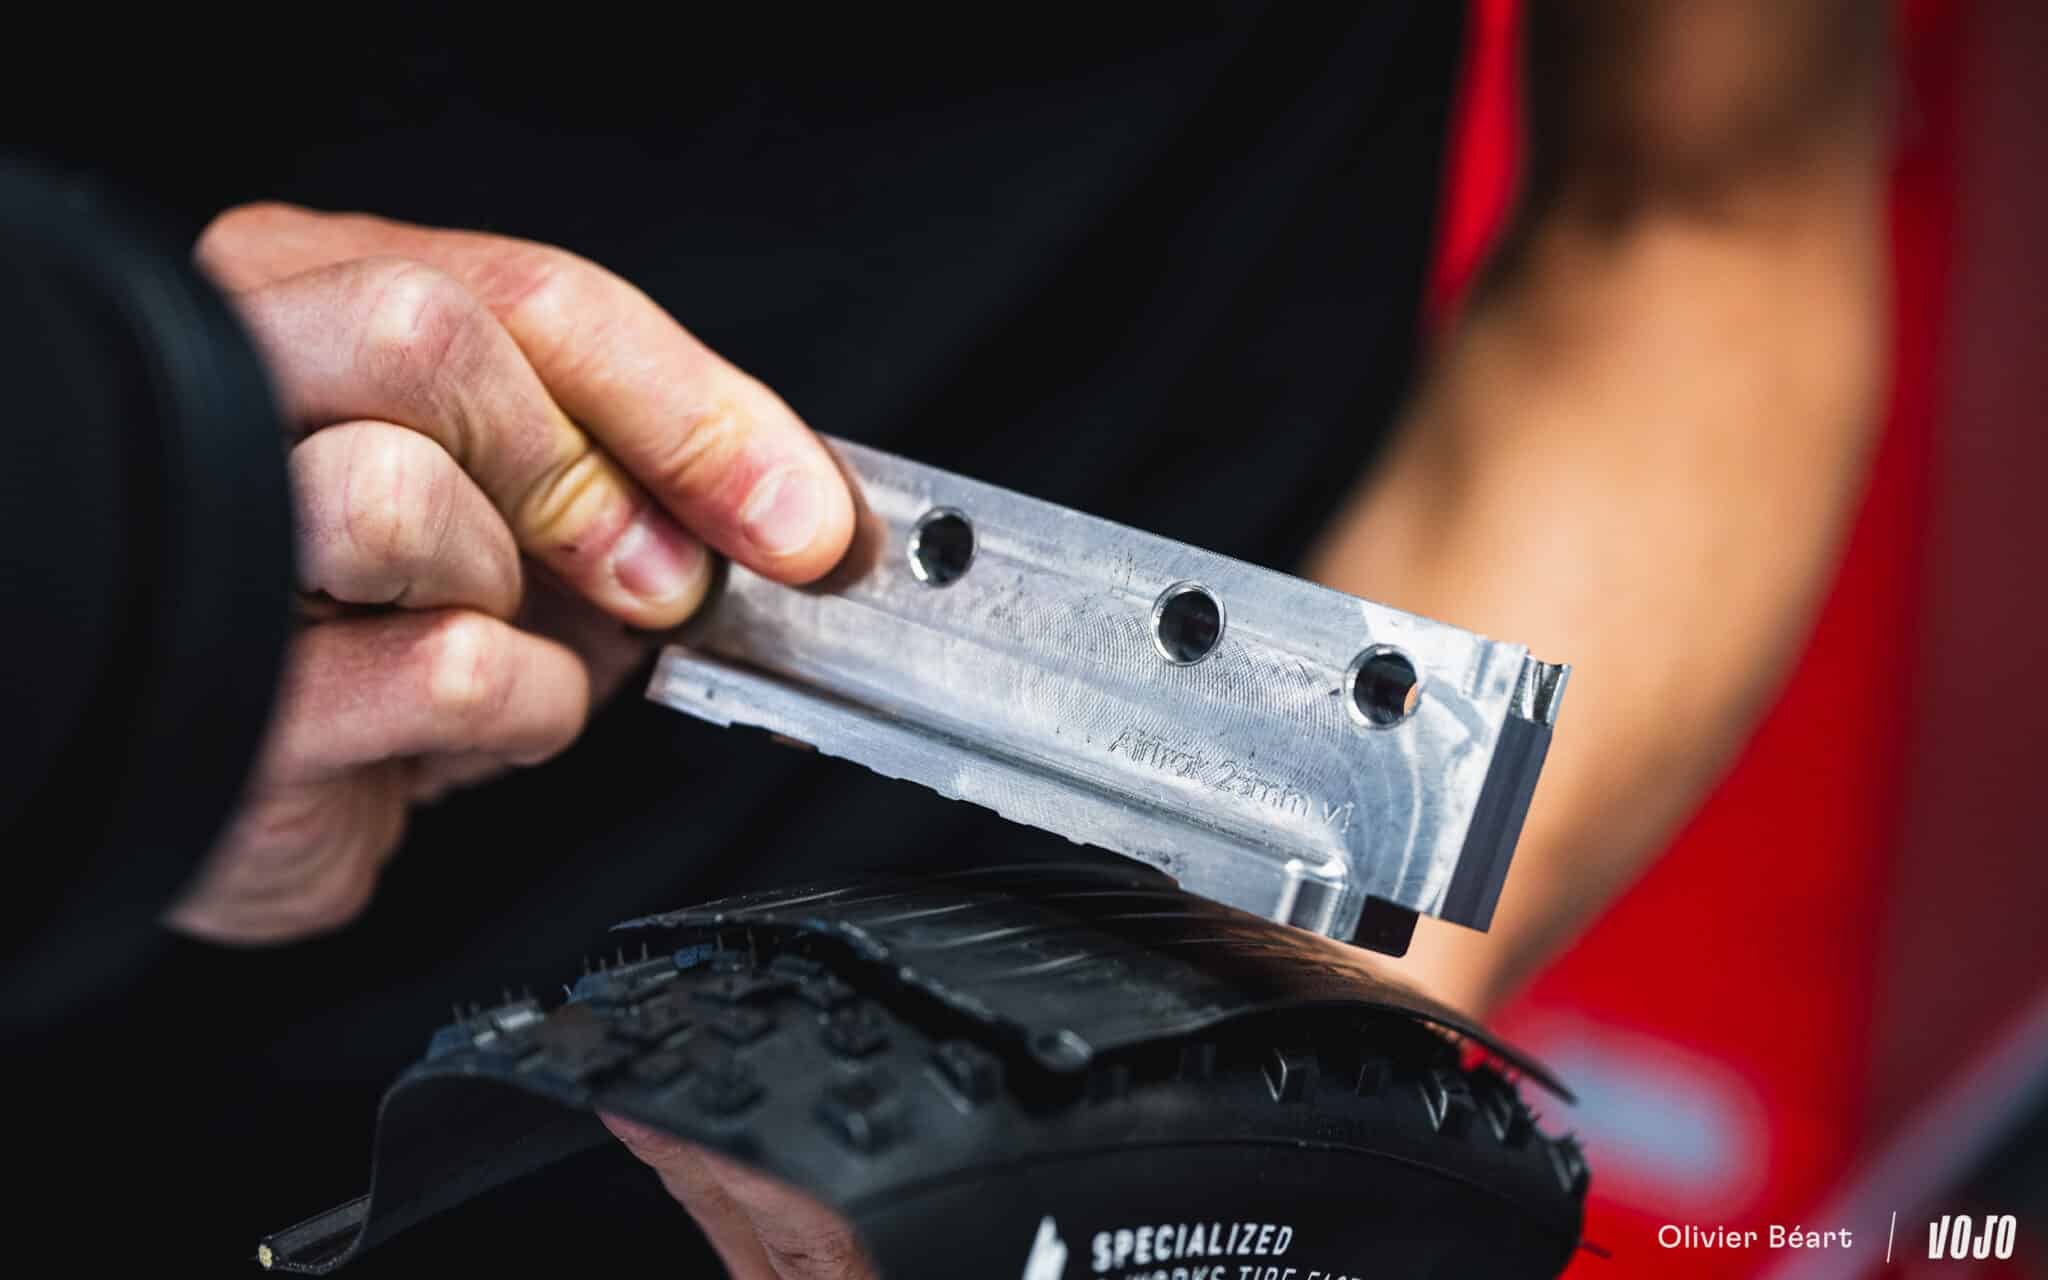
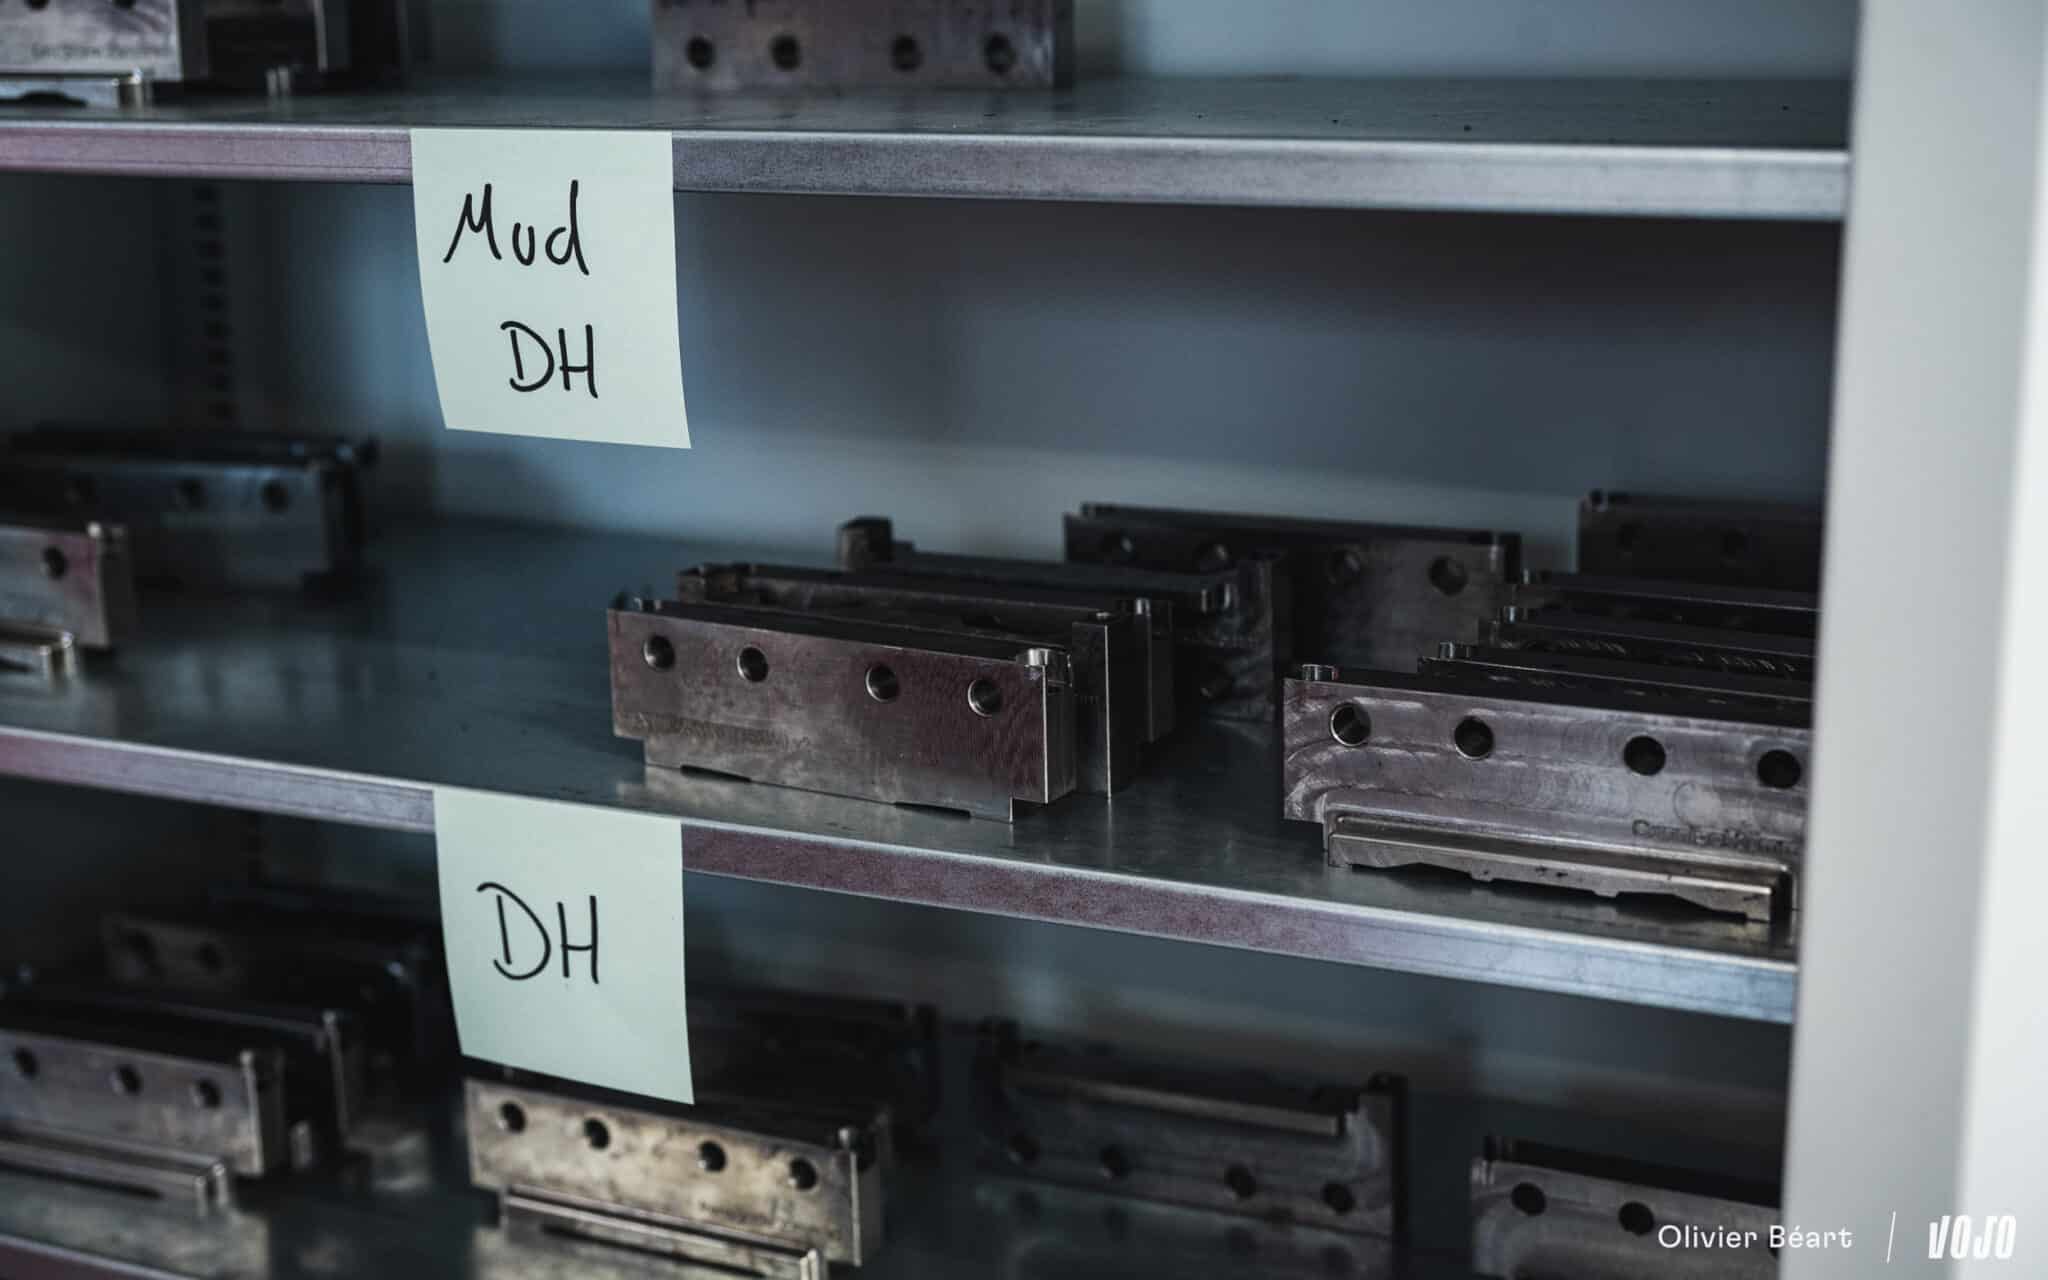
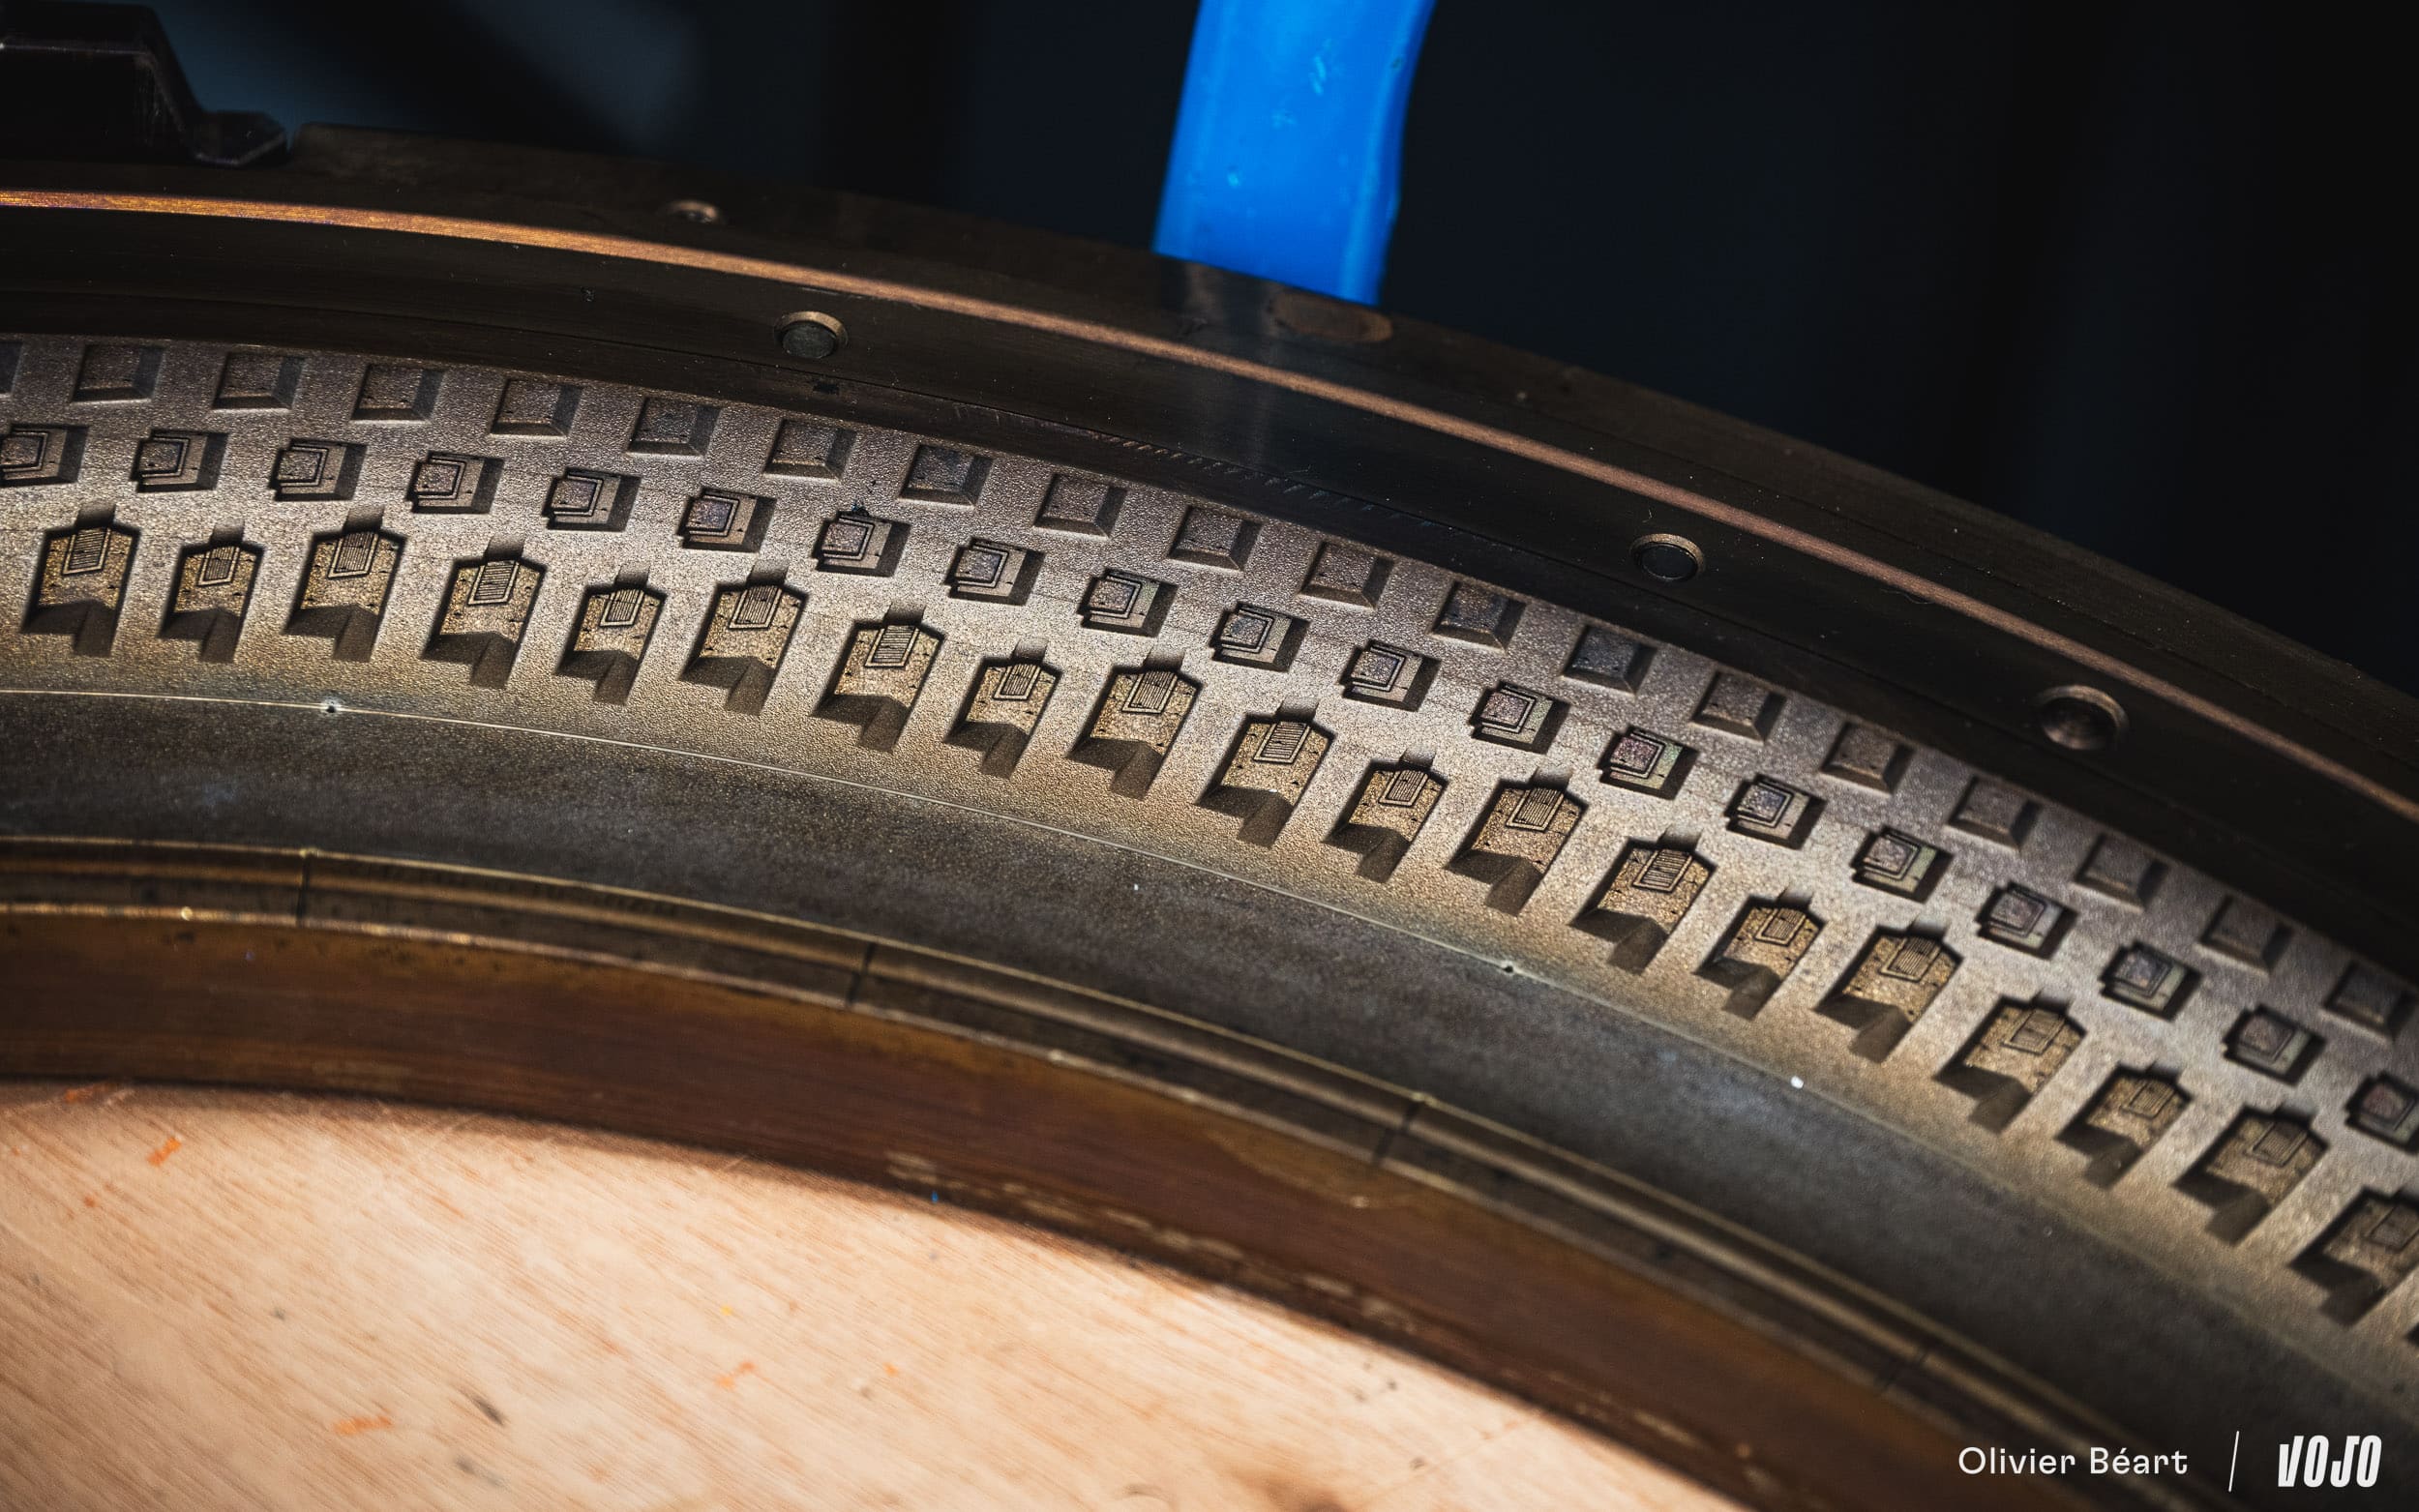 Le moule, lui, est l’élément qui change le moins : il coûte entre 5 000 et 7 000 €, mais surtout, sa fabrication prend beaucoup de temps. Pas question de se louper sur le dessin !
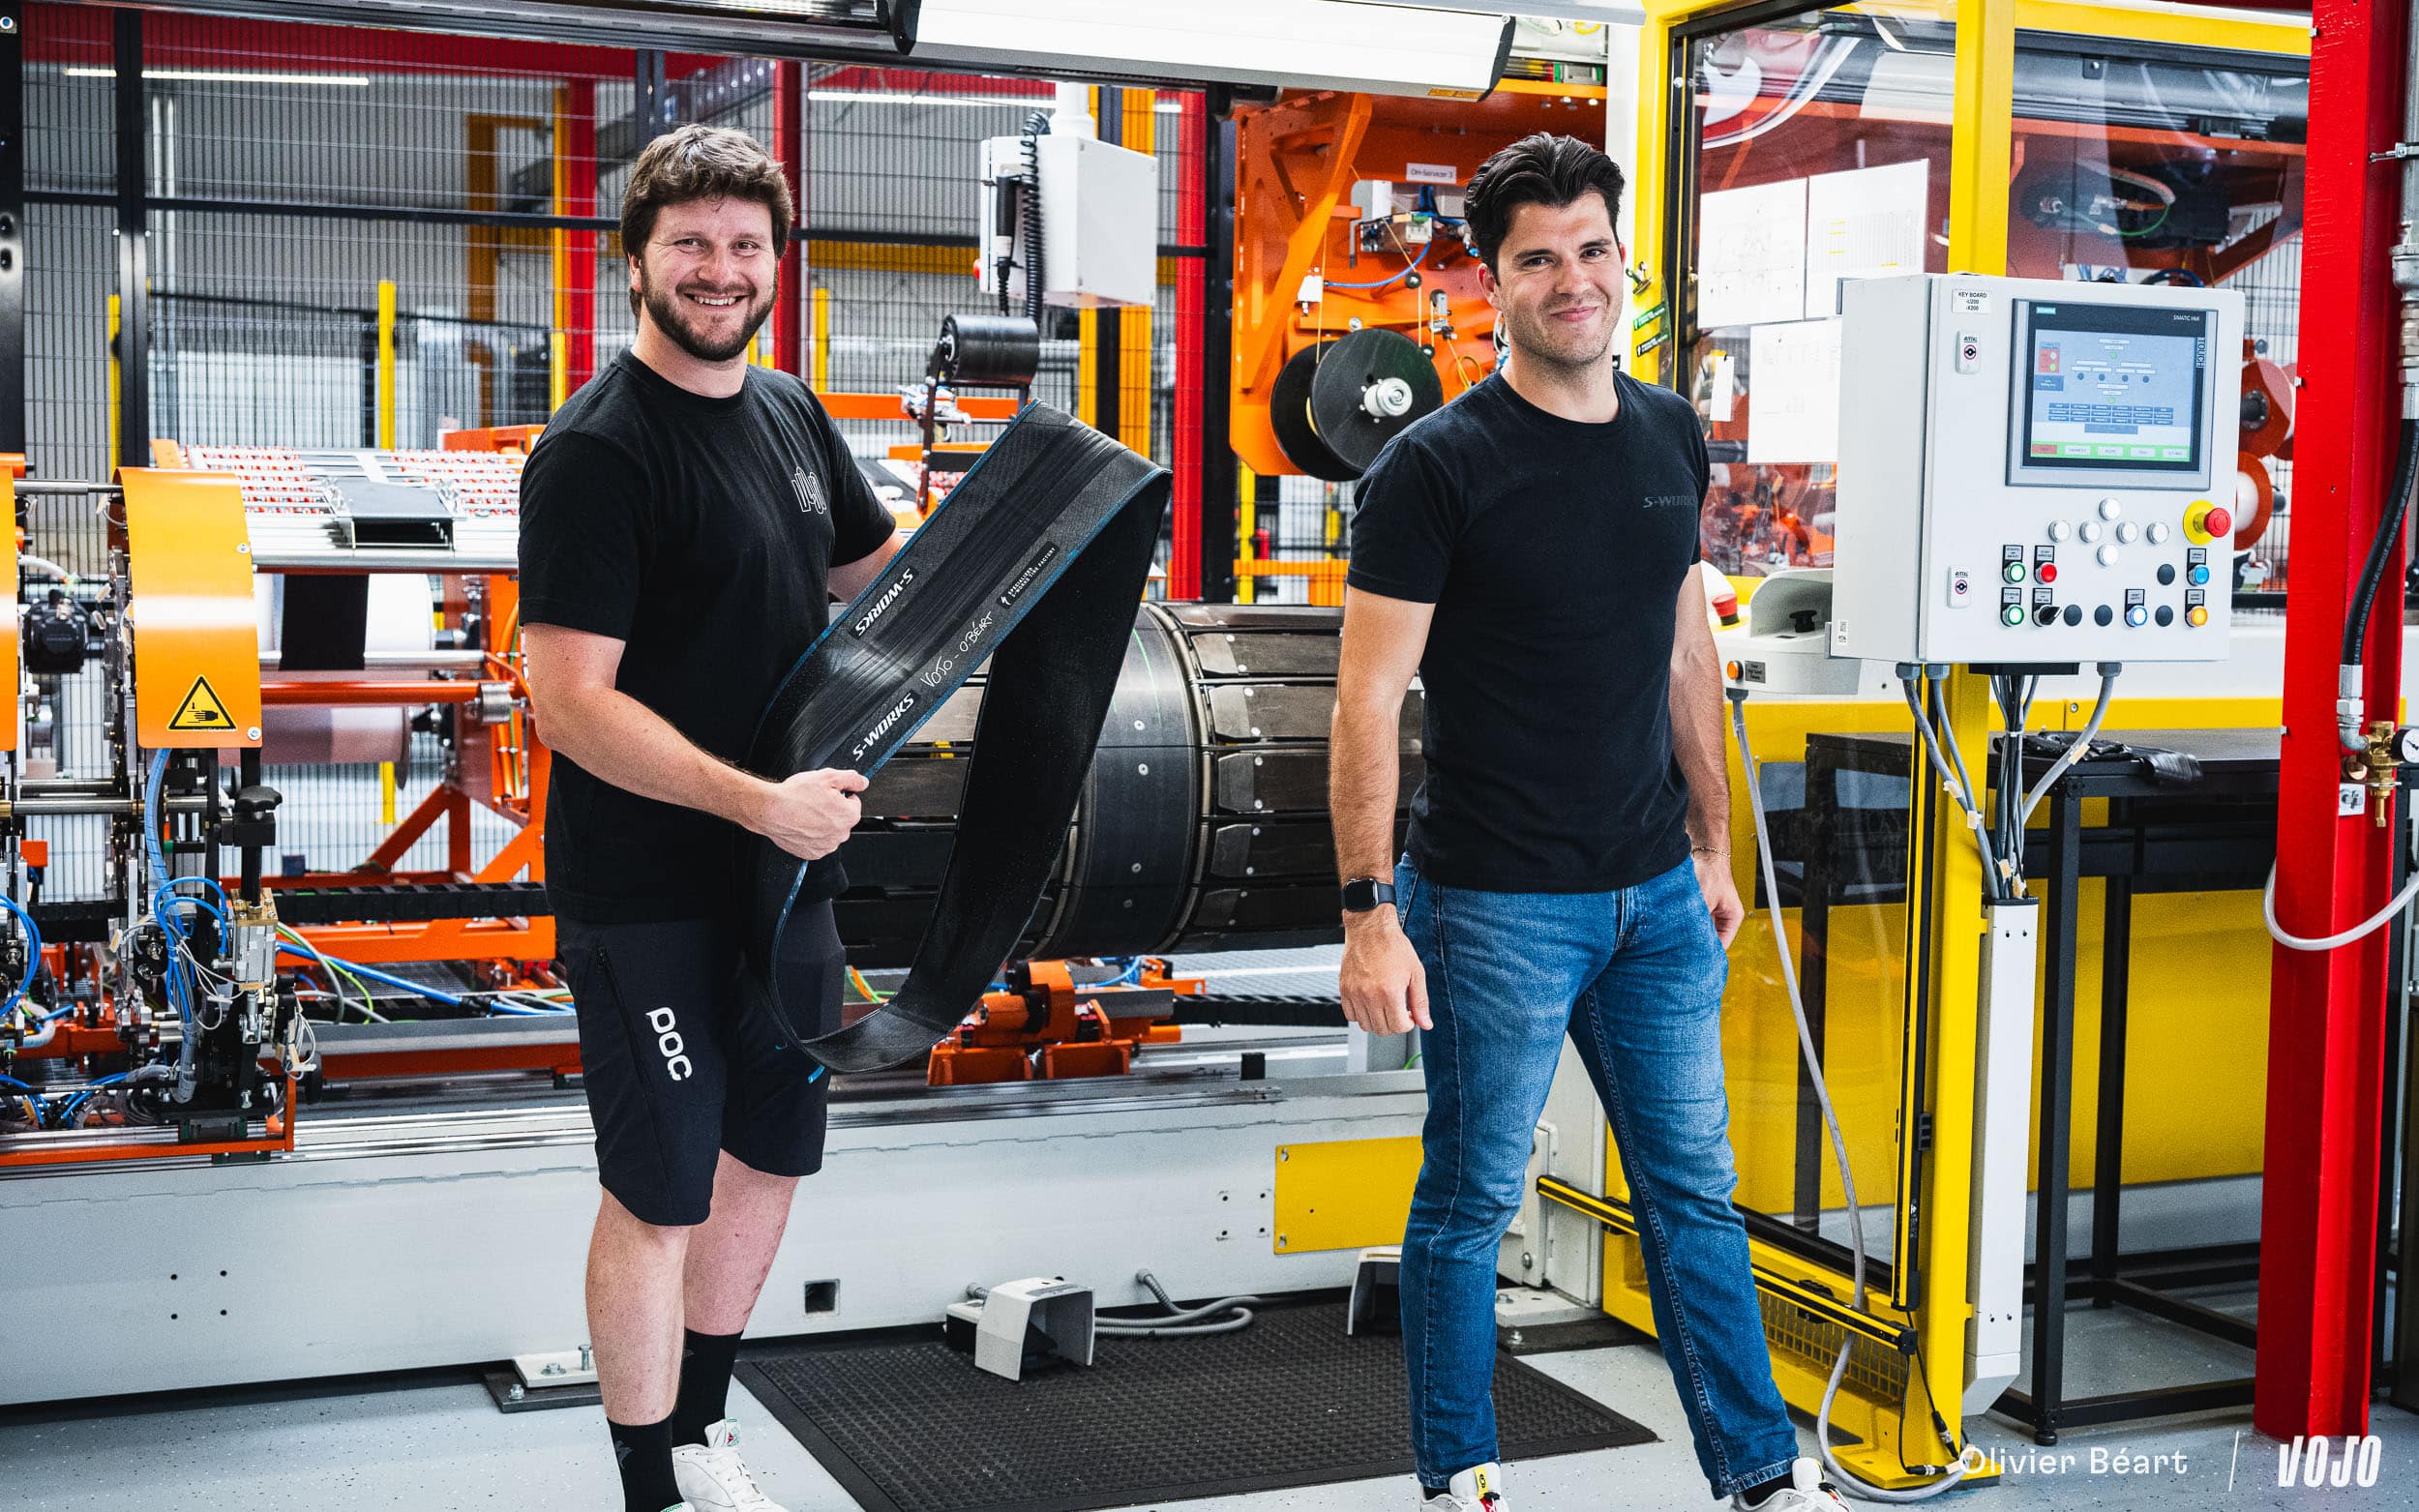 Sur un plan plus personnel, cette expérience a été pour moi une vraie leçon d’humilité. Chaque étape nécessite une précision assez difficile à décrire. Cela paraît simple quand on voit un opérateur aux mains d’or le faire, mais une fois que c’est à notre tour d’être aux manettes, on comprend toute l’importance de l’expérience pour que chaque geste soit précis et pertinent. Et les guides laser ainsi que l’assistance de la machine n’y changeront rien.
 Ce qui peut sembler n’être qu’un tout petit écart peut se transformer au final en un point de faiblesse du pneu, en un décalage qui fera qu’il ne tournera pas parfaitement rond, en un crampon qui n’aura pas parfaitement la forme requise.
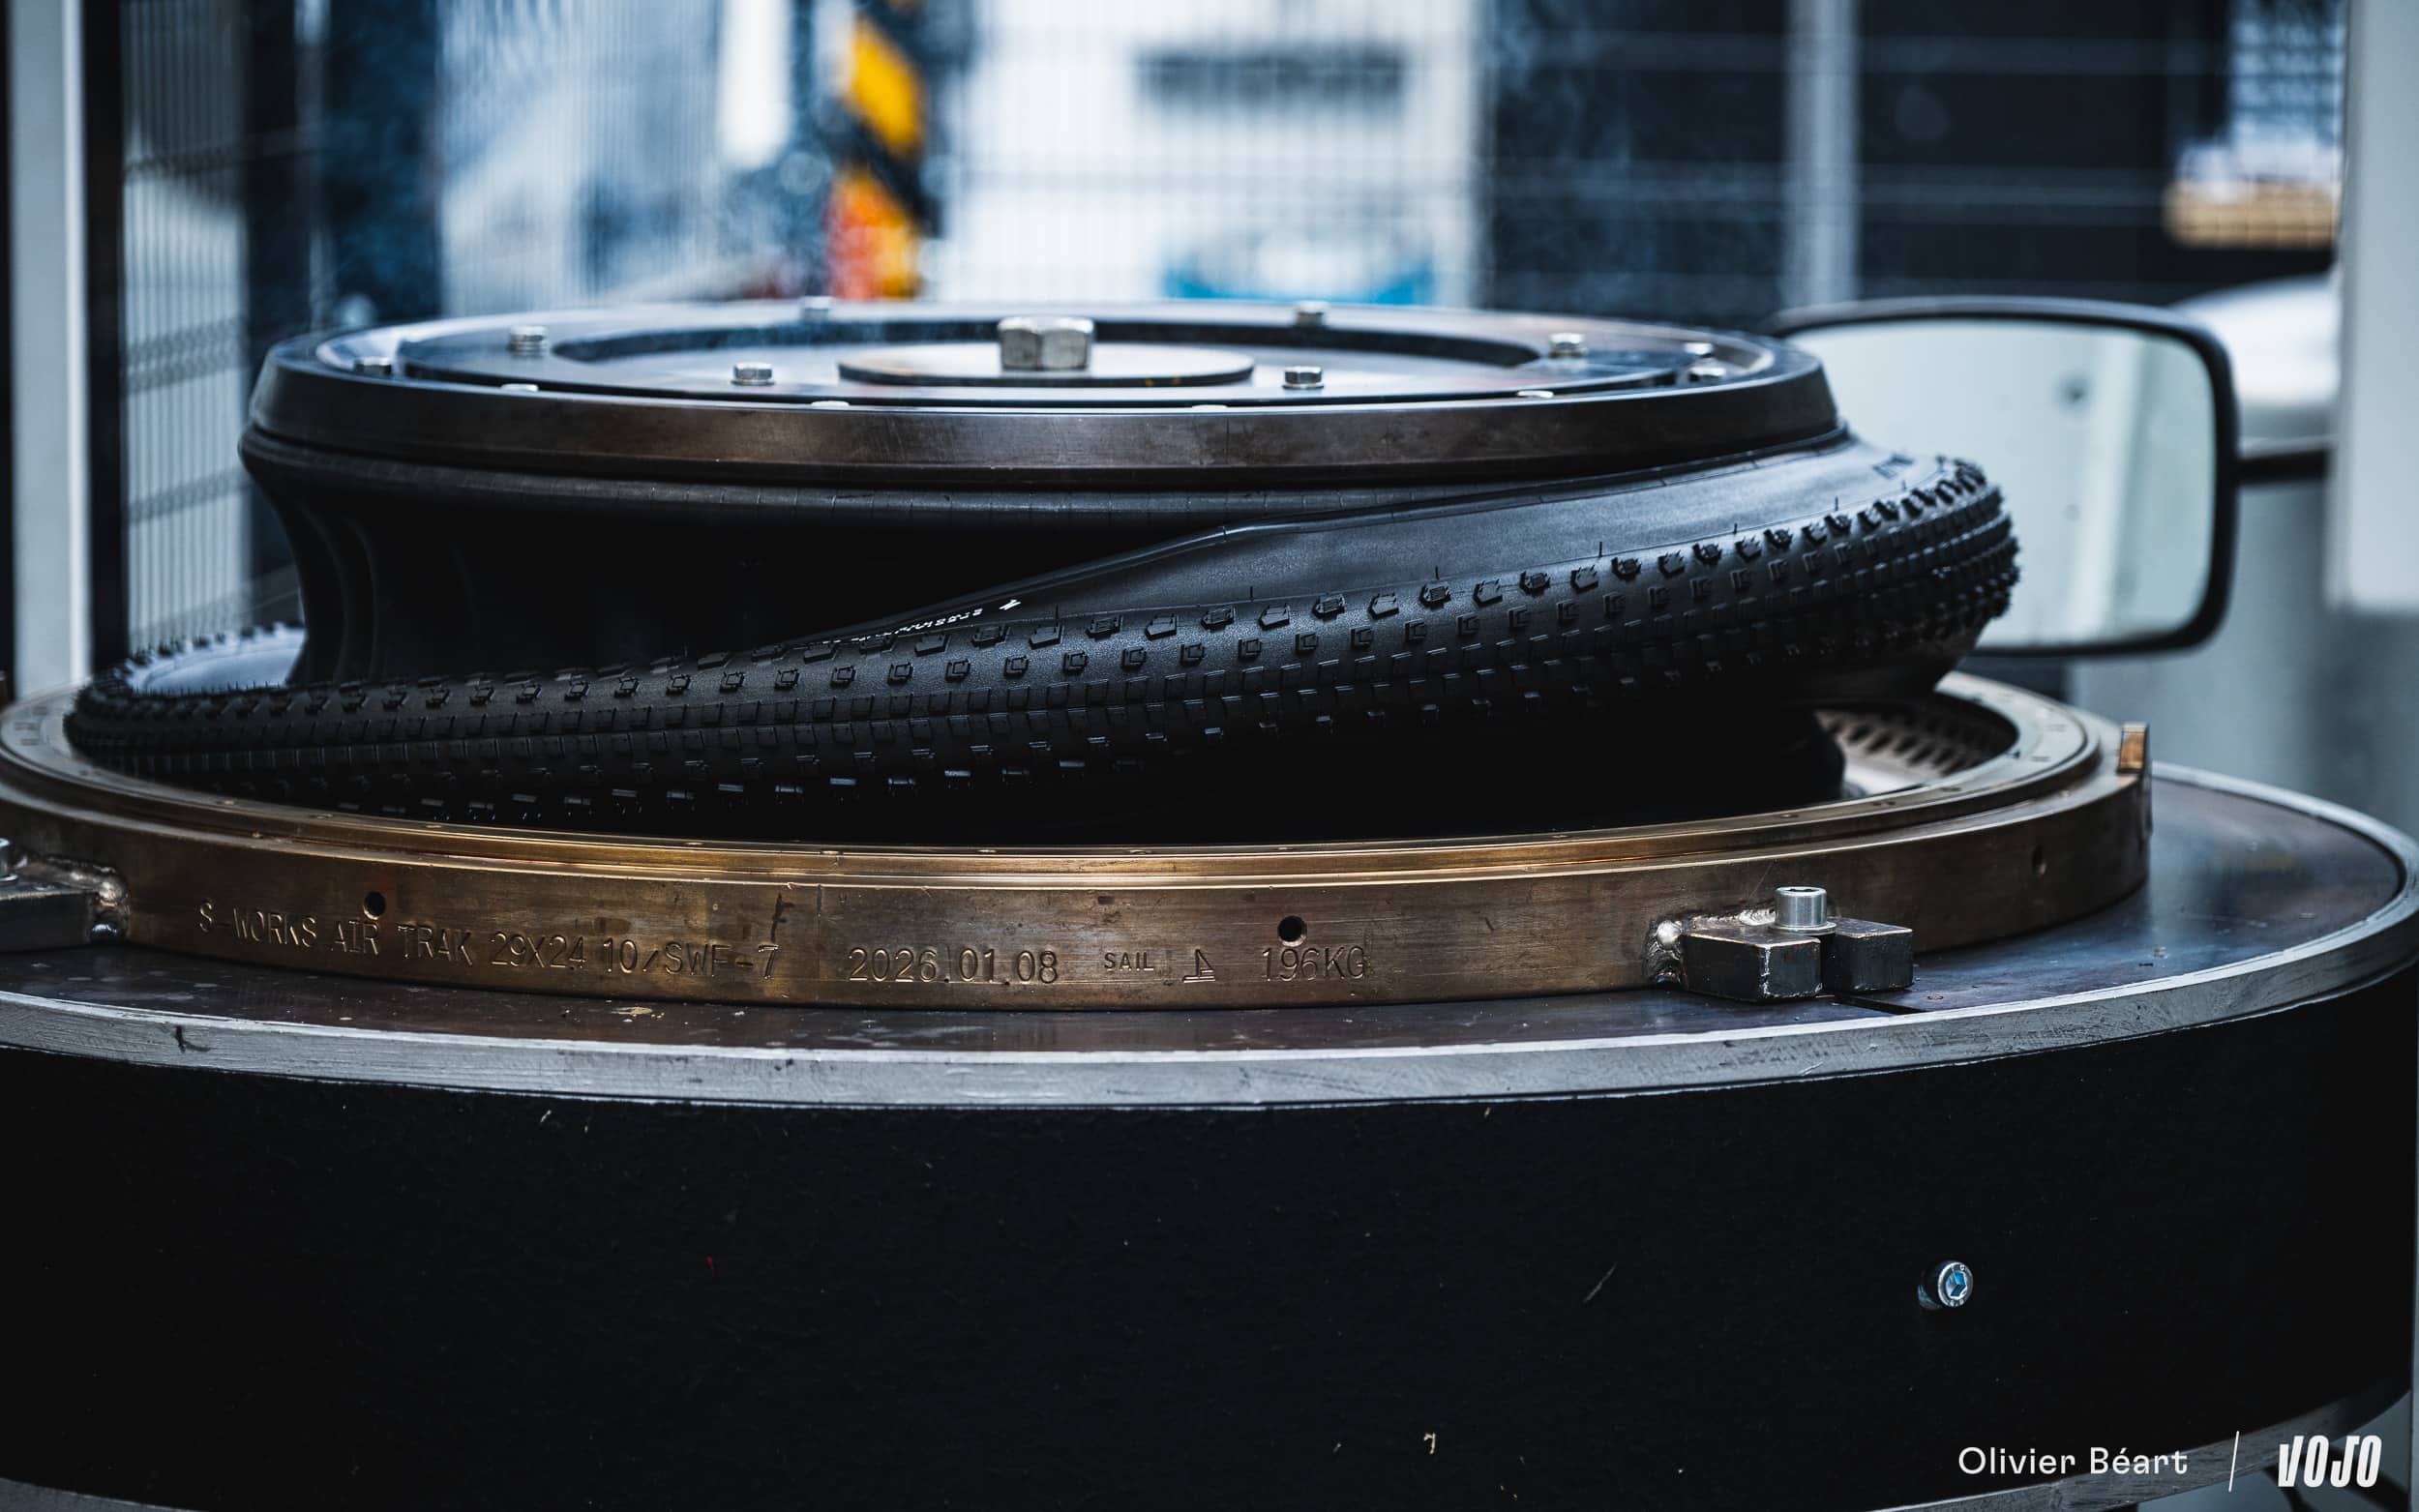 Le passage par le moule à haute température et forte pression permet de corriger certaines imperfections, mais en comparant mon pneu « Vojo » avec ceux des deux opérateurs maison, on constate aisément quelques imperfections au niveau des crampons, un léger décalage de la bande de roulement à un endroit, et surtout un poids plus élevé car j’ai laissé un peu trop de matière. Bref, même si on m’a dit que j’avais au moins réussi à faire un pneu qui ne serait pas dangereux à rouler, il n’aurait pas passé les contrôles de qualité et je vais plutôt exposer mon pneu sur une étagère comme un souvenir, plutôt que de rouler avec !
Et pour nous, simples riders ?
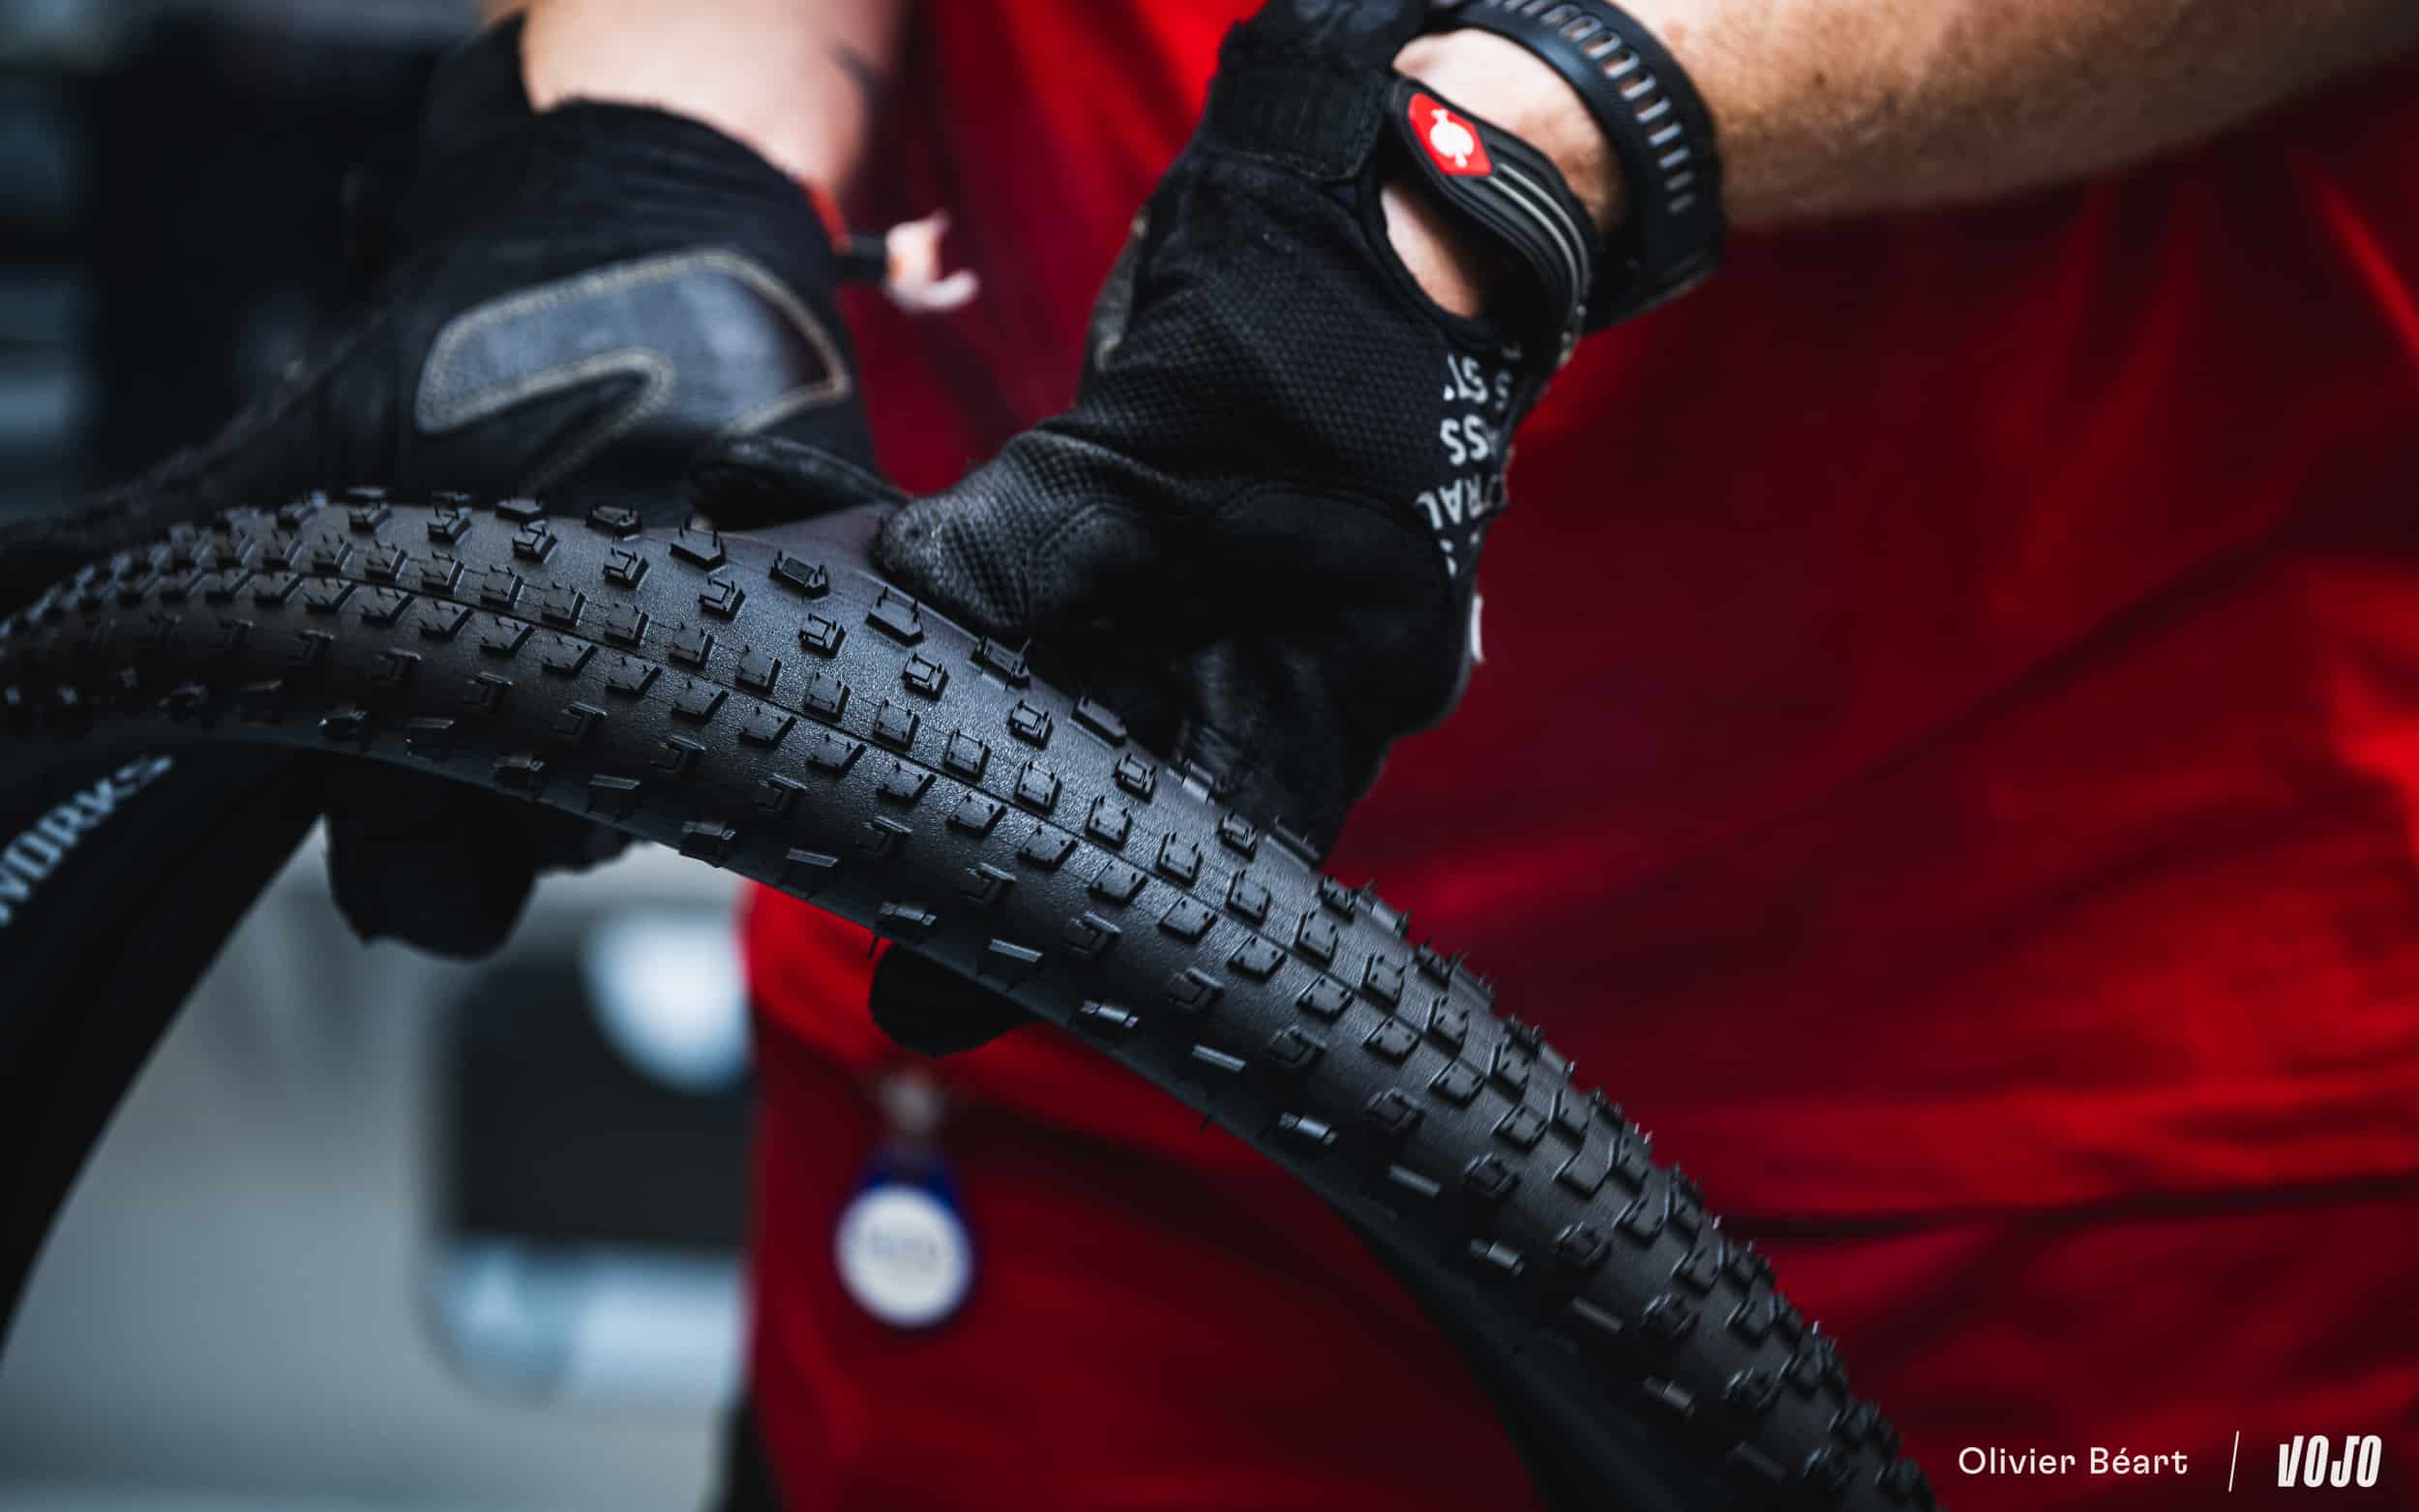 On ne roulera sans doute jamais sur un pneu sorti directement de cette usine de développement de Specialized. Mais tout ce qui s’y invente et s’y crée finit, tôt ou tard, sous forme de recette précise dans les usines partenaires de Specialized pour une production en masse, et donc sur nos VTT. Avec la S-Works Tire Factory, la marque se donne les moyens de ne plus subir le développement de ses pneus, mais de le piloter de bout en bout. Une démarche rare pour une marque de vélos, qui montre à quel point ce petit morceau de caoutchouc reste, cinquante ans plus tard, au cœur de son ADN.
Plus d’infos : specialized.com